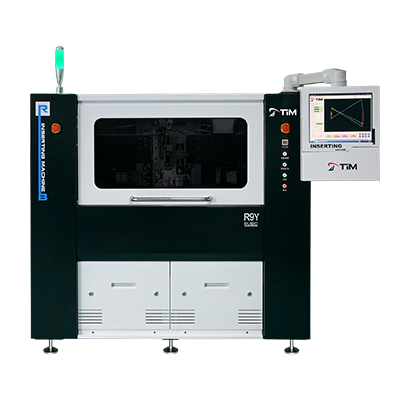
在连接器与功率模块的自动化组装里,插针机能不能稳定出针,往往不取决于插装机构本身,而卡在上游的供料环节。端子形态千差万别——连续料带、散装Pin针、排管料——对应的上料方式完全不同。理清卷料、散料、管装三种供料原理,是选型与提效的第一步。
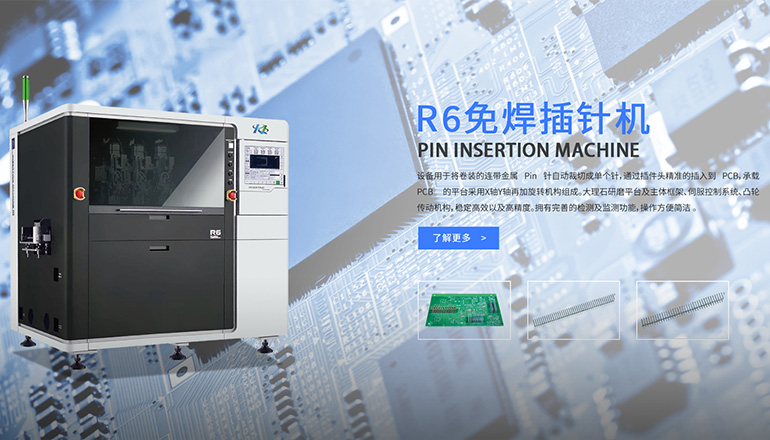
卷料插针机面向规格化的带状端子,料带依靠定位孔与张紧机构连续进给,到位后由裁切单元完成Pin针自动分离,再平稳转入插装。关键是料带张力与纠偏要稳,否则针距漂移会直接反映到插装位置。现代机型在卷料端普遍配置张力闭环与视觉纠偏,把漂移挡在插装之前。卷料的优势在于节拍连续、无需单颗分料,适合大批量、形态一致的端子,对来料一致的产线能把供料节拍压到与插装同步。
散料插针机处理无带的散装针,靠振动盘把杂乱的Pin针振起、经轨道定向,再逐颗分离送出。难点在防叠针与方向一致性——结构防错要保证每颗针姿态唯一,避免双插或反向。散料方式灵活,适配多品种、小批量的异形端子。这类设备的换型往往更快,更适合柔性产线。
排针类连接器插针常以管装(stick/tube)来料,一排针预排在料管中保持阵列间距。供料时料管平移或顶推,将整排针直接对齐插装工位,省去逐颗分料。管装上料整齐、对位快,对设备而言是把阵列精度交给料管来保证,适合针数多、阵列规整的连接器。
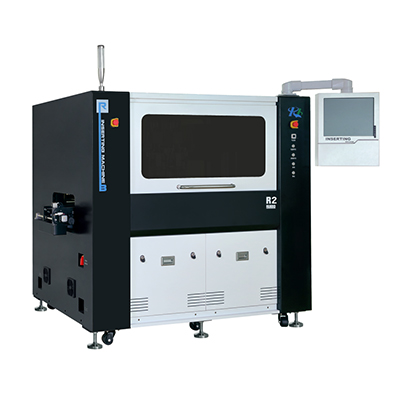
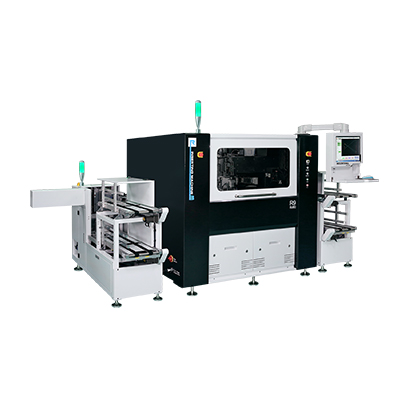
没有万能的供料,只有最匹配的。规格化带料走卷料插针机,异形散件走散料插针机,规整排针走管装;而一体插针机与分体插针机作为整机形态,内部可兼容不同供料模块,按基板复杂度与产能选择。金属端子插针设备的供料兼容性,已成为评估厂家工艺能力的重要指标。选型时还应关注换型效率与防错等级,避免供料成为整线节拍瓶颈。
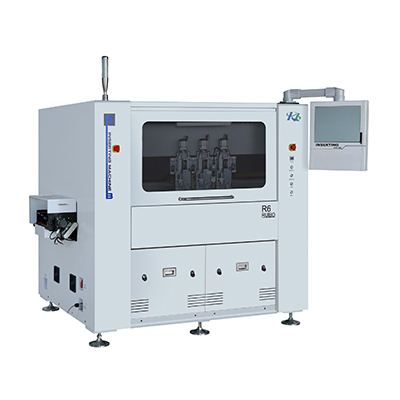
看端子是否带料带。规格化、批量大的带料优先卷料方案,节拍与一致性更优;异形、小批量的散件用散料设备更灵活,换型也更轻。
针数多、阵列规整的排针类连接器最合适。料管保形到位,整排对齐插装,对位快且歪针少,特别适配阵列密度高的信号连接器。
会。张力漂移、叠针、方向错都会直接带到插装端,因此供料端的张力控制、分料防错与定向,是决定整线良率的上游关键。
整机形态不同,但都可通过更换供料模块兼容卷料、散料或管装。区别主要在主轴布局与是否省去中转工序,供料原理本身相通。