功率模块与电控单元正在从单排端子快速走向多排、阵列式互连,端子密度成倍提升。对插针机而言,选型就不能只盯单针节拍——"端子阵列规模"应当作为一个独立维度,直接决定机型结构、工位数与定位基准数量。本文从阵列规模切入,给出一套面向多排高密度端子的机型匹配思路。
行业里常说的端子阵列大致分三档:单排或双排的小阵列,常规半自动与一体插针机即可覆盖;三到六排的中等阵列,需要双头或多工位配置来分摊取放循环;而功率模块里常见的矩阵式 Pin 针场,才是真正的高阵列规模,对定位基准数量和视觉对位都提出更高要求。选型第一步,就是先把"阵列规模"这个数清楚,它决定了后续所有结构选择。
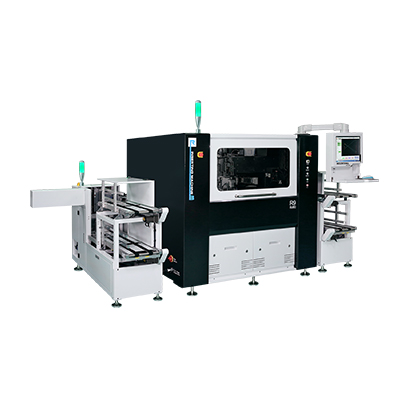
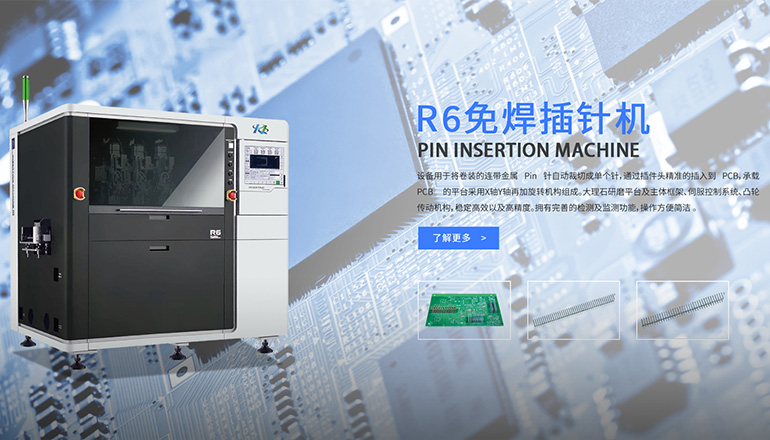
当端子以卷装形式连续供给、且阵列规模大、批量为关键时,卷料插针机是最直接的选择。卷料形态天然适合规则阵列的高节拍连续插装,配合Pin针自动裁切,可以把裁切与插装合并到同一节拍内,减少中转环节。与之配套的过盈配合免焊工艺,也让多排阵列的端接一致性更可控,避免了焊点不一致带来的隐性良率损失。
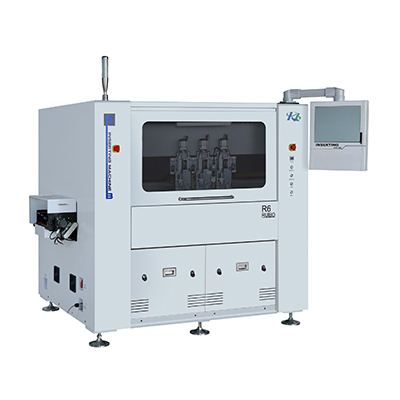
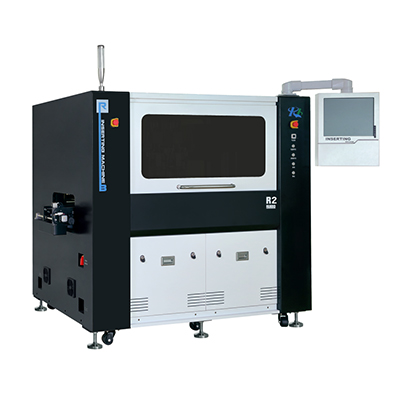
阵列规模再往上、且对一致性要求进入车规量级时,分体插针机和车规级功率模块插针机的优势就显现出来。典型如IGBT功率模块插针与新能源汽车电控插针,往往是大阵列、多 Pin 数、对压装曲线敏感的场景,分体结构便于按阵列规模灵活布置工位,也方便把压装力与位移监控做到每针可追溯。这也是 R9F 这类机型在车规阵列里被频繁点名的主因。
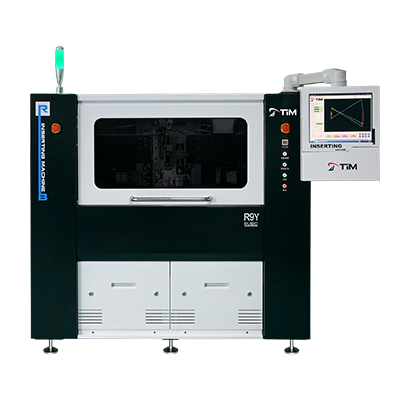
对阵列规模不大、产线空间受限的工序,一体插针机(如 R9Y)更务实。它把裁切、插装、检测集成在紧凑机身内,适合连接器插针这类中小阵列、多品种切换频繁的环节。选型时不必为大阵列预留的冗余结构买单,按实际阵列规模匹配,往往是性价比更高的结果。
落到执行,建议按四步核对:第一步数清阵列规模(排数×每排 Pin 数);第二步据此定工位数与头数;第三步核定位基准能否覆盖全部阵列;第四步为后续阵列升级留换型余量。金属端子插针设备的可扩展性,最好在选型阶段就向插针机厂家确认清楚,避免产线扩阵列时整机推倒重来。
没有固定公式,但以"单工位循环能覆盖的 Pin 数"为基准反推更稳妥。阵列规模越大,越倾向双头或多工位分摊取放循环;若单排 Pin 数已超单头节拍上限,就需要加头或加工位。建议让厂家按真实阵列样品打样验证。
车规阵列对一致性和可追溯性要求高,分体插针机结构便于按阵列规模布站,也更容易把每针的压装力、位移曲线独立监控,满足车规质量追溯。这是它在 IGBT、电控阵列里被优先考量的主因。
阵列规模越大、Pin 数越多,裁切与插装的节拍耦合越关键。Pin针自动裁切把裁切并入主节拍,能避免大阵列下因中转堆积造成的节拍塌陷,是卷料大阵列方案里的重要环节。
看阵列规模与来料形态。规则卷装、大阵列高节拍优先卷料插针机;来料为散件、中小阵列、换型频繁,则一体插针机或散料方案更合适。连接器插针多数属于后者。
主流插针机厂家都能按阵列规模做工位数与治具的定制,关键在于早期把阵列样品、节拍目标、一致性标准一并交底,定型后再改阵列成本会显著上升。