作为多年深耕端子互连领域的从业者,我观察到近两年插针机的应用边界正在快速拓宽。继功率模块、汽车电子之后,高速光模块产线成为插针工艺的新主场。本文结合一条光模块代工产线的导入实录,谈谈插针机如何在多类端子并存的高密度场景里稳定提升良率。
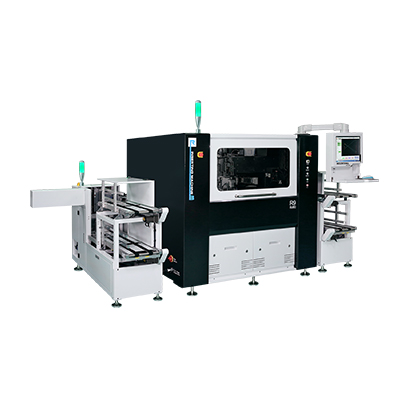
在AI算力与数据中心建设提速的背景下,插针机正加速进入高速光收发模块的制造环节。光模块内部既有需要稳定供电的电源回路端子,也有动辄数十 pin 的高速连接器排针,两类端子对插装精度的要求截然不同。电源回路多为厚铜折弯端子,强调过盈保持力;高速连接器则强调针高一致性与信号完整性,针脚细微偏移就可能引发回波损耗超标。
光模块体积小、端子排布密,同一块基板上往往并存规格化的带料端子与异形排针。来料形态不统一,使得首件调试阶段极易在取料姿态与对位基准上反复试错,直接拖慢投产节奏。这也是许多厂商在导入金属端子插针设备时最先感受到的瓶颈——单靠人工比对,很难在高密度阵列里保持稳定。
高速连接器对针高一致性极为敏感。当插深波动超过阈值,连接器插针的接触可靠性随之下降,AOI 一次通过率走低。传统的"压到为止"思路在光模块场景并不适用,必须把针高控制前置到工艺准备阶段,而不是等批量插装后再返修。
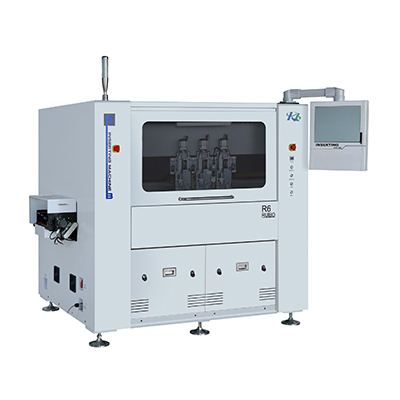
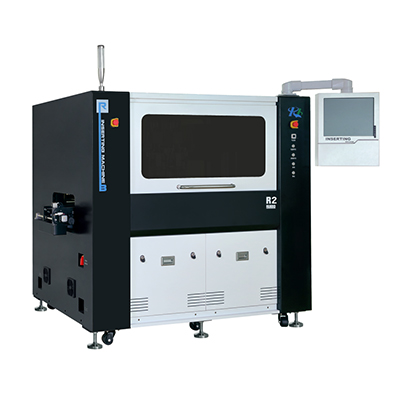
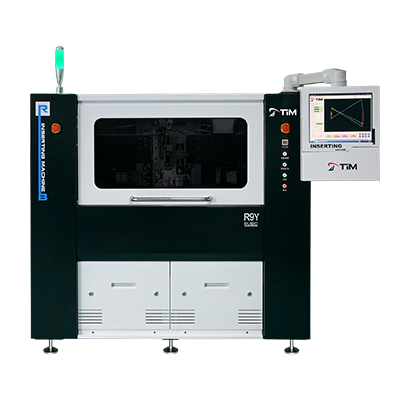
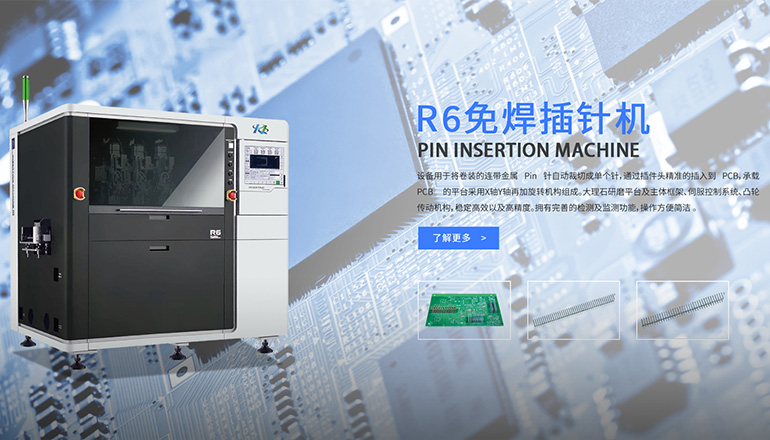
针对光模块的多类端子,成熟的做法是按形态分工,而不是用一台插针机硬扛全部工序。规格化料带的电源端子,适合用卷料插针机配合Pin针自动裁切,在连续节拍下保持稳定产能;紧凑的信号排针,可交由一体插针机完成,省去中转环节、缩短传递链;而厚铜电源回路与异形基板,则交给分体插针机,以伺服力控加视觉对位处理,兼顾复杂结构与插入一致性。
三类机型在光模块产线上并非各自为战,而是通过过盈配合免焊工艺形成统一工艺基线:端子以过盈压入塑件或基板孔位,免去焊接热应力对高速信号的影响,也规避了虚焊隐患。工艺口径一致,后续的首件确认与 SPC 才有可比性,插针机输出的过程数据也更容易沉淀复用。
把插针机真正跑顺,关键在落地执行。第一,治具采用浮动基准,吸收基板来料平面度散差,让插入基准始终落在端子真实位置;第二,将裁切长度、插入行程与力控曲线固化为参数配方,换型只需调用而非重调;第三,免焊工艺下的质量检验,从"看焊点"转向监测压装曲线与拉拔力,用过程数据替代事后目检。
光模块首件必须把针高窗口、插入力上限与回弹量一并锁定,并写入作业指导书。只有把这三组参数固化,后续批量插装才不会因为治具微磨损而悄悄偏移,插针机的工艺能力也才能稳定释放。
某光模块代工厂导入上述机型分工方案后,连接器不良率由约 2.0% 降至 0.4% 以内,换型时间缩短约四成,单位产能提升两成以上。对计划导入的厂商,三点建议可供参考:先按端子形态拆分工序,而非追求单机全覆盖;优先选择能提供工艺配方与整线集成的插针机厂家;把免焊压装曲线纳入日常 SPC,让质量可控可追溯。
取决于端子形态。规格化料带电源端子适配卷料插针机,紧凑信号排针适配一体插针机,厚铜或异形基板适配分体插针机;多类并存时建议按工序分工,而不是用一台插针机硬扛全部。
核心是把针高控制前置:治具浮动吸收基板散差、力控曲线固化插入行程、首件锁定针高窗口并纳入 SPC,避免事后靠目检补救。
非常适合。免焊可规避焊接热应力对高速信号的干扰,过盈压装提供稳定保持力,同时把质量检验转向压装曲线与拉拔力,更利于过程管控。
先区分是取料姿态问题还是对位基准问题:检查振动盘或料带定向、视觉标定与治具浮动量,再核对首件针高窗口是否被微磨损带偏。
重点看工艺案例是否覆盖光模块类多端子场景、能否提供参数配方与整线集成、售后是否支持工艺迭代;长期拥有成本比单台报价更值得关注。