在动力电池汇流排、车载 OBC 与电控功率模块的端子装配中,一道看似简单的动作——把金属端子压入基板孔位——实际上要同时满足两个互相拉扯的目标:节拍要快,插装还要稳。传统气缸或凸轮机构往往只能二选一,而现代 插针机 之所以能在高速产线上做到微米级一致,核心在于伺服压装对速度、力与位移的协同控制。本文从控制原理角度,拆解这套"又快又准"是如何实现的。
端子插装的物理过程可以粗分为三段:接近段、压入段与保压段。接近段希望越快越好以缩短节拍,压入段却必须慢下来——因为端子与孔位进入过盈配合免焊工艺区间后,速度过快会让压装力出现尖峰,轻则端子变形、孔位开裂,重则损伤已贴装的功能模块。速度与精度在这一刻是天然对立的,靠单一速度的气缸方案很难兼顾,这也是插针机普遍转向伺服压装的根本原因。
冲击主要来自两个地方:一是高速接近段末端剩余的动能,二是过盈起始瞬间力曲线的陡升。若控制策略不做分段处理,这两部分能量会直接传导到端子与基板,体现为压装力波动和插深离散,最终反映为批次良率的隐性损失。
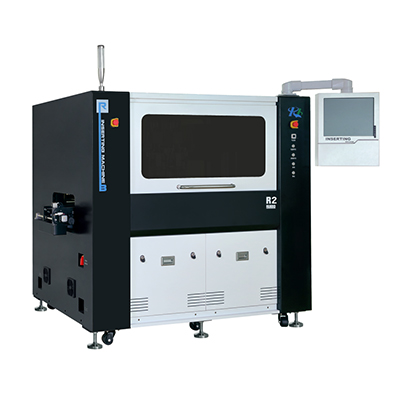
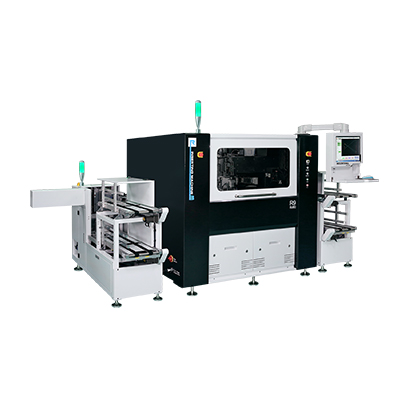
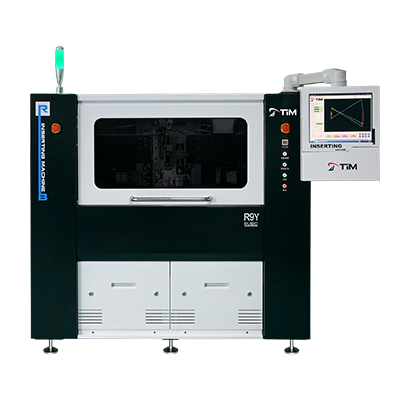
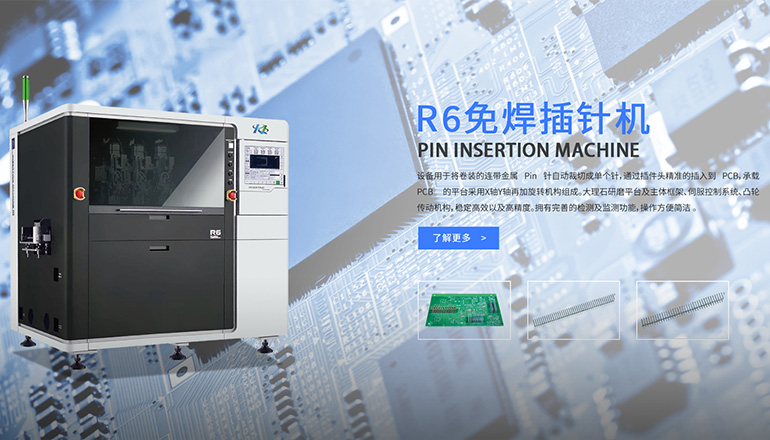
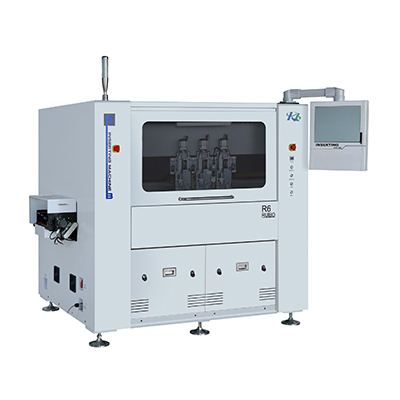
现代插针机的解法,是把一次插装拆成多段速度区间分别控制。以锐铂的 一体插针机 为例,其伺服轴可在接近段以高速运行,接近孔位后自动切换到低速压入段,再在过盈区间进一步降速并进入保压,整个过程由控制器按预设的速度-位移曲线平滑过渡,避免任何突变。同属卷料方案的 R6S插针机 也采用类似的多段调速思路,用连续料带供料配合伺服压装,让高速与稳定同时成立。
只调单一速度,本质上是在节拍与质量之间做一次性取舍。而多段曲线的意义在于把取舍分散到不同工艺段:接近段把节拍抢回来,压入段把质量守住,二者不再互相牺牲。这也是评估一台插针机控制能力时,比"最高节拍"更值得看的指标——各段速度切换是否平滑、是否可按产品独立配置。
伺服压装的另一个关键,是在压入过程中实时采集力-位移曲线。对于端子插装,合格的压装过程会呈现出相对固定的曲线形态:起始接触点、过盈起始点、最大压装力与保压段平台。设备据此为每个产品设定一个"力-位移窗口",压装结果落在窗口内视为合格,超出窗口则判定异常并报警。
这套机制对 新能源汽车电控插针 尤为重要。电控与功率模块的端子通常连接大电流回路,虚插或过压都会影响导通电阻与长期可靠性,属于高后果缺陷。通过力-位移窗口的实时判定,插针机把问题拦截在工位内,而不是流到下游测试甚至整车环节。
实际控制中通常采用"位移为主、力为约束"的混合策略:位置环保证插深的重复性,力环则在达到设定力时及时停止或转入保压,二者互相校验。对于 车规级功率模块插针机,还会叠加垂直度与插深的在线监测,把过程能力做成可追溯的数据记录。
原理要落到产线,最终依赖伺服系统本身的性能:高分辨率编码器提供微米级位置反馈,高带宽驱动保证力与速度指令的实时跟随,刚性机械平台减少传递环节的变形。三者共同决定了力-位移曲线的重复性,也决定了插针机的压装过程能力指数 Cpk 能否稳定达标。
对制造企业而言,评估设备时不妨把控制能力单独列为验收项:查看厂商能否提供典型产品的力-位移曲线样本、是否支持多段速度与窗口参数按产品切换,以及是否具备首件确认与批次追溯。这些细节往往比单纯比较节拍更能预判长期良率,也是专业 插针机厂家 与普通组装厂的分水岭。
归根结底,插针机的"又快又准"并非某一部件的单点突破,而是速度曲线、力-位移窗口与伺服执行协同的结果。把这套控制逻辑理解清楚,插针机的选型与工艺调试都会更有方向。
气缸的速度与力难以分段精确控制,容易在过盈区间产生冲击;伺服压装可按位移分段调速、按力设窗口,兼顾节拍与一致性,尤其适合插针机端子插装这类对力曲线敏感的工序。
不会。慢速只作用于压入与保压的短区间,接近段仍以高速运行,整体节拍损失有限。相比一次压装不良带来的返工与停线,这点时间成本通常更划算。
控制原理一致,差异在集成方式。一体插针机把压装平台与视觉、供料集成得更紧凑,链路短、响应快;分体插针机把核心压装单元与扩展工位模块化,便于多品种共线。两者都依赖伺服力-位移控制保证质量。
功率模块端子承载大电流,对插装偏角与虚插更敏感,窗口通常更窄,并要求叠加垂直度监测与全程数据追溯,以便满足车规插针机体系对过程能力的审核要求。