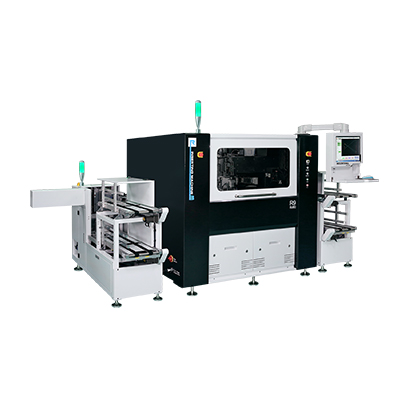
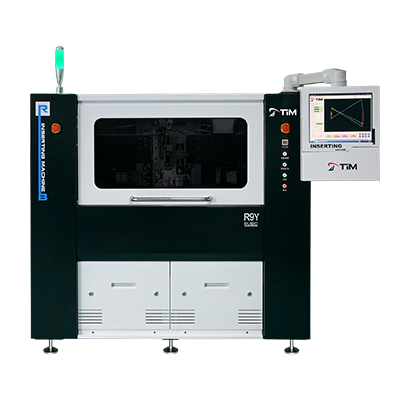
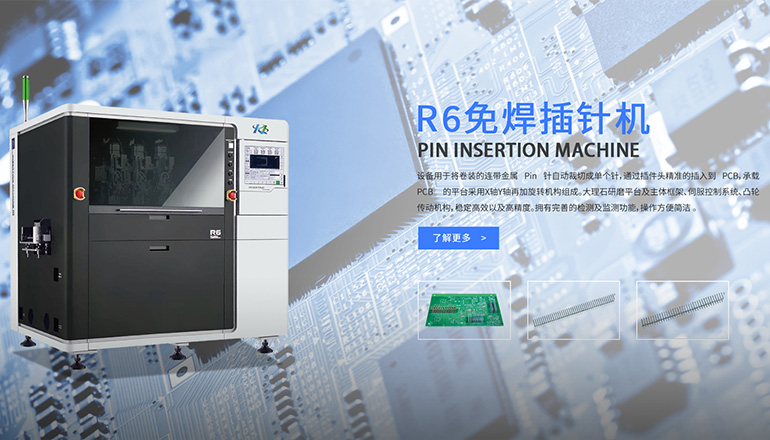
采购问得最多的一个问题是:都是插针机,R6S、R5S、R9Y、R9F 到底差在哪,我这条产品线该配哪一台?价格差得不多的时候更容易选错——用一体针机去压车规功率模块,或用分体针机去做简单端子,都是能跑但长期不划算的选择。这篇按"针从哪来、针是什么结构"两个维度,把四款机型的边界讲清楚。
卷料插针(reel-to-board)适合针脚规格统一、批量大的产品:针在载带上连续供料,送针、切断、压入在一个节拍内完成,稳定性来自供料的一致性,而不是操作员的熟练度。散料插针则适合多品种、小批量、针型频繁切换的场合——散料可以按订单配针,换型只需换振动盘或工装。
判断顺序很简单:订单是否连续、针型是否单一。一年到头做同一块板,卷料机的节拍与一致性优势会持续放大;一个月换五次针型的,卷料换带时间反而吃掉收益。

一体针指的是插针与塑壳、端子一体化成型,压入后直接形成连接;分体针则是插针与壳体分开,先压针再装配,适合壳体内空间受限、针位密集或需要 Later 组装的产品。车规级功率模块属于典型的分体针场景:针位密集、对插针深度与共面度要求高,还常常需要与铜排、基板配合。
这也解释了为什么 R9F 被定位成"车规级功率模块分体插针机"——它面对的不是通用板卡,而是功率模块那类高密度、高价值、失效代价大的产品。用一体针机去做,理论上能压,但共面度与压入深度的一致性很难稳定。
| 机型 | 供料/针型 | 典型适用 | 选它的理由 |
|---|---|---|---|
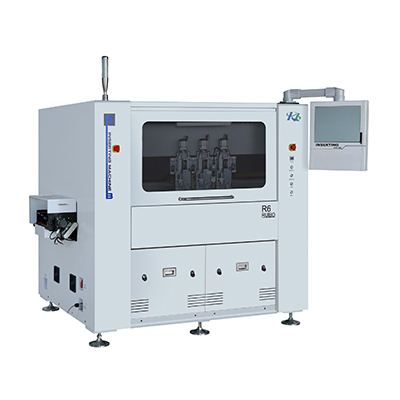
| R6S 插针机 | 卷料 / 一体针 | 电控电驱板、通用连接器 | 批量连续生产,节拍稳定 |
| R5S 插针机 | 卷料 / 一体针 | 中小尺寸板、针数适中 | 占地与投入更轻,换型灵活 |
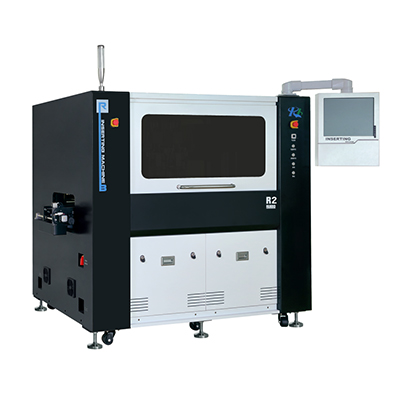
| R9Y 一体插针机 | 一体针 / 高密度 | 针位密集的一体化连接器 | 一次成型,减少后段装配 |
| R9F 分体插针机 | 分体针 / 车规模块 | 功率模块、汽车电子 | 共面度与压入深度可控 |
注:上表为定位说明,具体行程、压装力、节拍与适配板厚以厂家出厂选型表与打样结果为准;本文不列未核实数值。
第三步最容易被跳过。很多采购比的是"每分钟多少件",但插针工序真正的成本在不良品——压入过深伤孔壁,过浅接触电阻偏高,这两类问题都不会在节拍数据里体现。

误配一:小批量多品种上卷料机。换带与调机时间占比过高,实际产出不如散料机。
误配二:车规模块用通用一体针机。批量小的时候能出货,一旦批量上来,共面度离散导致的返修率会显现。
误配三:只看设备单价,不算换型与维护成本。插针机的隐性成本在工装与备件,选型时应把三年工装预算一起算。
| 项目 | 检查方式 |
|---|---|
| 压入力曲线 | 连续 30 件取样,看峰值与波形一致性 |
| 压入深度/共面度 | 投影仪或二次元抽检 |
| 孔壁状态 | 切片或放大镜检,确认无裂纹、无镀层剥离 |
| 接触电阻 | 按客户标准抽测 |
| 换型时间 | 现场实测,记录工装数量与调机步骤 |
Q1:卷料机和散料机能不能共用一套工装?
不能。供料方式决定了送针机构完全不同,工装不通用。
Q2:分体针机是否可以兼做一体针产品?
可以压,但一体针产品的效率优势发挥不出来,且换型成本更高,建议按主打产品定机。
Q3:插针工艺能否完全替代焊接?
数据说明:本文机型定位依据锐铂官网产品展示页公开信息;压装工艺原理参考公开技术资料(Autosplice《A Guide to Press Fit Compliant Connectors》、云恒制造《Press-Fit压接技术深度解析》)。具体参数、节拍与适配范围以出厂选型表及打样验证为准,未标注实测值处不做推断。
深圳市锐铂自动化科技有限公司
官网:https://www.rbl-sz.com
主营:卷料插针、散料插针、分体针插针、一体针插针、汽车保险丝盒整线组装
选型与打样可联系业务,提供板件与针型即可安排评估。