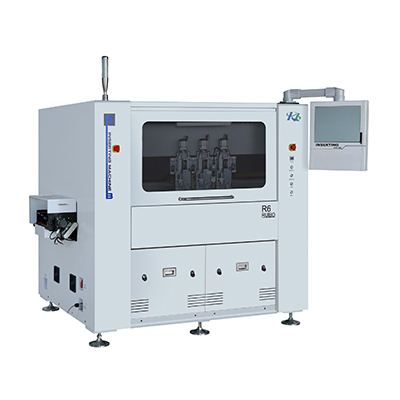
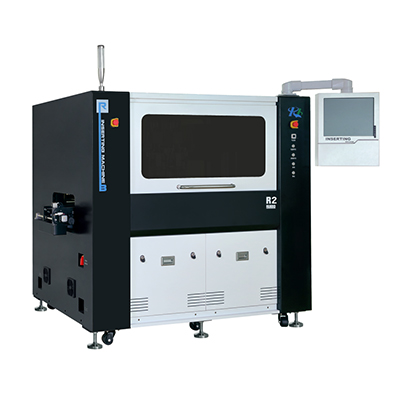
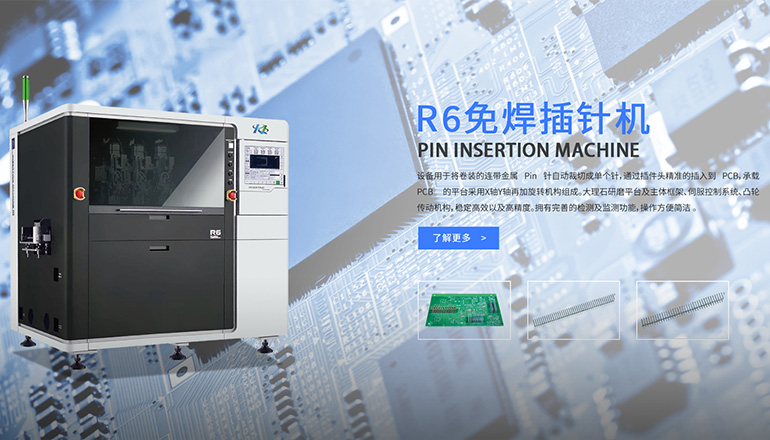
在半导体功率模块、新能源汽车电控与连接器产线中,插针机承担着将金属 pin 针或端子以过盈方式压入基板的最后一道关键工序。多数插针机采用过盈配合免焊工艺,靠 pin 针与孔壁的金属挤压形成可靠电气与机械连接。但现场最常被误判的,就是压装力出现异常——力值忽大忽小、超上限报警或插后松动。本文以一线服务经验,拆解压装力异常的成因与排查路径,并给出力窗口的科学设定方法。
金属端子插针设备在压装瞬间,pin 针与基板孔壁产生可控的塑性变形。现代插针机对每颗针的压装力都做实时采集与判定:力值过小,pin 针与孔壁贴合不紧,保持力不足、接触电阻升高;力值过大,则可能造成基板裂损、孔壁拉伤甚至 pin 针弯曲。因此压装力被视为过盈配合质量的第一道闸门,几乎所有可靠的连接器插针产线都会将其纳入在线监控。
保持力并非越大越好,而是在一个"足够且不过量"的窗口内最稳。插针机的压装力窗口设定,本质是在连接可靠性与基板、端子损伤之间取平衡。
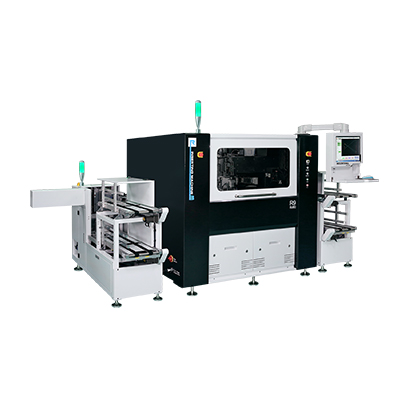
现场排查前,先要识别症状。分体插针机(如 R9F 车规级机型)通常自带力-位移曲线监控,力值超上限会即时报警停线;力值持续偏低则更隐蔽,往往要等到插后保持力测试或终端返修才暴露。常见表现包括:单针力值跳变、整体力均值漂移、同批次首末件差异大、压装曲线峰谷异常。这类插针机的报警逻辑,正是把质量风险挡在产线内。
不少工程师一看到力报警就调设备,结果越调越乱。正确顺序是先判定异常来自来料还是设备,再动手,避免把工艺窗口当成设备故障处理。
第一步,查来料:端子针径、镀层厚度、基板孔径是否一致,散差大的批次最易引发力值波动;镀层偏厚还会抬高压装峰值。
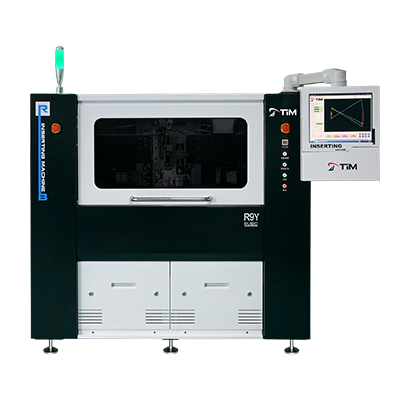
第二步,查设备:压头下死点限位、压力传感器零点与导轨垂直度是否漂移,一体插针机的直线电机或伺服若零点偏移,会直接改变实际压入行程,使力值整体偏移。
第三步,查工艺基准:基准面是否垫高、换治具后是否重新标定、弹性端子回弹是否被误判为"不到位"。三步走完,绝大多数力异常都能定位到具体环节。任何插针机的压力监控,都只是把问题显现出来,根因仍在这三类里。
每次排查后的有效参数,必须固化到作业指导书并做版本管理,避免换班或换人后力窗口被随意改动。
设定力窗口,建议用代表批次做首件拉通:在同一基板上连续压装 30–50 针,取力值分布的中位数±3σ 作为初始窗口,再叠加安全裕度。严苛的车规级功率模块插针机还会把力窗口与位置度、垂直度并联判定,并上传 MES 做全程追溯。日常用 Xbar-R 控制图监控均值与极差,一旦出界即停线复核,才能把过盈配合的质量长期锁定在窗口内。这类插针机的力窗口管理,是车规产线一致性的底线。
不同来料批次的针径与镀层存在固有差,建议每个新批次首件重新校窗口,而不是全年沿用一组死值。
不完全是。压装力是插装瞬间的力值,保持力是插后 pin 针被拔出的阻力。压装力过小常导致保持力不足,但保持力不足也可能源于孔壁加工或镀层,两者需分别排查,插针机的力监控只能发现问题,根因仍要回到来料与工艺。
没有统一数值,取决于 pin 针、基板与过盈量。常用做法是用代表批次取力值中位数±3σ 加安全裕度;新能源汽车电控插针等严苛场景会更窄,并与位置度并联判定。
会。卷料插针机普遍配置压力传感器与力-位移曲线采集,对每针力值实时判定,异常即报警,是大批量连接器产线保证一致性的基础能力。
先查来料。先确认端子针径、镀层与基板孔径的散差,再检查设备限位与传感器零点。顺序反了容易把工艺波动误当设备故障,越调越偏离窗口。主流插针机的报警,多数最终指向来料散差。
可以,也建议一并验证。带着真实样件到插针机厂家现场打样,能同时确认力窗口、保持力与良率,是降低导入风险最有效的方式。