在自动化端子装配中,插针机把金属Pin针精准压入塑胶或连接器壳体之前,必须先完成"取针"这一动作。取料末端作为把Pin针从料带、料仓搬运到插装头的执行部件,其稳定性直接决定取针是否掉针、歪针或伤针。本文从工艺原理切入,对比主流的吸附式与夹爪式两种取料方案,并说明如何按端子形态选型,帮助插针机厂家与产线工程师少走弯路。
取料是插装质量的上游关口。若取针姿态不稳,后续视觉对位与压装再精准,也会因歪针、掉针或针体带伤而失效。一台稳定的插针机需要在取料端就把针的姿态、洁净度与损伤风险压到最低。尤其在车规级与高密度互连产线,单根Pin针的瑕疵都会被放大,取料末端的可靠性因此成为整线良率的上限。
吸附式以真空吸嘴负压吸附Pin针的端面或尾端,适合表面光滑、端面平整的标准圆柱针。吸嘴多采用弹性或PEEK材质,避免划伤镀层。关键是配置真空检测与断气保护:取料后实时反馈负压,一旦掉针立刻停机,杜绝空插。高速运行的插针机还要求真空响应快、释放干脆,避免过盈配合免焊工艺所需的洁净金属贴合面被油雾或粉尘污染。
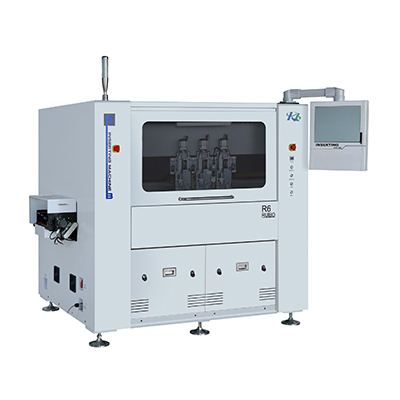
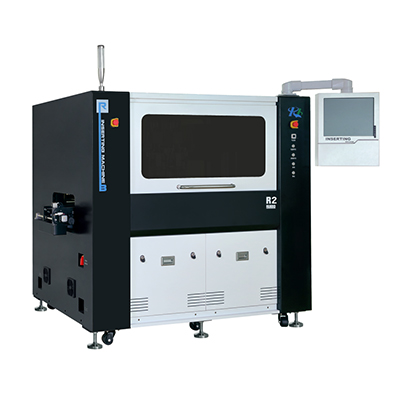
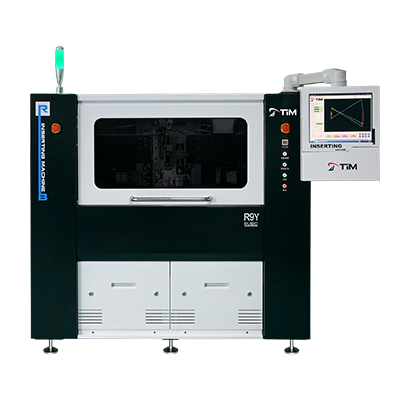
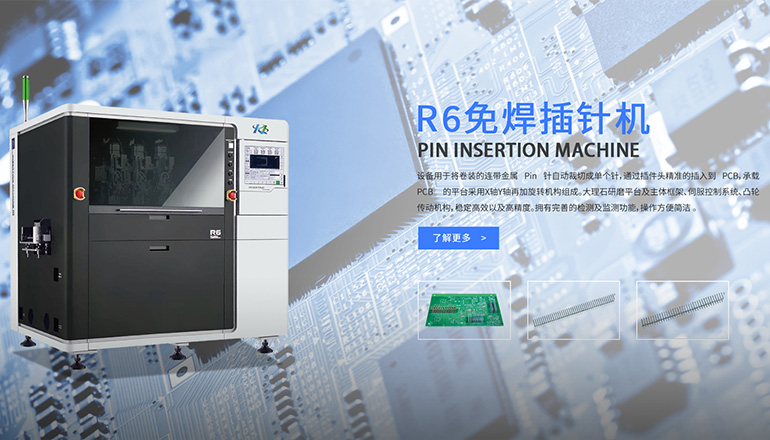
卷料插针机多采用吸附式取料,真空吸嘴在有限空间内稳定拾取标准Pin针
夹爪式以弹性气爪夹持针体,依靠力控把夹持力限制在窗口内,适合异形针、带法兰或带帽端子。与吸附式不同,它不受端面形状限制,但需防止夹持力过大造成镀层压痕或针体变形。可靠的金属端子插针设备会在夹持位做缓冲与限位,让夹持既牢靠又不伤针,这也是衡量设备护针能力的关键指标。
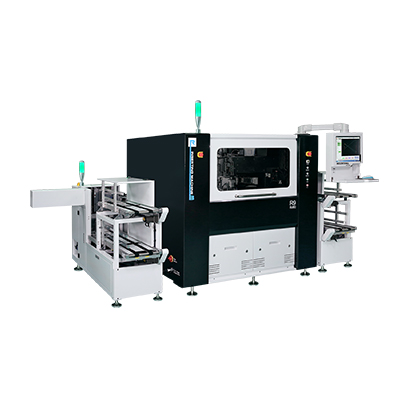
卷料插针机的标准针多以吸附式为主,取料快、节拍高;散料插针机面对散装异形针,更依赖夹爪式柔性夹持。紧凑的一体插针机常在有限空间内用吸附方案,分体插针机则可按多排端子组合两种末端。无论哪种形态,都应重视来料去毛刺、运动路径防碰撞与洁净护针。
取料末端并非孤立环节。取料后可对针的姿态做视觉复检,异常即剔除;数据接入追溯系统,与插后检测、压力位移监控形成闭环。对插针机厂家而言,取料可靠性与后续工序的协同,才是整机稳定运行的真正体现。
掉针多因吸嘴磨损、负压不足或Pin针端面油污导致漏气。对策是定期更换吸嘴、配置真空检测与断气保护,并在取料后做负压确认,发现异常立即停机剔除,从源头杜绝空插。
夹持力过大或夹持位无缓冲时可能压出镀层压痕甚至使针体变形。通过力控把夹持力限制在工艺窗口内,并在夹持位加弹性缓冲与限位,可兼顾夹持牢靠与护针,异形、带帽端子尤其适用。
卷料插针机多为规则标准针,吸附式即可高效取料;散装针姿态随机、形态多样,更依赖夹爪式柔性夹持与导向整理,两者在取料节拍与来料要求上差异明显。
建议联动。取料后的姿态复检能提前剔除歪针、掉针,与插后视觉全检、压力位移监控共同构成品质闭环,把缺陷拦截在上游,避免流入下道工序造成批量不良。
应结合实际端子形态评估:标准圆柱针看吸附稳定性与真空保护,异形带帽针看夹持力控与护针设计;同时关注取料节拍、洁净防护与是否便于接入追溯系统,再做综合选型。