连接器与线束制造厂是插针机的关键上游用户。与终端产品厂不同,这类工厂往往在同一车间内要应对数十种端子形态、针长与间距组合,对插装一致性和换型效率的要求更苛刻。本文以一家为新能源与工控客户配套连接器的制造商改造实践为例,复盘其从半自动到自动化插针的升级路径,以及达产后的良率与节拍数据。
改造前,这家连接器制造厂以手工和半自动设备为主,随着车规级与工业连接器订单增长,三道瓶颈逐渐显现。其一,多品种小批量导致端子形态散、针长不一,人工对位误差大;其二,压装深浅不一,过盈配合免焊工艺带来的连接可靠性难以稳定验证;其三,端子来料批次波动与下游组装、检测数据割裂,问题追溯困难。要让插针机真正替代人工,必须先解决这三类结构性矛盾。
连接器品类多、批量小,频繁换型使人工对位的一致性与效率同时受限,插装质量高度依赖操作者熟练度。
手工压装深度随力度变化,过盈量窗口被压缩,端子与塑壳之间的机械锁紧力忽强忽弱,是后续接触不良的主要诱因。
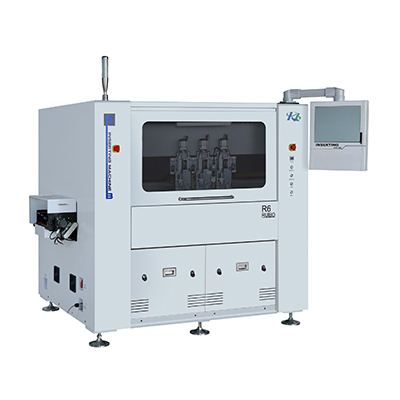
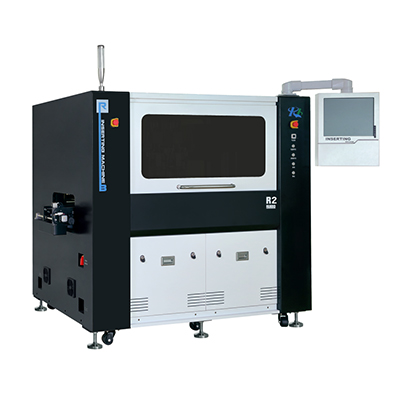
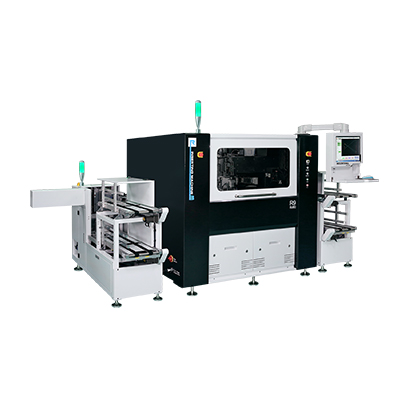
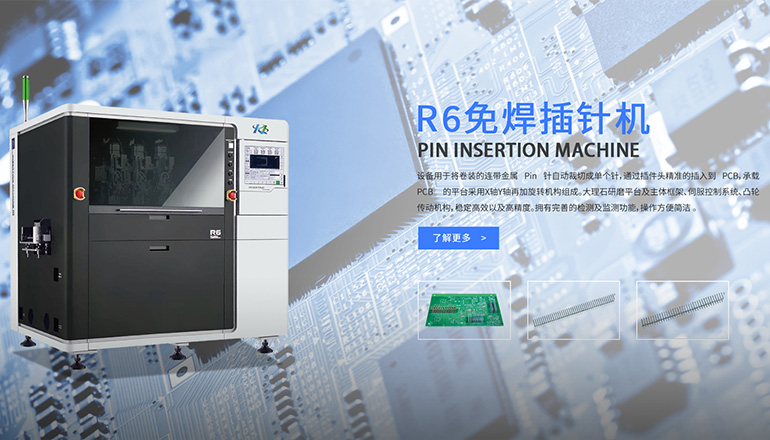
导入阶段,团队按端子形态与产量阶梯为四类机型分工。卷料插针机承接大批量卷装端子的连续插装,稳定性最好;散料插针机(R2)适配小批量、异形或管装散料端子,换型灵活;一体插针机(R9Y)结构紧凑、工位集成,适合中批量标准品;分体插针机(R9F)则用于车规级功率模块等大电流端子的高精度插装。明确分工后,插针机的产线布局从"一机多用"转向"按件匹配"。
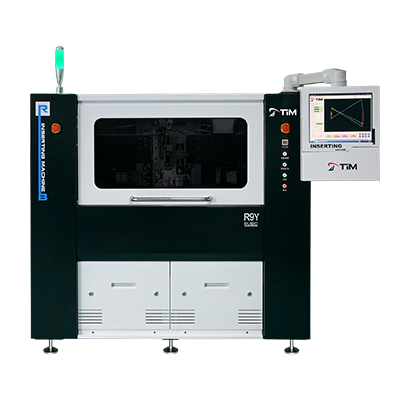
大批量标准品走卷装连续供料,小批量多品种走散料柔性生产,两类机型互补,既保住规模效率,也不牺牲接单弹性。
车规级功率端子对插深与垂直度要求更高,车规级功率模块插针机以分体结构换取更大的工装调整空间与过程监控能力,更契合高可靠场景。
机型到位后,达产关键在于三件落地工作。第一,治具浮动找正吸收塑壳定位公差,解决绝缘体注塑偏差带来的插偏;第二,将针长、插深与压力曲线固化为参数配方,并以首件确认锁定工艺窗口;第三,免焊检验从单一拉拔力转向压装曲线加机器视觉,实现过盈配合免焊工艺的在线判定。三件事环环相扣,使插针机的输出从"能插"升级为"插得准、插得稳"。
在压装末端引入浮动单元,让 Pin 针以自找正方式入孔,显著降低塑壳来料公差对插偏的放大效应。
把经验工艺写成可复用的配方,配合首件全检,换型后无需重新摸索参数,质量起点更一致。
改造完成后,该连接器制造厂的插装良率由改造前的约 96.2% 提升至 99.4%,单线综合节拍缩短约 28%,换型时间从近 40 分钟降至 12 分钟以内。结合实践,给出三点建议:一是对标订单结构选机型,避免"大材小用"或"小机硬扛";二是把免焊检验前置到过程曲线,而非仅依赖终检;三是选择能提供工艺验证与持续服务的正规插针机厂家。对承接新能源汽车电控插针与IGBT功率模块插针的厂商而言,这类自动化改造已成为交付能力的分水岭。
品种数与批量分布决定机型组合,先盘点端子形态与产量阶梯,再谈设备配置,才能把投入花在刀刃上。
压装过程的力—位移曲线比终拉拔力更能反映连接质量,配合视觉抽检可提前拦截异常。
取决于端子形态与产量:大批量标准卷装端子优先卷料机,车规级大电流端子等高精度场景优先分体机,多数厂商会以两类机型搭配覆盖全谱系订单。
适合。过盈压接依靠机械锁紧实现电气与机械连接,省去焊点与助焊剂,既稳定又利于车规级连接器的长期可靠,是连接器自动化插针的主流方向。
通过振动盘参数匹配、真空吸附与来料姿态管控,配合取料后的置放偏移检测,可将掉针与吸附偏移控制在可接受范围,保障小批量生产的连续性。
分体结构带来更大工装调整空间与更细的过程监控,对插深、垂直度的控制更稳,便于满足车规级审核对一致性与可追溯的要求。
重点看是否有同类连接器工艺案例、能否提供首件验证与参数配方、交付培训与售后响应是否到位,以及方案是否覆盖来料、插装到检测的完整闭环。