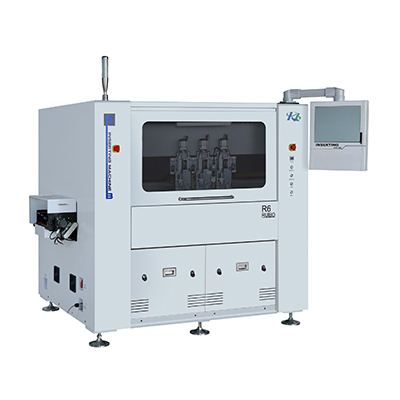
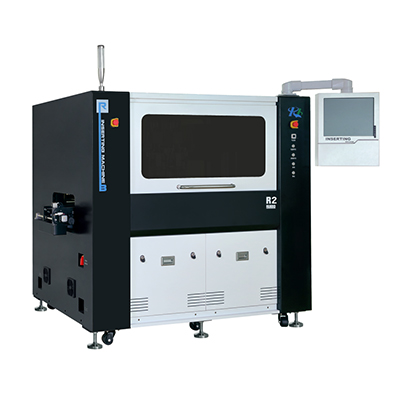
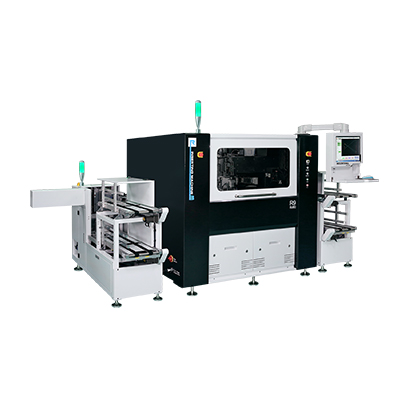
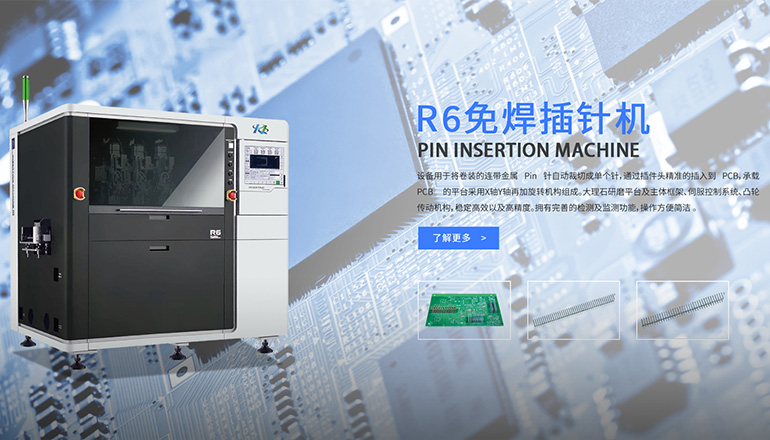
在自动化产线导入插针机后,不少工厂都会遇到一个尴尬:设备标称节拍写得很漂亮,实际跑起来产能却差一大截。额定节拍是理想工况下的理论值,而真实产线的有效产能会被换型、供料、视觉对位、上下料等待和各类微停层层折损。本文从几个高频瓶颈出发,梳理插装节拍掉速的排查思路,帮助产线把"纸面节拍"兑现成"到手产能"。
很多产能焦虑源于直接拿标称节拍乘时间估算。实际上有效产能还要乘稼动率、良率和换型折减。一台标称 0.6 秒/针的卷料插针机,作为典型的金属端子插针设备,若换型占去两成、良率损失一成、设备综合效率只有七成,每天真实产出可能只有理论值的一半。排查第一步是把节拍拆成"有效节拍=额定节拍×(1-换型占比)×良率×稼动率",找到真正吞掉时间的环节,而不是一味要求设备提速。
多品种小批量产线里,一体插针机把裁切和插装放在同一节拍内完成,省掉中转环节,对连续节拍更友好;而分体插针机在换型频繁时,工装夹具更换、参数配方切换会吃掉大量时间。很多工厂的"降速"并非设备慢,而是换型与上下料等待过长。把工装模块化、参数固化成配方、用设备级防错减少首件返工,是压缩这部分隐性等待最直接的办法。
卷料机的张力波动、定位孔棘轮卡顿,会让设备被迫降速;散料插针机对振动盘参数和来料姿态尤其敏感,取料不稳时设备反复重试,节拍肉眼可见地掉。日常点检要把供料稳定性纳入节拍监控,而不是等卡料报警才处理。值得提醒的是,供料问题常被误判为插针机本体性能不足,先查料带与振动盘往往能少走弯路。
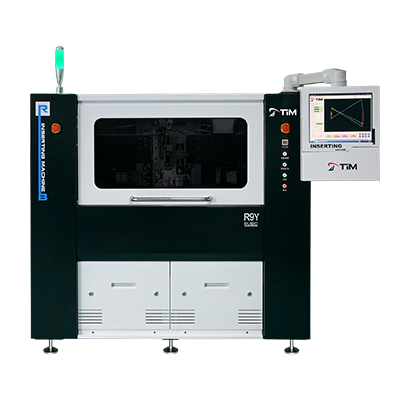
连接器插针对位精度要求高,车规级和高可靠场景里分体插针机靠视觉加力控双确认保质量,但每一站的识别与插入都会占用节拍。选型阶段就要把"精度—速度"权衡想清楚:能用飞拍同步的就不停机对位,能用过盈配合免焊工艺量化判定质量的就减少事后检验等待。
除了明显的故障停机,刀具钝化导致的裁切断面变差、衬套磨损引起的插深散差,都会让插针机悄悄降速保良率。把易损件寿命管理、精度点检和预防式维护做成固定节奏,能显著减少这类隐性损失。换言之,选对靠谱的插针机厂家、把维护纪律落到实处,节拍稳定才有底气。
标称节拍是理想工况的理论值,真实产能要叠加换型、良率、稼动率折减和各类微停。只用标称值估算会系统性高估,建议用有效节拍公式对齐实际产出,再谈提效。
核心是工装模块化、参数配方化和防错自动化。把常用机型的夹具做成快换标准件,参数固化成可一键调用的配方,配合料号—程序互锁减少首件返工,换型时间通常能压掉三成以上。
把张力、导槽间隙和定位孔棘轮纳入日常点检,定期清洁料道与视觉窗口。供料稳定性应纳入节拍监控指标,出现异常趋势就提前干预,而非等卡料报警。
一体机将Pin针自动裁切与插装同节拍完成,省掉中转上下料环节,连续节拍更稳;分体机则在复杂基板、厚铜母排等场景靠力控视觉保质量,换型更灵活但单站节拍略长。
提速前先确认运动稳定时间够用,避免"未稳先插"引入歪针散差。节奏提升应配合首件固化、压力—位移窗口判定和 SPC 监控,把速度红利建立在质量可控之上。