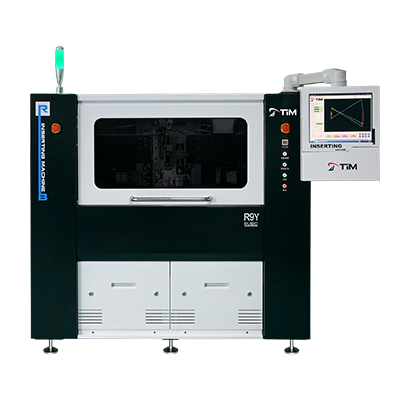
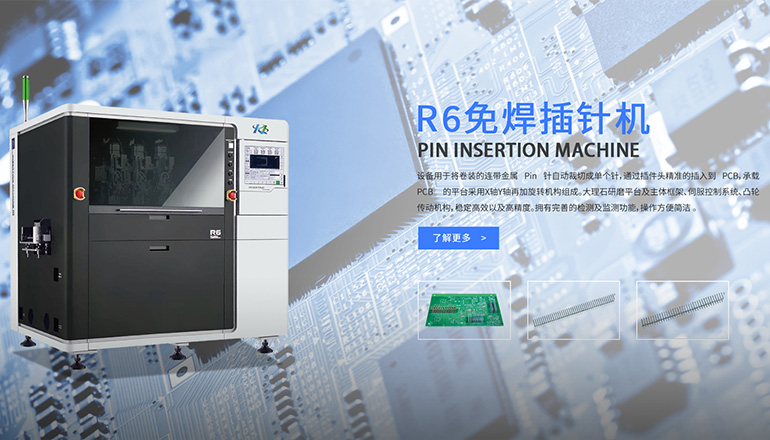
在自动化产线运行中,有时会遇到这样一种情况:不是某一根针脚歪了,而是整板端子的插装位置都"挪了位"——所有针脚相对塑壳基准整体偏移。这种插针机的"整板偏移"和单针不良是两回事,根因往往出在坐标、基准或回差上,而非插装头本身。本文梳理定位偏移的排查思路,帮现场快速找回基准。
当整板端子位置整体平移、旋转或成规律错位时,问题通常不在插装动作,而在基准与坐标;而单针歪斜、叠针则多是来料、导向或取放局部问题。区分清楚现象,能少走很多弯路。不少工程师一开始把它当成金属端子插针设备的插装精度问题,反复调插入参数,反而越调越乱。
插装坐标建立在夹具基准之上。一面两销松动、定位销磨损、工件放反或基准面有异物,都会让整板相对基准平移。这种现象在换型或夜班后最常见——夹具被频繁拆装,销孔间隙变大。建议把基准面、定位销纳入每日点检,换型后做首件实测复核。对于卷料插针机,料带本身的定位孔也是基准的一部分,料带张力不稳同样会带偏整排针位。
直线导轨反向间隙、丝杠预压衰减、同步带张紧不足,会让插装头在往复运动中"去和回"落在不同位置,表现为位置随运动方向整体偏移。这类问题有渐进性,往往先出现偶发散差再恶化。定期复标零点、用标准量块校行程,能在恶化前发现趋势。车规级和高可靠场景下,分体插针机这类车规级功率模块插针机对回差更敏感,过程管控要把反向间隙纳入 SPC。
当整板偏移呈"整体平移且幅度固定",很可能是视觉标定漂移或程序坐标被误改。九点标定过期、镜头窗口污损、光源亮度变化都会让识别坐标整体偏离;而参数配方被覆盖、坐标补偿值被误清,也会瞬间错位。多数插针机的视觉坐标都来自标定文件,排查时先调出历史合格配方比对,再做一次标定复校,往往比盲目调机更有效。对于一体插针机和连接器插针这类高密度端子,视觉基准的微小漂移会被放大成可见偏移。
第一步,确认现象是整板还是单针;第二步,查治具基准与工件放位,排除松动与异物;第三步,复标视觉与复测零点,对比历史配方;第四步,做回差与传动间隙点检;第五步,首件实测固化参数。日常把基准面、定位销、标定状态做成点检清单,多数偏移都能在发生前拦截,让插针机稳定在合格基准上运行。
整板偏移是所有针脚相对基准成规律错位,根因多在坐标、基准或回差;单针歪斜是局部问题,多出在来料、导向或取放。区分现象能避免乱调插装参数,先把基准与坐标查清楚。
把一面两销、定位销孔和基准面纳入换型后首件复核与每日点检,清理异物、控制夹具拆装频次。卷料机还要关注料带定位孔张力,避免料带基准带偏整排针位。
调出历史合格配方对比坐标补偿值,检查镜头窗口是否污损、光源亮度是否变化,然后做一次九点标定复校。恢复标定后若偏移消失,即可锁定为标定问题。
把直线导轨反向间隙、丝杠预压和同步带张紧纳入定期点检与 SPC,换型或维护后复测零点。车规级场景建议将回差阈值写入配方,超出即报警。
建立基准面、定位销、视觉标定状态的点检清单,换型后强制首件实测;选用有完整数据追溯的插针机厂家设备,把过盈配合免焊工艺的压装曲线与拉拔力归档,从曲线间接监控针尖姿态。