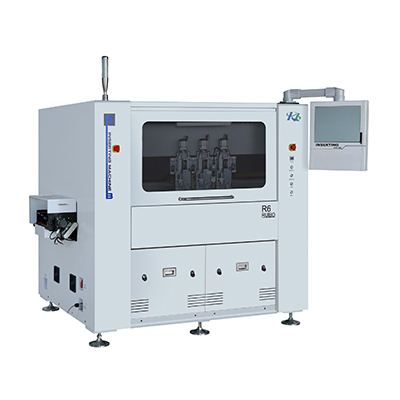
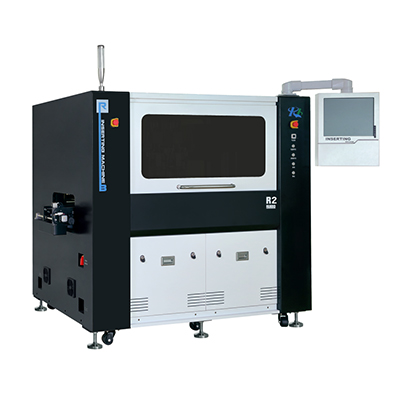
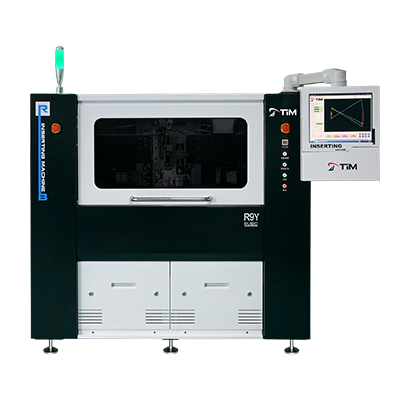
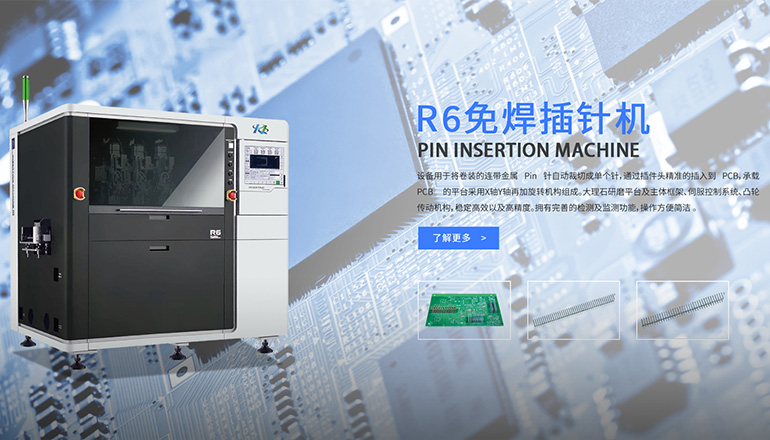
在插装自动化产线,插装良率往往不是由单一环节决定的。当插针机把 Pin 针压入端子孔时,针尖的最终位置,是视觉定位、运动执行、夹具夹持、插装头导向等多个环节共同作用的结果。任何一个环节的偏差,都会沿着一条"精度链"逐层传递到针尖。插针机的插装一致性,本质上就是对这条链上全部误差的管理能力。
所谓精度链,是指一次插装从"识别端子位置"到"Pin 针入孔"之间,所有参与定位的环节串联而成的误差传递路径。插针机的工作看似只把针压下去,实则上游视觉给出坐标、伺服带着插装头移动到目标、夹具固定基板、导向衬套约束针体姿态,每一环都有自己的误差并汇总到针尖与孔位的相对偏差上。精度链的意义,在于把"插准没插准"这个模糊结果,拆解成可量化、可分工控制的具体来源。
沿精度链看,偏差大致来自五个方向。其一是视觉识别误差,光源、镜头窗口与来料反光都会影响坐标提取;其二是运动误差,插针机的伺服重复定位与反向间隙带来微米级漂移;其三是夹具基准误差,卷料插针机的料带节距不稳、散料姿态散差,都会把偏移带进工位;其四是插装头与导向误差,衬套磨损、浮动头回差让针体下行偏离理论轨迹;其五是来料本身,端子孔位散差与塑壳平面度差同样计入总误差。分清来源,才能对症下药。
各环节误差并非简单相加,而遵循"平方和开方"的几何叠加规律,单一环节偏大就会主导总偏差。插针机在高节拍运行时,振动与热漂移还会让相邻环节误差相互耦合:夹具基准一旦微动,视觉辛苦找正的中心会在插装瞬间整体偏移;导向衬套磨损,则把运动端的微小漂移转成肉眼可见的歪针。单看每个工位都在规格内,合到一起却可能超差,这正是只盯单点指标容易漏判的原因。
破解叠加难题的办法,是做误差预算,也就是给整条精度链定一个总公差,再反推每个环节能"占"多少。插针机面对间距 0.5 毫米的细间距端子,总允许偏差可能只有几十微米,这时要把视觉、运动、夹具、导向的份额分别卡死,并留足耦合余量。为此,分体插针机在车规级功率模块上把导向与视觉做成双确认,用"关键环严控"换"总链达标";对规格化料带端子,一体插针机靠裁切插装同节拍,把中转环节从链上拿掉,从结构上缩短误差路径。
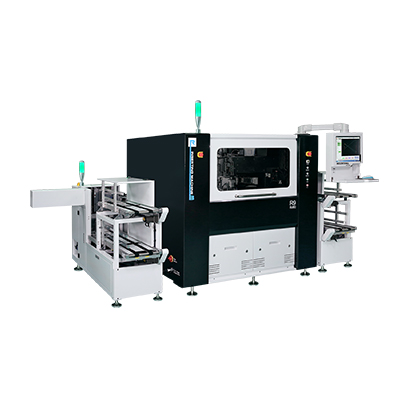
误差预算不能只停在图纸,要落到产线验证。插针机常用做法是首件实测各环偏差、用 SPC 盯趋势,衬套与夹具基准点检、视觉标定定期复标,把漂移挡在发生前。对采用过盈配合免焊工艺的连接器插针,压装曲线与拉拔力能间接反映针尖姿态,是监控精度链下游的有效手段。真正成熟的插针机厂家,会把这条链当成一套系统工程来管理,而非孤立地追求某个轴标称精度更高。
不建议直接相加。插针机各环节误差通常按平方和开方几何叠加,单点偏大就会主导总偏差,且相邻环节误差会在传递中相互放大。
卷料机以料带为连续基准,重点管节距与飞拍同步;分体机以导向加视觉双确认应对复杂基板,更强调单针插装姿态的逐根控制。
细间距端子的总允许偏差只有几十微米,留给每个环节的份额极薄,插针机必须严控视觉、运动、夹具、导向各自份额并预留耦合余量。
靠首件实测各环偏差、SPC 盯趋势,配合衬套与夹具基准点检、视觉标定定期复标,压装曲线与拉拔力也可反映下游针尖姿态。
免焊靠弹性变形建立连接,对针尖姿态更敏感,压装曲线与拉拔力能间接表征垂直度与偏心,是监控精度链下游落点的有效窗口。