动力电池管理系统(BMS)被称为新能源汽车的"神经中枢",既要采集数十路电芯的电压与温度,又要驱动高压充放电回路。其控制板上密集分布着采样端子、均衡端子与功率连接器,端子形态多、车规级可靠性要求高,又常因车型迭代面临多品种小批量。插针机以自动化插装替代手工,能把针高散差与可追溯性这两个难题一并解决。某 Tier1 供应商导入插针机对 BMS 控制板端子进行规模化插装后,插装一致性与质量数据闭环显著提升。
BMS 控制板端子数量多、间距小,人工或半自动插装时最明显的问题是针高散差大,首件合格但批量漂移。其次是功率端子与信号端子并存,来料形态不一:规格化排针走料带,母排与高压连接器则为散件,单一设备难以通吃。第三道门槛来自新能源汽车电控插针的共性要求——每颗端子的保持力、接触电阻都要可量化、可追溯到批次。三重约束叠加,正是 BMS 产线必须上插针机的根本动力。
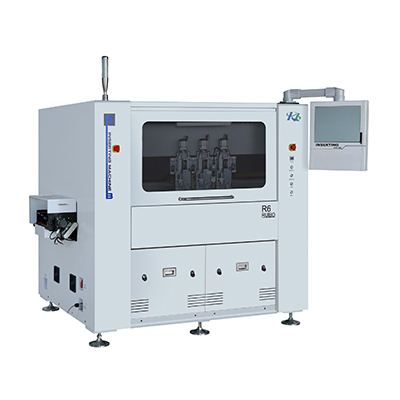
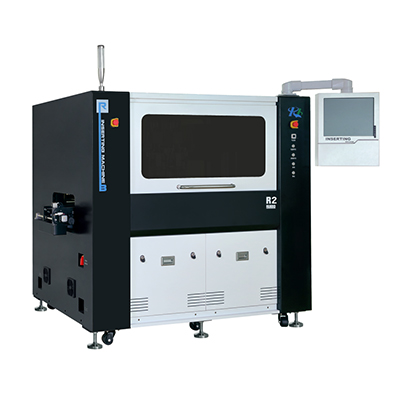
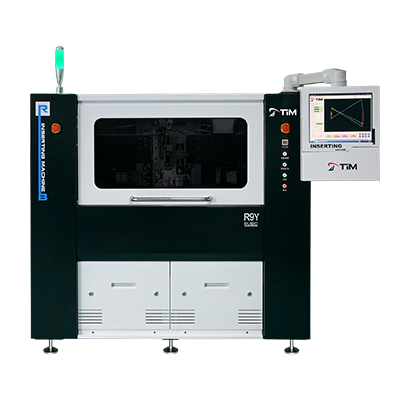
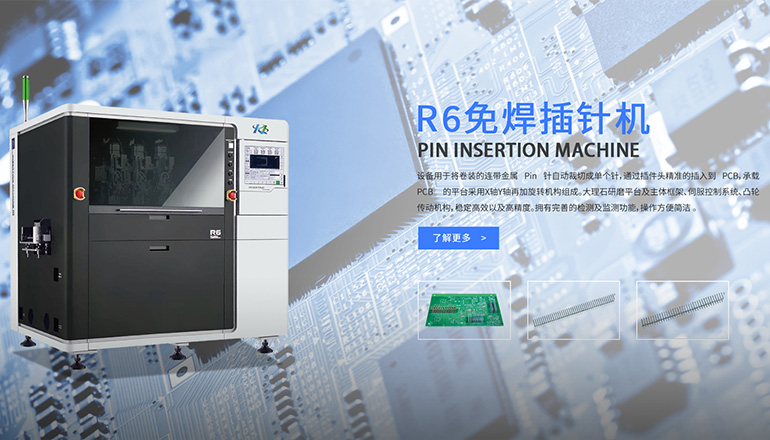
落地时先把端子按形态分工。卷料插针机承接规格化料带端子(采样、均衡排针),裁切与插装同节拍完成,连续 Pin 针的针长与姿态保持一致;母排厚铜、高压功率连接器等复杂散件交给分体插针机 R9F,凭借伺服力控与视觉对位应对车规级精度;信号类小端子补位则走一体插针机,裁切插装一体缩短中转、降低姿态散差。三类机型统一以过盈配合免焊工艺建立连接,用压装曲线替代传统锡焊的外观判定。
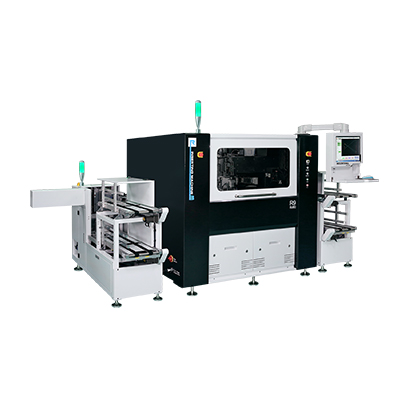
机型到位后,真正决定达产速度的是三件细节。其一是治具浮动基准:BMS 板多为多拼板或异形基板,治具浮动压持、吸收平面度差,才是首轮直通率提升的关键,远重要于单纯追求设备转速。其二是参数配方与首件确认,把压装力窗口、插深、保持力写进首件固化,换车型一键调配方。其三是检验前移,免焊工艺让 QC 从"看外观"转向"读压装曲线、测拉拔力",缺陷在工序内就被拦截。
导入完成后的结果直观:插装不良率由约 1.8% 降至 0.3% 以内,针高散差明显收敛,换型时间缩短约四成。每批次的压装曲线与拉拔力自动归档,满足车规级功率模块插针机级的追溯要求,为功能安全审核留证。值守人力由双人降为单人,产能随车型订单平滑爬坡。
其一,先按端子形态做机型分工,不要试图一台设备通吃所有端子;其二,把过盈量、插深、保持力写进首件与 SPC,让过程能力可量化;其三,选择支持配方管理与数据追溯的设备,为车规级审核提前留好证据链。做好这三步,插针机在 BMS 这类高密度、高可靠产线上的价值才能真正落地。
BMS 端子数量多、车规级要求每颗端子的保持力与接触电阻可量化、可追踪。手工插装针高散差大、缺陷难追溯,插针机以压装曲线与拉拔力作为判定依据,一致性更稳,也更符合功能安全的证据要求。
规格化料带端子(采样、均衡排针)走卷料插针机,保证连续针长与姿态一致;母排厚铜、高压连接器等散件走分体插针机,由伺服力控应对复杂基板与车规级精度。两类设备分工,才能兼顾效率与一致性。
需在宽温循环下保持接触电阻稳定、保持力达标,且缺陷可追溯。通常把压装力窗口、插深与拉拔力纳入 SPC,达到过程能力指数要求,并在换型后重新首件确认,确保批量稳定。
免焊以机械压装替代锡焊,界面可量化、无焊烟锡渣污染,检验从外观转向压装曲线与拉拔力,更契合过盈配合免焊工艺所强调的车规级可追溯诉求,也降低了热敏感端子的损伤风险。
以参数配方管理不同车型端子规格,换型一键调用;治具采用浮动压持与模块化快换,缩短换型停机。这样既能满足新能源汽车电控插针的多品种需求,又能把一致性维持在车规级水平。