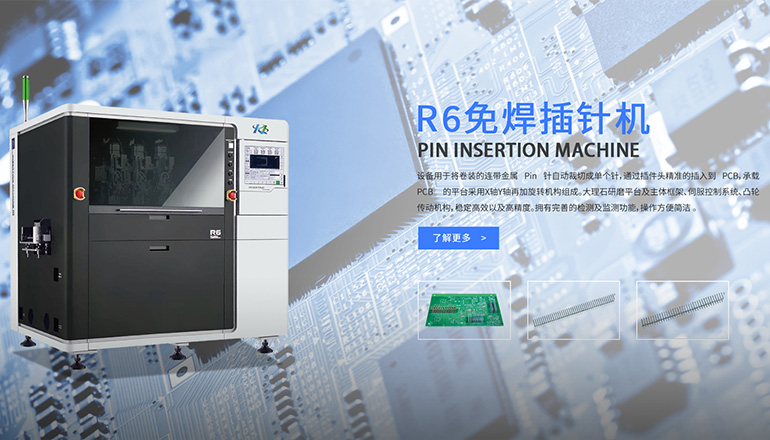
在连接器与功率模块的生产线上,工程师往往把注意力放在插装力与插深上,却容易忽略一个更底层的几何量——插装垂直度。当插针机把 Pin 针压入端子孔时,若针体存在偏角,接触就会从整圈均匀退化为单边贴靠,过盈配合的弹性变形沿圆周分布不均,一侧应力集中、另一侧留有间隙,机械保持力与电气接触都随之劣化。垂直度、插深与压力,是同一连接质量的三根支柱。
很多人以为只要插到底、压力够,连接就可靠。但在过盈配合免焊的连接里,圆周受力的均匀性才是关键。插针机若以偏角插入,Pin 针与孔壁只在单侧形成有效接触,另一侧因间隙而"悬空",有效过盈长度被缩短,接触电阻升高、保持力下降,功率循环下还易出现微动磨损。可见垂直度不是锦上添花,而是过盈配合能否成立的几何前提,偏角越大,连接裕量被吃掉得越多。
偏角并非凭空产生,根源多在基准与导向。插针机的导向衬套或直线轴承一旦磨损,针体下行轨迹就会偏移;浮动头回差过大,则无法在入孔瞬间自适应找正。更复杂的是基板本身:塑壳平面度差、定位基准浮动,都会让"理论垂直"变成"实际偏斜"。卷料料带的节距与姿态不稳,也会把微小角偏差带进插装工位。识别这些来源,是把垂直度纳入过程管控的第一步。
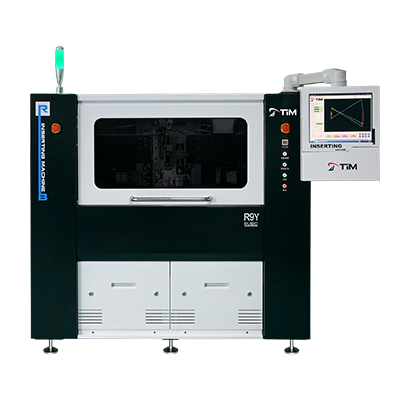
优质设备靠两套机制守住垂直度。其一是高刚性导向:分体插针机在车规级功率模块上普遍采用精密导向衬套加直线轴承,把针体下行限制在极小摆角内;其二是浮动找正,插针头端带弹性浮动,入孔前先以 Pin 针自身斜面与孔口倒角"对心",把宏观偏角吸收掉。对采用过盈配合免焊工艺的连接器插针,这种导向加浮动的组合能显著降低刮伤镀层的风险,让连接界面更均匀、更可复现。
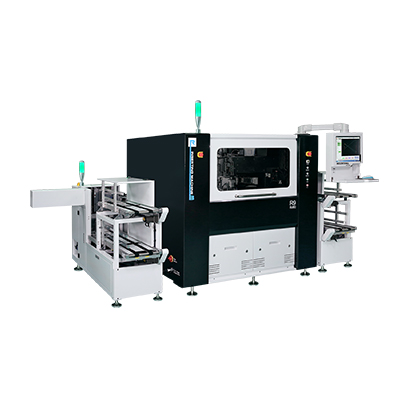
当几何导向仍不足以应对复杂基板,插针机会把角度判定前移。视觉在插装前识别 Pin 针弯曲、歪斜与镀层缺损,姿态不合格直接剔除;分体机型再以力控加视觉双确认,插入力曲线异常即报警。这种"先识别、后插装"的闭环,把垂直度风险挡在工序内,而不是等到首件抽检才暴露。对多规格端子混流,卷料插针机靠料带基准与飞拍同步保证连续针位姿态一致,从供料端就压住偏角来源。
垂直度不能只靠设备出厂标称,更要落到产线验证。一体插针机将裁切与插装同节拍完成,减少中转带来的姿态散差,适合用首件实测固化配方;分体机则对单针插装角度逐根确认。现场常用角度抽检配合拉拔力与压装曲线,把偏角纳入 SPC 监控。对车规级功率模块插针机这类高可靠场景,更要求把垂直度从"事后量"前移到"在线判",这正是插针机厂家在高端产线上拉开差距的工艺细节。
偏角插入会造成单边接触、镀层刮伤与有效过盈缩短,表现为保持力下降、接触电阻升高,在功率循环下容易出现早期失效。
没有统一阈值,通常以首件角度抽检与拉拔力趋势为准,出现异常漂移即点检更换,并同步复标设备零点,避免累积偏差。
卷料机依靠料带基准与飞拍保证连续针位一致;分体机以精密导向加浮动找正应对复杂基板,更强调单针插装角度的逐根确认。
过盈配合免焊靠弹性变形建立连接,偏角会破坏圆周受力均匀,因此导向与找正机制比依赖焊料润湿的锡焊更关键。
普通连接器或许足够,但车规级高可靠场景建议引入在线角度判定并配合 SPC,把偏角风险挡在工序内部而非流出产线。