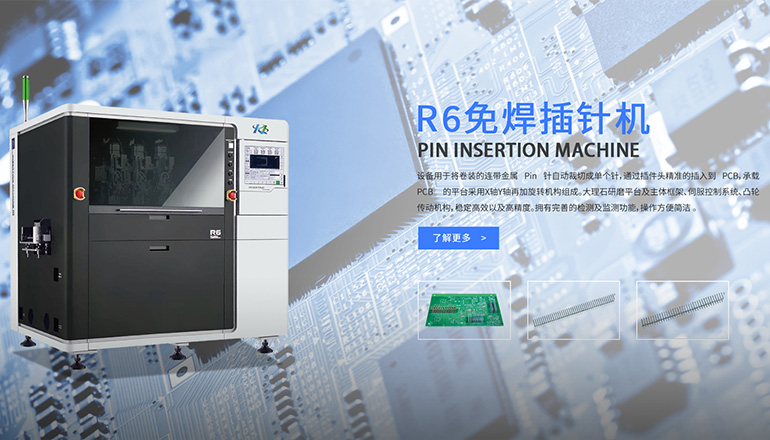
不同端子在材质、镀层、硬度与料态上千差万别,插针机选型时如果只看"能不能插进去",量产阶段很容易暴露镀层刮伤、端子变形、接触电阻漂移等问题。把端子材质与镀层纳入选型前置条件,才能让设备从首件起就稳定可控。
端子基材以铜合金为主,常见紫铜、黄铜与青铜,也有铝及铝合金用于减重场景。金属端子插针设备面对不同基材,插入力与回弹特性差异明显:硬铜合金回弹小、过盈保持稳定;铝及合金较软,插装后易蠕变,需要更保守的过盈量与更稳的压装曲线。料态上,料带连续端子走卷料插针机,散装针脚走散料机,这是插针机选型的第一道分水岭,决定后续供料与裁切方式。
镀层是连接可靠性的"皮肤"。镀锡成本低、应用最广,但质地偏软,插针机若插装姿态偏角或探深过深,容易把镀锡层刮成基底-基底接触,接触电阻随之升高。镀金、镀银导电与耐磨更好,对微动磨损更耐受,常见于车规与高频场景,但对定位精度要求也更苛刻。选型时要问清镀层厚度与硬度,把它换算成可量化的插入姿态窗口——这恰是过盈配合免焊工艺相较锡焊的优势:过盈量可量化、压装曲线可判定,镀层损伤能被过程数据及时捕捉。
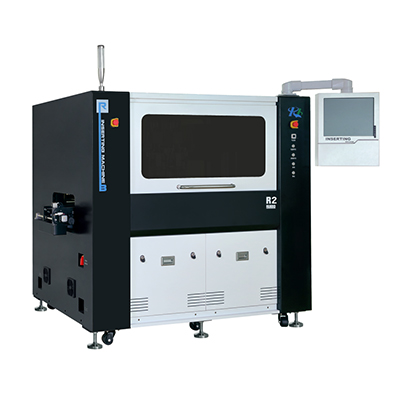
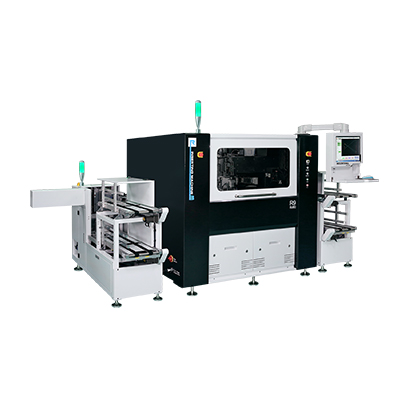
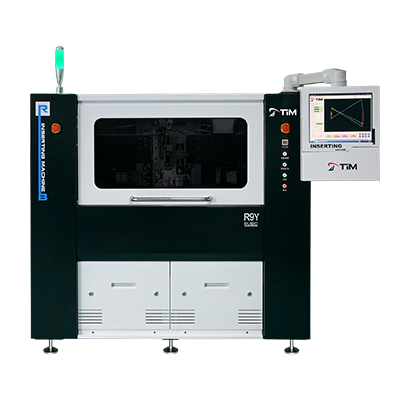
薄壁、细间距端子对插入力与导向精度极敏感,裁切插装同节拍、路径短的设备姿态一致性更好,对应一体插针机在镀层薄壁端子上更易保持不刮伤。厚铜母排、粗针与多规格散件更依赖力控与视觉对位,分体插针机凭借伺服力控和浮动导向,能在厚铜端子上稳定建立过盈而不压溃镀层。散料来料的镀层端子走散料插针机时,振动盘姿态筛选要先验证不刮蹭镀层,再进插装工位。
车规级功率模块插针机面向数万次功率循环,镀层完整性直接关系寿命。这类选型要把镀层纳入首件检验:首件不仅看插深与保持力,还要结合金相或电阻抽检确认镀层未被刮伤压溃;IGBT功率模块插针更要求过程数据可追溯,压装曲线与点检台账要能一追到底。供应商侧建议选有同类连接器插针案例的插针机厂家,把镀层端子打样作为验收前置,让设备能力在签约前就得到验证。
可以,但要把铝的蠕变与软质特性纳入工艺。铝及合金回弹小、易变形,过盈量要保守设定,并靠稳定的压装曲线监控。建议先打样验证保持力与接触电阻的长期表现,再固化配方,避免直接套用铜端子的参数导致后期松动。
最怕插装姿态偏角和探深过深——二者都会刮伤镀层,使接触从镀层-镀层退化为基底-基底,接触电阻升高并随微动磨损恶化。选型时应要求设备提供插入姿态窗口与压装曲线判定,把镀层损伤挡在量产前,而不是靠事后筛选。
优先看导向精度与插入力一致性。一体机型裁切插装同节拍、路径短,姿态一致性好,适合薄壁镀金端子;若端子多规格、需力控与视觉配合,则分体机型更稳妥。关键是用首件确认镀层无刮伤后再放量生产。
车规产品要扛数万次功率循环,镀层完整性决定长期接触可靠。新能源汽车电控插针等场景一旦镀层被刮伤压溃,接触电阻漂移会演变为早期失效。把镀层纳入首件与过程管控,是车规级选型区别于普通选型的核心门槛,也是高可靠交付的底线。
要求厂家提供同类镀层端子的打样报告与过程曲线,重点看插深一致性、保持力与压装曲线形态,必要时做镀层金相或电阻抽检。有真实连接器插针案例、能把镀层损伤量化的厂家更可靠,也更能支撑车规级项目的可追溯要求。