在功率半导体与新能源汽车电控领域,连接器的电气性能往往不取决于端子本身,而取决于插针机把每一根 Pin 针压入塑壳时的工艺一致性。很多工程师关注插装后的外观与拉拔力,却容易忽略一个更隐蔽的指标——接触电阻。它直接决定模块的温升、损耗与长期可靠性,是车规级互连质量的真正门槛。
理想状态下,Pin 针与端子孔壁应形成大面积、低阻抗的金属接触。但实际应用中,接触界面存在微观不平和氧化膜,真实导电只发生在若干微小接触点上。插针机提供的过盈压力越大,接触点越多、接触电阻越低;反之压接不足会留下高阻通路,器件在大电流下发热加剧,甚至引发热失控。因此接触电阻不是孤立参数,而是整条插装工艺链的出口指标。
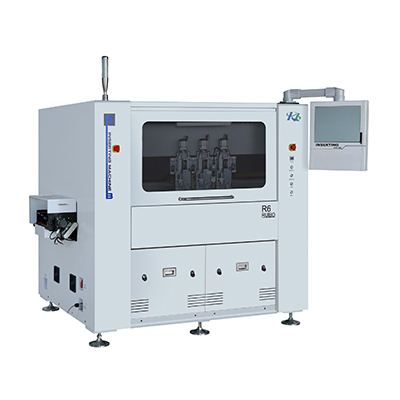
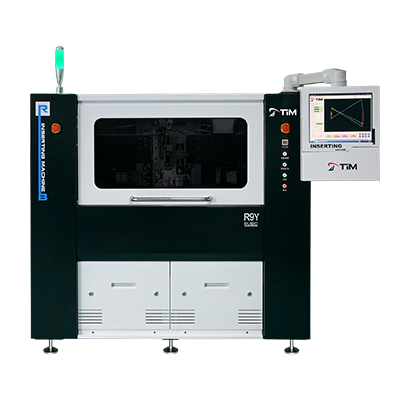
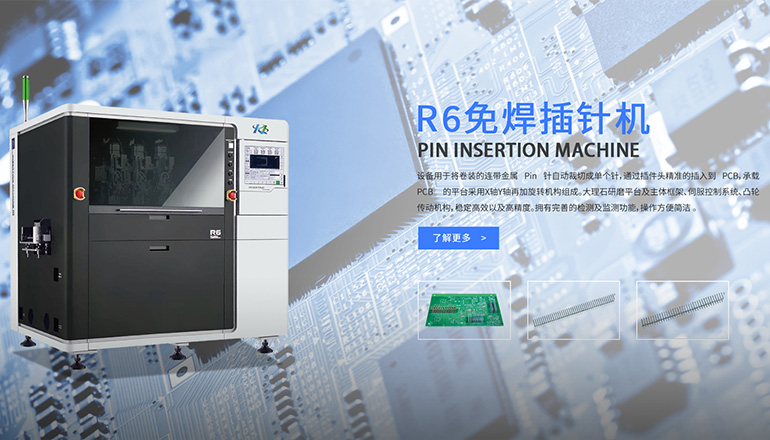
锐铂的分体插针机在车规级功率模块上普遍采用过盈配合免焊工艺,依靠 Pin 针与孔壁的材料弹性变形获得稳定接触压力。过盈量过小,接触点稀疏、电阻偏高且随振动漂移;过盈量过大,则镀层被压溃、孔壁塑性变形,反而损伤界面并增加插装力。优秀的工艺窗口需要在两者间取平衡,这也是过盈配合免焊工艺相较传统锡焊的核心优势:连接可量化、可复现,不依赖焊料润湿的随机性。把接触电阻纳入在线判定的,正是这类插针机的压装曲线与合格窗口。
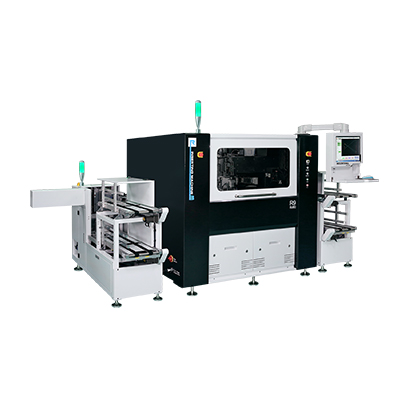
功率端子多采用金、银或锡镀层隔绝氧化。若插针机的导向精度不足,Pin 针以偏角插入会刮伤镀层,裸露出基底金属,接触点从"镀层-镀层"退化为"基底-基底",腐蚀与电阻随之上升。同时歪针、虚插会让部分针脚只接触边缘,长期功率循环下出现微动磨损与接触电阻爬升。可见姿态控制与镀层保护,是同一件事的两面。
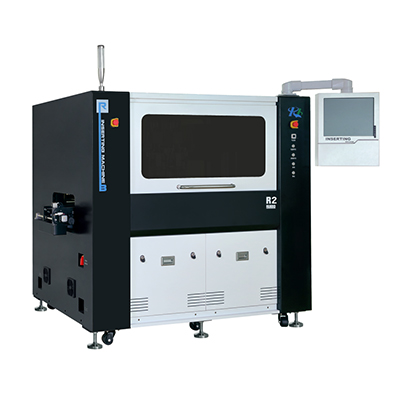
插深不仅关系机械保持力,也决定有效接触长度。当插针机把 Pin 针插到设计深度,孔壁接触区充分展开,电阻更稳定;偏浅则接触区缩短、电阻升高。对卷料料带端子,卷料插针机通过飞拍同步保证连续针位一致;对复杂基板,一体插针机将裁切与插装同节拍完成,减少中转带来的姿态散差。无论哪种形态,针脚高度与插入深度的一致性,都是接触电阻波动的直接来源。
车规级功率模块要承受数万次功率循环与剧烈温变,分体插针机这类车规级功率模块插针机必须把接触电阻纳入过程管控:用压力-位移曲线判定虚插与欠插,用首件实测固化配方,用 SPC 监控批次漂移。对连接器插针、IGBT 模块这类对温升极其敏感的场景,更要求把接触电阻从"事后抽检"前移到"在线判定"。这正是插针机厂家在高端产线上拉开差距的地方。
具体数值随端子规格与电流等级而异,行业通常以毫欧级为目标,并通过功率循环与温升试验验证长期稳定性,而非只看单次测量值。
在工艺窗口受控时,免焊压接的接触界面更均匀、可量化,避免了焊料润湿不良与空洞问题,且便于在线用压装曲线判定,适合车规级高可靠场景。
偏角插入会刮伤镀层并减少有效接触区,歪针还可能只接触边缘,高刚性插针机需以精确导向避免这类损伤,功率循环下电阻才会稳定。
卷料机靠料带基准与飞拍保证连续针位一致;分体机则以力控加视觉应对复杂基板,更强调单针插装姿态与接触质量的逐根确认。
将压力-位移监控、首件实测与 SPC 结合,把虚插、欠插在进入下道工序前拦截,并把数据接入追溯系统,实现每板可查。