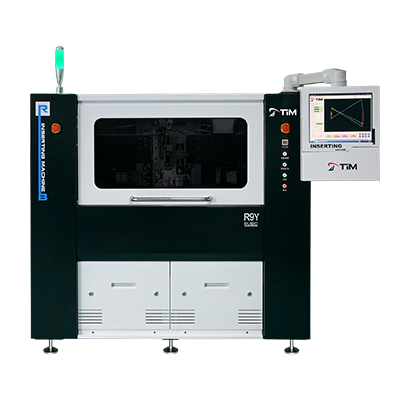
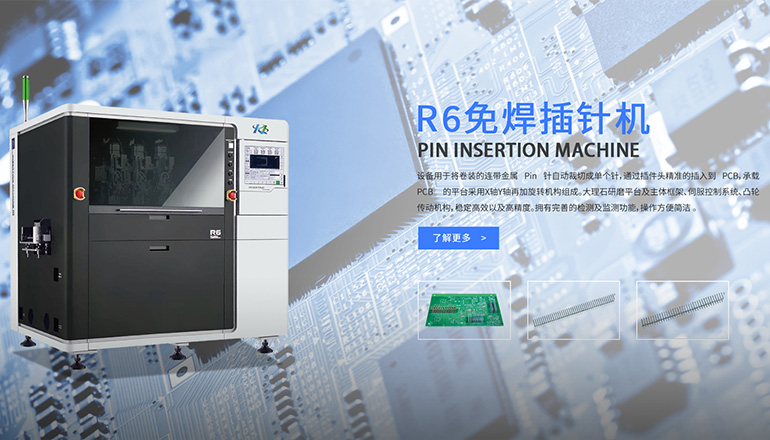
在自动化产线里,一个端子的漏插或错插,往往要等到整板测试甚至客户端才暴露。对插针机这类高速精密设备来说,与其事后挑废,不如把错误挡在结构之外——这正是防错(Poka-Yoke)设计的价值。本文从供料、插装到检验追溯,拆解设备如何靠"治具防呆"从源头减少人为失误。
传统产线常把质量寄托在人工目检上,但节拍一快、班次一换,漏插和反向插装就难以杜绝。插针机的做法是把防错拆进机构与传感:缺料不动作、方向不对不插、插完必自检。三道关层层兜底,让"做错"在物理上变得更困难,把质量从"靠人盯"升级为"靠设计"。对金属端子插针设备而言,这种靠结构防错的思路,比事后返工更省成本,也更能稳住良率。
供料是错误进入的第一道关口。卷料机型通过料带孔位与条码双重确认,一旦缺段就报警停机,避免空插;散料振动盘的来料姿态由导轨或视觉筛选,歪针、连料被提前剔除。卷料插针机与散料方案的防错逻辑不同,但目标一致:不让不合格端子进入插装工位。把防错做进插针机的供料机构,比靠下游挑废更可靠。对连接器插针这类多针位产品,料带定位精度直接决定后续防错是否可靠,也直接影响整板的一致性。
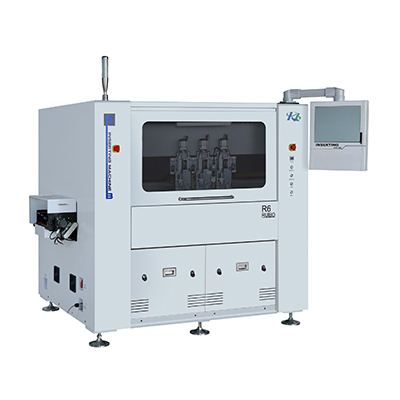
到了插装工位,分体插针机与一体插针机通常都设三道防线。第一道是方向防错:Pin针的极性、长短脚经视觉或机械止口识别,反向即拦截。第二道是位置防错:每根针的目标坐标与已插坐标实时比对,漏插自动补位或告警。第三道是双插防错:同一针位检测是否重复压入,防止叠针损伤塑壳。无论机型差异,三道插装防错逻辑是相通的,这正是把防错嵌入每一拍动作的体现。
结构防错之外,现代插针机在插装后做一次在线校验,结合压力-位移曲线判断是否虚插、欠插,结果随板号写入追溯系统。配合过盈配合免焊工艺,连接可靠性从外观检查升级为可量化的保持力与压装曲线,问题板一追到底。对金属端子插针设备而言,把每一次防错事件沉淀为参数与报警日志,正是设备持续自我优化的过程,也让质量改进有据可循。
不能完全替代,但能显著降低对人工的依赖。结构防错把大多数漏插、错插、双插挡在工位内,人工目检则作为最后复核与异常复判。两者结合,比单纯靠人盯更稳,也更适配高速节拍。
卷料机靠料带孔位与条码确认来料完整,重点防缺料与空插;散料机靠振动盘姿态筛选与视觉剔废,重点防歪针连料。两者都把不合格端子挡在插装之前,只是触发方式不同。
设备通常会先暂停该工位、锁定异常板并报警,待人工确认或自动剔除后再恢复。成熟的插针机会把报警类型与位置记录到日志,便于追溯与参数优化。
双插一旦发生,端子会被二次压入导致塑壳开裂或针脚变形,人工很难在高速产线上及时发现。用针位占用检测与压力-位移窗口双重判定,才能在落针前就拦截叠针风险。
可从三处看:供料端是否具备缺料与来料姿态识别、插装端是否有方向/位置/双插三重判定、检验端是否把结果写入追溯。三重闭环越完整,设备的防错能力越强,也越适合车规级等高标准场景。