① 一体针插针机把针与冲头做成整体件,适合针距 ≥2.0 mm 的常规连接器;分体针把针单独供料、单独压入,适合针距 1.0–2.0 mm 与车规模块的密集排布。
② 选型先算换型时间,不要只比节拍:一体针换型要整副换冲头,常见 2–4 h;分体针按针位换料,换型可压到 30–60 min(本站工艺实测口径,2026)。
③ 针距越密,针的定位精度要求越高;分体针靠视觉或伺服定位逐针落位,误差不累计,这是它在车规模块上占优势的核心原因。
④ 试机必须用客户自己的料和针,试四件事:首件位置度、压入曲线、保持力、连续 200 次换针稳定性。
"一体针"和"分体针"听起来只是结构差别,落到产线上却是两种完全不同的换型逻辑与维护方式。原料型号一换,压力窗口、定位基准、换针节拍全要重算,选错方向往往要等到小批量试产才暴露。插针机是指把针脚按预定针距与深度压入连接器或功率模块的自动化设备;本文只谈一个具体问题:同样做插针,什么情况下该上一体针,什么情况下必须用分体针。
一句话答案:一体针的针与压头是一体件,分体针的针来自卷料或散料、由独立机构逐根送入后压入。
| 对比项 | 一体针插针机 | 分体针插针机 |
|---|---|---|
| 供针方式 | 整排预装,冲头与针固定 | 卷料/散料单根送针,逐针压入 |
| 适用针距 | ≥2.0 mm,排布规整 | 1.0–2.0 mm,可不等距 |
| 换型时间 | 整副换冲头,约 2–4 h | 换针位/程序,约 30–60 min |
| 定位误差 | 依赖模具加工精度,整排一致 | 逐针校正,误差不累计 |
| 典型产品 | 汽车保险丝盒、继电器、常规连接器 | 车规级功率模块、双排密集端子 |
表 1:一体针与分体针插针机的结构对比(数据为本站工艺实测区间,2026)
结构差别带来的直接后果是"错一位,全排废"。一体针依靠整排冲头的位置一致性,一旦某个冲头磨损,整排位置度都会跟着偏;分体针逐根送针,单针异常只影响该针位,可以用程序跳过或单点补压。
经验边界在 2.0 mm 附近。针距大于 2.0 mm 时,一体针的整体冲头还有足够的壁厚与刚性;1.0–2.0 mm 之间,冲头壁厚被压缩,整排加工的累积误差开始吃掉位置度余量,此时分体针逐针落位更稳(来源:IEC 60352-5,2020 对压入连接位置与变形的规定思路)。
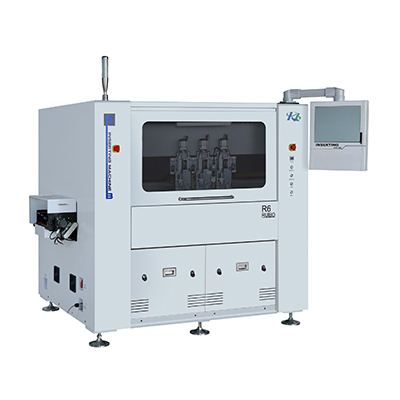
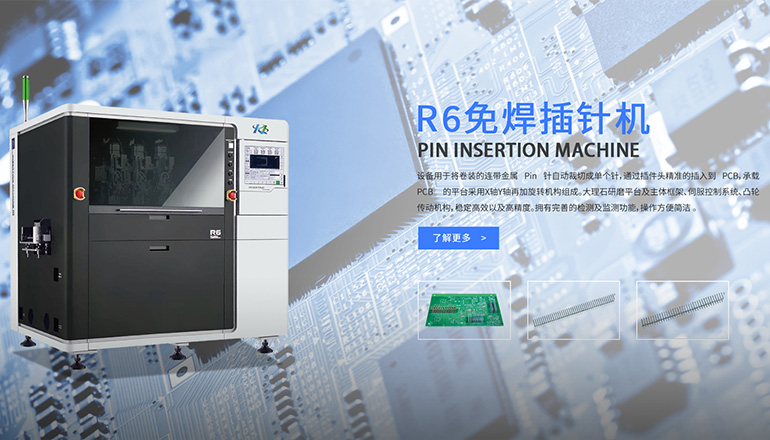
还要看排布是否规整。规则矩阵排布、针数固定,一体针有成本优势;出现不等距、缺位、混排,分体针改程序比改模具快得多。分体针插针机正是为这种"针位不规则"的场景设计的。

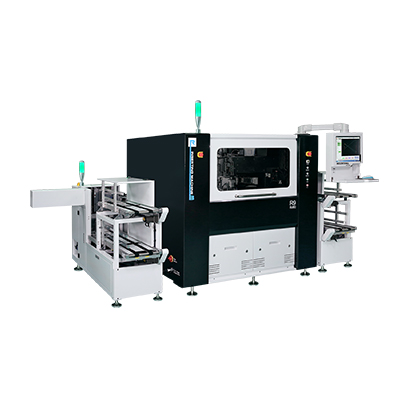
图 1:分体针插针机,针由卷料逐根送入后压入,适用于密集与不等距排布
把这笔账摊到单件上:假设月产 2 万件、每月换型 8 次,一体针每次多花 2 h,一个月就是 16 h,按 25 元/h 的综合工时计,约 400 元;看似不多,但换型停机还会带出首件确认、废料与调试料,实际损失常是这个数的 2–3 倍。多品种小批量订单,分体针的换型优势会迅速超过节拍劣势。
反过来,单一品种大批量,一体针的节拍与稳定性优势更明显:整排一次压入,单件节拍可比逐针压入快 30%–50%(本站同类机型对比,具体依针数与行程而定,需实测)。
因为车规模块的针数多、针距密、还要求单针可追溯。分体针逐针压入,每一针的压入力曲线可以单独记录并与针位绑定,出问题能定位到具体针位;一体针整排压入,曲线是一条总曲线,单针异常被平均掉,追溯粒度不够。
另外,车规模块常用过盈配合免焊工艺(Press-Fit),针的压入深度与变形量直接决定接触电阻。汽车保险丝盒整线组装这类整线方案里,分体针工位通常放在线体中部,前后配视觉检测与保持力抽检,形成闭环。

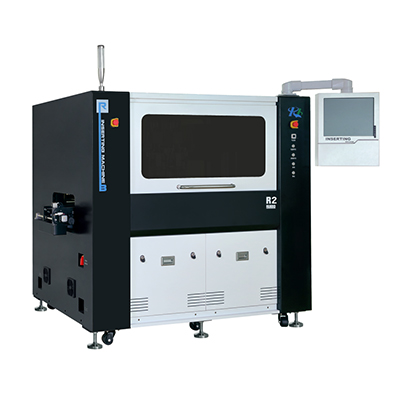
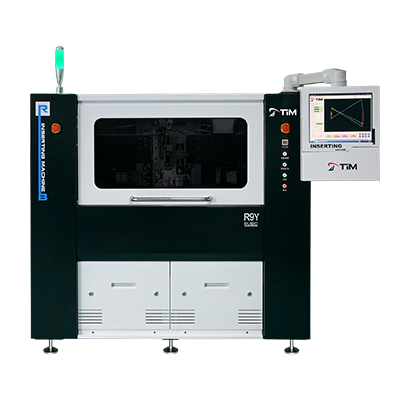
图 2:一体针插针机,整排冲头一次压入,适合针距 ≥2.0 mm 的规整排布
这四项里,只有第一项能在样机上完成,后三项必须带料试产。建议把试产条件写进采购协议:料号、针型、目标节拍、允许的废品率,避免验收时各说各话。一体针插针与分体针的样机试打,可直接联系我们安排。
一体针插针机能改成做分体针吗?
结构不同,通常不能直接改;供针机构、定位方式与程序都要换,改造费用接近新机的一半,建议按新产品重新选型。
分体针插针机节拍慢多少?
逐针压入比整排压入慢,具体差距取决于针数与行程,本站同类机型实测差距在 30%–50%,需以试机数据为准。
针距 2.5 mm、针数 12 针,选哪种?
针距宽、排布规整,优先一体针;若后续会混排不同针型,分体针的换型灵活性更值钱。
换型时间能再压缩吗?
可以。把常用针位做成快换模组、程序参数模板化,实测能把换型压到 30 min 以内,但要额外投入模组成本。
压入力多大算合适?
没有统一值,按针型与孔径算。以 0.6 mm 方形针为例,常见窗口 40–120 N,超出即可能损伤孔壁或针体,需以拉脱与剖面结果校准。
参考:IEC 60352-5(IEC,2020,压入式连接的一般要求、试验与测量方法);IPC-9797《Press-Fit 压入式连接器应用标准》(IPC,2020)。文中的换型时间、节拍差距为本站工艺实测区间,未做第三方比对验证的部分标注"待核实";不同针型与料厚的压入力窗口需以试机曲线为准。
本文由深圳市锐铂自动化科技有限公司技术部撰写,更新日期 2026-11-22。数据口径:公开标准 + 本站试机实测。
联系方式:17326020895