结论摘要
① 插针机换新料号,先改送料与定位,再谈压力——顺序反了,越调越乱。② 压入力窗口按针径与孔径的过盈量算,不按"上次那个参数"抄。③ 首件不是压进去就算过,要测压入曲线、保持力、位置度三项。④ 换型最大的风险是漏改参数与混料,防错要做在流程上,不是靠人记。
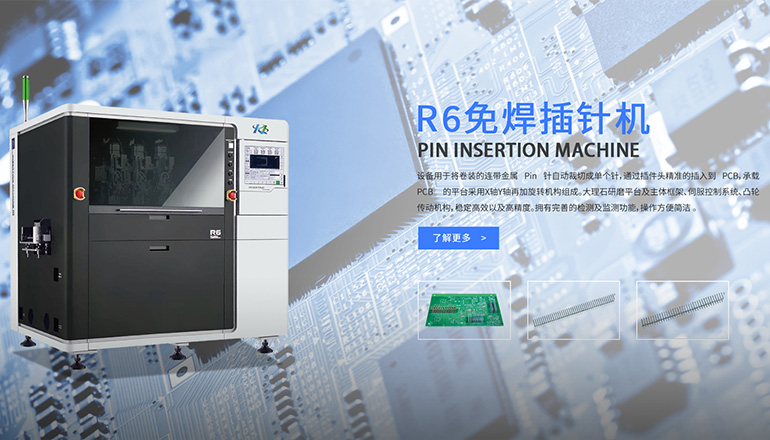
插针机是指把鱼眼针、分体针或一体针按设定行程压入 PCB 或塑件孔位的自动化设备,核心动作是"送料—定位—压装—判停"。它和普通压机最大的区别在于压装过程可控:压力、位移、速度三段曲线都要能记录,压装结束后按曲线判停,而不是压到底就算完。新料号导入时,很多产线把顺序做成"先试压一下看看",结果压废一批板、再回头找原因。下面按可以照着做的顺序讲,重点是三个标定点和一张首件放行表。
因为压力和结果不是一一对应的。同一组压力参数,换一批孔径偏小的板、换一批镀层厚度不同的针,压入深度就会变,压入力也会跟着漂。先把送料与定位稳住,压入力才有可比性;定位不稳的情况下调压力,等于同时改两个变量。
正确的顺序是:先确认来料(针与孔),再确认定位(夹具与基准),然后标定压入力,最后做首件与过程能力。四步里任何一步没过,不要往下走。

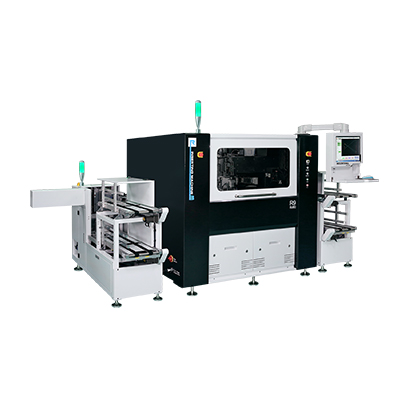
锐铂汽车保险丝盒整线组装设备实拍:送料、插针与检测集成在同一条线体上
第一是针本身:针径、针长、鱼眼(压入区)的过盈量、镀层厚度、卷料带宽度与针距。卷料带的针距和载带材质直接影响插针机送料机构的步进精度,很多"压装偏位"最后查到是载带受潮变软。
第二是孔:孔径、孔深、孔壁镀层、板上基准(Mark 点或定位孔)。孔径公差通常比针径公差更关键,过盈量全靠它。
第三是板:板厚、拼板方式、板边强度。分体针压装时板边受力集中,薄板容易翘,夹具支撑点要跟着改。
三样核对完,把数据填进换型记录表,后面调参数、判异常都有基准。别用"上次差不多"的经验值顶替。
压入力的本质是过盈配合的摩擦与变形阻力。工程上按经验窗口先给一个起点,再用首件实测收敛:单针压入力常见在 40–120N 区间,具体随针径与过盈量变化。过盈量大、镀层厚、孔径偏小,压力往上走;反之往下走。窗口不能只看单针峰值,要看整排的一致性。
| 标定项 | 做法 | 判据(工程通用口径) |
|---|---|---|
| 单针压入力 | 压力传感器读峰值,连续压 10 针取均值 | 落在设定窗口内,40–120N 为常见起点 |
| 排内一致性 | 同一排 30 针的压力极差 | 极差控制在均值 ±10% 以内 |
| 压入深度 | 位移曲线上的压入终点 | 针肩与板面齐平,公差按图纸 |
| 保持力 | 抽检做轴向拉脱 | 不低于图纸下限,常见 ≥30N |
| 过程能力 | 连续 50 件记录压入力与深度 | CMK ≥1.33 视为可量产 |
表里的数字是工程通用起点,不是本站每台设备的固定参数。实际可设范围以随机参数表与首件实测为准,写进工艺卡时注明机型与料号。
不一样。分体针插针的针与塑件(或针座)分开供料,换型主要改两套送料:针的载带与塑件的振动盘/编带;两者相位对不上,就会出现"针进了、座没到"。一体针插针的针座一体,换型更多在载带与压头,调整量小,但对来料一致性更敏感。
如果是整线(例如保险丝盒类产品,见汽车保险丝盒整线组装),换型还要把前后工位的节拍一起改:插针节拍变了,前面的上料和后面的检测都会堵。整线换型建议做一次空跑验证,只走料不压装,确认节拍与缓存区容量。
插针机首件不是"压进去了就算过"。至少要记录四项:压入曲线的形状(是否有异常的二次爬升或提前判停)、单针压入力峰值、压入深度、抽检保持力。曲线异常往往比数值超标更早暴露问题——比如曲线在中段突然变平,通常意味着孔径偏大或针尖蹭到孔壁。
首件放行后进入小批量:连续 50 件做过程能力,CMK 达标才转量产。这一步不能省,因为首件合格只说明"能做出来一件",不说明"能稳定做出来"。

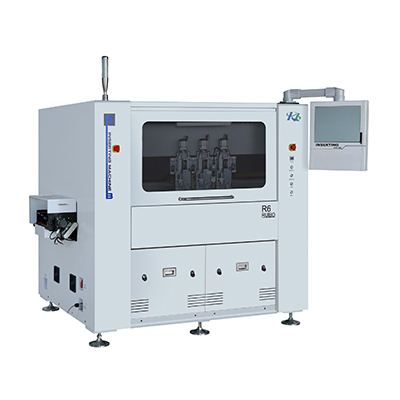
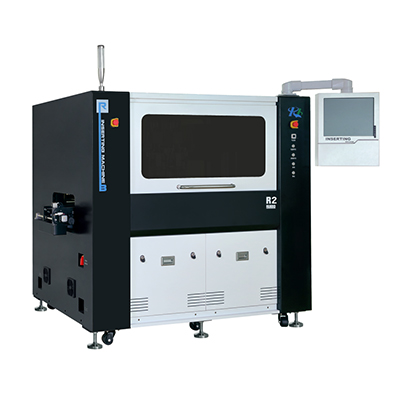
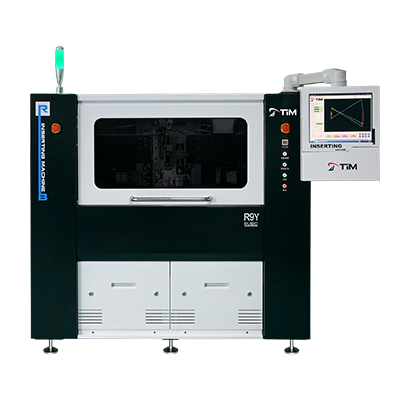
锐铂一体针插针设备实拍:一体化针座供料,适合节拍稳定的批量产品
插针机换型防错,三条最有效:参数按料号存成配方,换型时调用而不是手输;首件必须由第二人复核并签字;换下来的料、针、载带当场清出线边,不留"待处理"。混料是换型阶段最常见的事故,而它几乎都发生在"先放这儿,等下再收"的那半小时里。
如果插针机支持配方管理与扫码调用,把料号与配方绑定,扫错料号时设备直接报警。这项功能的投入通常比一次批量报废低得多,值得在采购阶段就确认。
问:换料号后压入力普遍偏低,是压力不够吗?
答:先看孔径与过盈量。孔径偏大时加大压力只会把针压歪,正确做法是核对来料孔径公差,必要时换针径规格。
问:同一台插针机能做车规模块和消费类板吗?
答:能,但压装参数、夹具与检测判据要分开做配方,车规件的曲线判停窗口通常更严,不能沿用消费类参数。
问:首件合格、量产却出现保持力不足,怎么回事?
答:多半是批次差异。针的镀层厚度、孔径磨损、板厚波动都会影响保持力,建议按批次抽检并记录 CMK 趋势。
问:换型一般要多久?
答:同机型换料号常见 30–60 分钟,含来料核对、夹具更换、参数调用与首件确认;跨机型或整线换型按小时计,建议放在换班时段。
参考:IPC-9797《Press-fit 压接技术要求》(IPC,现行版本年份以官网为准);TE Connectivity《Press-Fit 应用规范》(公开技术资料);GB/T 4677 系列《印制板测试方法》(国家标准)。文中压力与保持力数值为工程通用起点,本站机型实际可设范围以随机参数表为准。
本文由深圳市锐铂自动化科技有限公司整理,更新日期 2026-11-21。压装参数为工程参考区间,具体机型可设范围与判据以随机参数表及首件验证结果为准。咨询电话 17326020895。