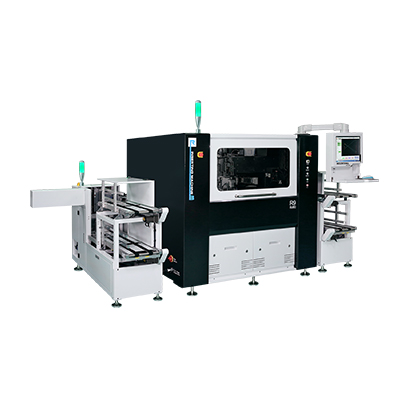
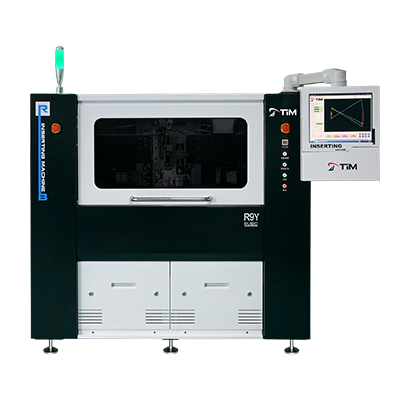
越来越多车规功率模块的针脚不再过波峰焊,而是"压进去"就完事。很多刚接触的采购和工艺会问:不焊凭什么导电?会不会松?这篇把过盈配合免焊(Press-Fit)的机理、结构和适用边界讲清楚,也说明它在什么条件下不该用。
Press-Fit 的针在压入区有一个中空的橄榄形开孔,行业里叫"鱼眼端子"(Eye of the Needle)。压入时,这个弹性区被孔径压缩,向孔壁铜层施加持续的径向压力,金属对金属紧贴形成气密接触区——本质是一次室温下的冷焊。所以它既不需要焊料,也不需要助焊剂,焊接带来的冷焊点、连锡、助焊剂残留、空洞这些缺陷也就没有了。
与焊接的另一个差别是温度:回流焊要把板子送进 240–260℃ 的环境,Press-Fit 全程在室温完成,对热敏器件和板子的翘曲更友好。
| 项目 | 公开资料中的常见范围 |
|---|---|
| 适配孔径 | φ0.6–φ2.0mm(常见针厚 0.4–1.2mm) |
| 单针插入力 | 一般不超过 120N |
| 最小保持力 | 30N 以上 |
| 针材 | 磷青铜 C5191、铜镍硅合金 |
插入深度是另一个关键:一般控制在内压接结构的上缘以内,压得过深,弹性区被挤到孔外,保持力反而下降;压得不够,接触面积不足、电阻偏大。这两件事都要靠压装设备的过程曲线来管,不能只凭手感或固定行程。

振动和温度循环是焊点最容易出问题的地方:焊料与铜的热膨胀系数不同,长期循环后容易出现微裂纹。Press-Fit 靠弹簧式的持续接触压力工作,对振动与热冲击的耐受更好,
① 孔径公差失控的板子——椭圆度大、孔铜偏薄,压入时容易拉伤镀层;② 需要多次返修的工位,反复压入拔出会消耗弹性区寿命;③ 极细间距、超薄板,压入力可能超出板的承载;④ 客户图纸明确要求焊接的场合。以上情况应改工艺或先做小批验证,不能拿量产硬试。
① 首件实测孔径与孔铜厚度;② 记录整条压入曲线,确认判停点与插入深度;③ 按规格下限抽检保持力;④ 孔口无翻铜、针肩无压痕、板面无翘曲;⑤ 高低温循环后复测接触电阻。

Q1:压入后要不要补焊加强?
一般不需要。补焊会破坏压入区的弹性接触状态,还引入热应力,除非图纸另有要求。
Q2:散料针和卷料针在工艺上有区别吗?
差别主要在供料与节拍,压入段的力学要求一致。卷料适合连续高速,散料适合多品种小批,选设备时按产量与换型频次定。
本文数据说明:结构参数与力值区间引用公开的 Press-Fit 工艺资料与连接器厂商技术手册(第三方公开数据),属行业常见范围;本站插针机的压装量程、节拍与可监控项以设备规格书为准,具体工艺参数需按客户板件试压确定。
深圳市锐铂自动化科技有限公司
官网:https://www.rbl-sz.com
咨询热线:17326020895
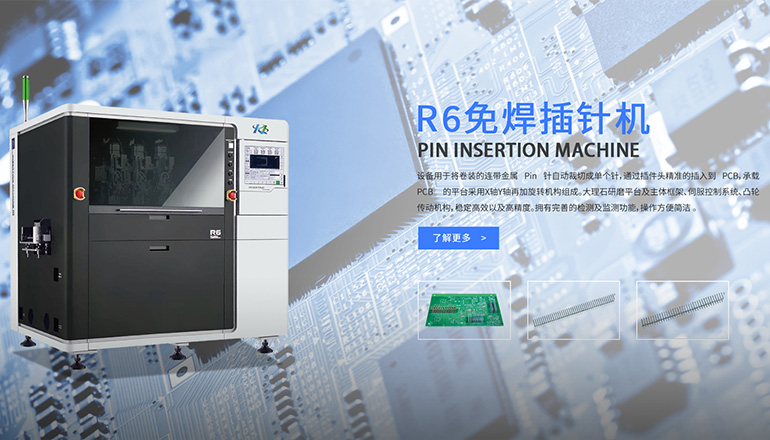
主营:卷料插针、散料插针、分体针插针、一体针插针、汽车保险丝盒整线组装
评估压入工艺可提供板件、针型与孔径条件。