车规功率模块上插针压入用多大力,是采购和工艺都会问的问题:力小了怕没压到底、接触电阻漂,力大了怕伤针伤孔、板子变形。压入力不是靠手感,它由针型、孔径与板厚决定,而且压入曲线本身就是最好的在线判据。

过盈配合免焊的本质,是针的压入区在孔壁上形成弹性接触。公开规格里,成品孔径 Ø1.45–1.55mm 的功率针插入力上限约 180N、推出力下限约 60N;鱼眼针在 SiC 模块中的推拉力可做到 70N 以上。下限由保持力要求定,上限由针与孔的承载能力定,两者之间的窗口就是可用区间。
| 场景 | 单针力 | 口径 |
|---|---|---|
| 模块压装到 PCB | 约 60–100N | 英飞凌 Easy-PressFIT 装配手册 |
| 多针过程监控 | ≥40N | 英飞凌 HybridPACK Drive 装配说明 |
| 通用压接连接器 | ≤120N,保持力 ≥30N | 公开 Press-Fit 工艺资料 |
落到自己板上,先按针型定名义窗口,再用首件曲线确认实际窗口;窗口宽度一般控制在名义值 ±20% 内,超出就查孔径或来料镀层。
连续压入的力—位移曲线有三段:进孔前爬升、压入区平台、到位后陡升。最可靠判停点是平台末端斜率突然上翘处,即针肩触底瞬间,公开装配说明的做法是"检测到该点即停止",同时记录有效压入长度。这比按固定压力或固定行程更稳,因为板厚与孔径公差被曲线自动吸收。
曲线也是错误地图:峰值提前且偏高多为孔径偏小或针有毛刺;全程力低、无陡升多为孔径偏大或未压到位;抖动则查送料与夹持。

压入合格不等于可靠。按规格做推出力抽检,判据取产品规格下限(常见 30N 或 60N)。抽检频次按班次起步,连续三批稳定后再放宽;换针料批、换 PCB 板批、换镀层供应商时重新加严一轮。
| 项 | 做法 |
|---|---|
| 孔径实测 | 首件测 5 孔,记录椭圆度 |
| 曲线留档 | 首末件各存一条,含判停点与压入长度 |
| 推出力 | 按规格下限抽检,记录失效针位 |
| 外观 | 孔口无翻铜、针肩无压痕、板面无翘曲 |
Q1:换一批 PCB 要重新设力吗?
设定值不必改,但要复核首件曲线。孔径公差与铜厚会改变压入力,只要判停点与压入长度落在窗口内即可放行。
Q2:只监控总力够不够?
多针模块建议分针或分段监控。总力合格但个别针未压到位的情况实际出现过,单针下限(如 40N)就是为此设的。
Q3:压入后还要补焊吗?
过盈配合的工艺目的就是不焊。补焊会破坏压入区弹性接触并引入热应力,除客户图纸另有要求外一般不补。
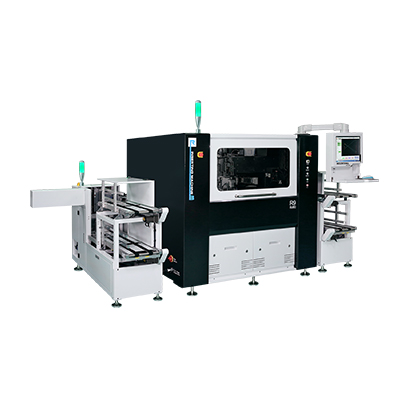
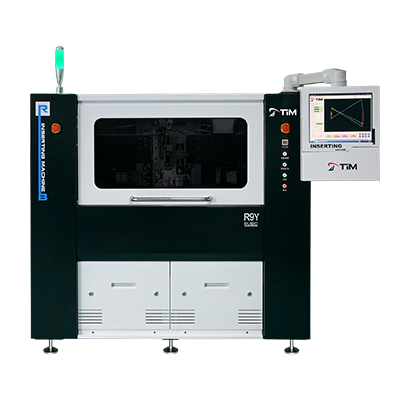
本文数据说明:单针压入力与保持力区间引用英飞凌公开装配手册、ENNOVI 公开产品规格及公开 Press-Fit 工艺资料(第三方公开数据),属通用工艺区间;本站插针机的量程、节拍与可监控项以设备规格书和打样评估为准。
深圳市锐铂自动化科技有限公司
官网:https://www.rbl-sz.com
咨询热线:17326020895
主营:卷料插针、散料插针、分体针插针、一体针插针、汽车保险丝盒整线组装
评估压入工艺可提供板件、针型与孔径要求。