在功率半导体、新能源汽车电控与智能家电连接器产线中,插针机已经成为端子装配环节的核心装备。但不少采购与工艺工程师在选型时,常被"卷料、一体、分体"等叫法搞混,最终买到的设备与真实产线错配。本文以多年服务制造一线的经验,梳理三类主流插针机的适用边界,帮助产线负责人按真实需求匹配合适机型。
不同金属端子插针设备的上料逻辑,本质上由来料形态决定。卷装连带 pin 针适合走卷料路线,散装针形端子适合振动盘上料的机型,而 SiC/Si 基功率模块常用的首尾相连方针或 pressfit 针,则更适合裁切后插装的路线。选型第一步,是把自家料型理清,再谈机型,顺序不能反。
同一家插针机厂家往往同时提供多类机型,料型一旦错配,后续节拍与良率都无从谈起,因此料型是选型的锚点。
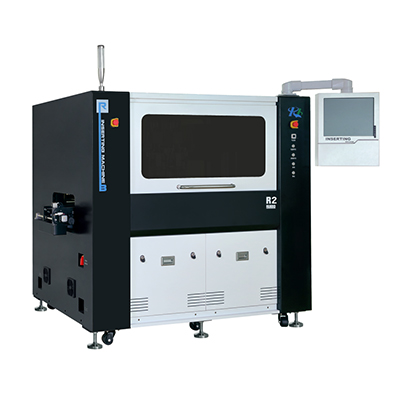
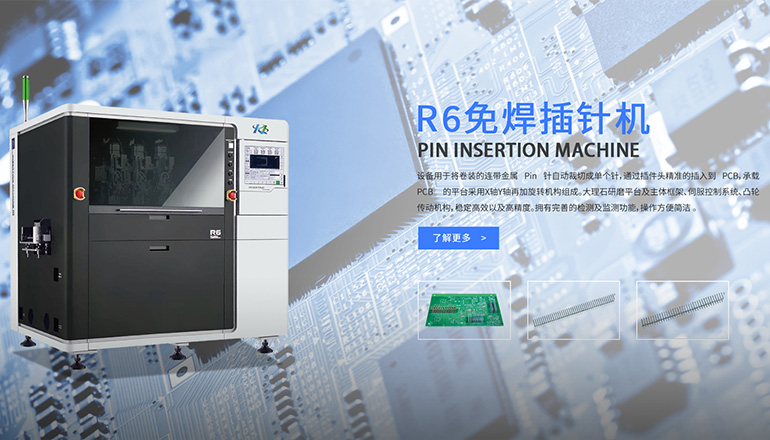
卷料插针机以卷装连带金属 pin 针为原料,经伺服凸轮机构自动裁切、CCD 校正、插入,产能稳定且重复精度高。以 R6S 机型为例,插装速度可达 140–220 pcs/min,配合压力监控与二维码追溯,适合 PCB 连接器、家电控制板等批量化、节拍要求高的场景。若产线以标准卷料为主、订单长期稳定,这类机型往往性价比突出。
载带连续供料把取料节拍压到极短,是中等以上批量连接器的首选形态,也是多数厂家主推的高效率路线。
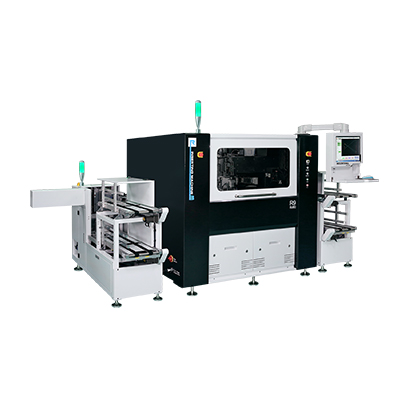
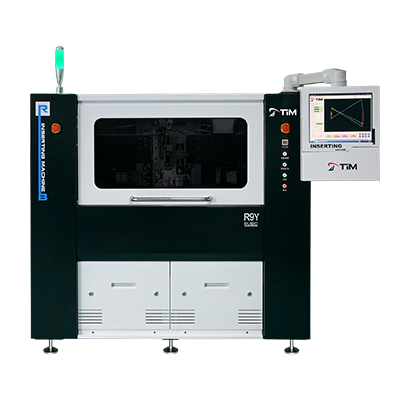
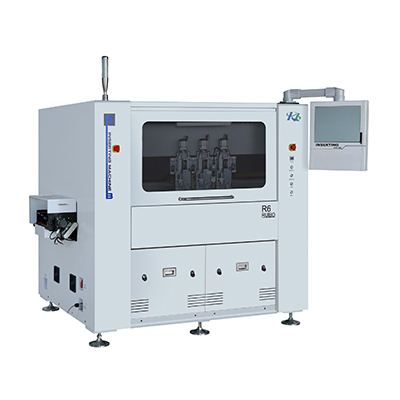
一体插针机(如 R9Y)面向散装针形端子,通过精密振动盘上料、夹头取料插入治具,多套视觉系统覆盖来料、运动与最终品质,形成品质闭环。直线电机搭配大理石框架可实现 μ 级精度,节拍约 0.7s/pc,适用于通讯、航天、汽车等功率模块一体针的小批多品种生产,换型相对灵活。
结构紧凑、占地小,便于贴身融入既有线体,是空间紧张产线常见的提效选择,也让插针环节更易与周边工序联动。
分体插针机采用分体结构,将上料、裁切与插装平台解耦,便于搭载 2D/3D 识别与压力反馈。以 R9F 分体插针机(即车规级功率模块插针机)为例,平台可 360° 旋转、重复精度 ±0.01mm,支持 DBC 弹夹式上下料并通过二维码对接 MES,满足半导体行业对一致性与可追溯性的严苛要求,是 IGBT 功率模块插针与新能源汽车电控插针的典型方案。
模块化布局让检测、识别与压装独立扩展,配合全程数据反馈,更契合汽车电子对一致性的零容忍标准。
确定大类后,仍要落到具体参数:插装速度是否匹配线体节拍、重复精度能否满足 pin 间距公差、设备是否具备轨道宽度与板厚自动调节、能否对接 MES 与二维码追溯。同时也要评估换型时间、模具通用性与售后响应——这些隐性成本,往往比裸机价格更影响长期产出。建议带着真实样件与节拍目标,与插针机厂家共同打样验证,再下采购结论。
设备节拍再高,若上料、检测、收板未拉通,整体产出仍受限;多品种产线的换型时间与模具通用性,直接决定实际稼动率。
二者差异主要在上料与来料形态:卷料机型处理卷装连带 pin 针,适合大批量标准化;一体机型处理散装端子,柔性更好、适合多品种小批,料型基本锁定机型方向。
车规与半导体产线对插入力、位置度、垂直度要求极高且需全程追溯。分体插针机便于集成 2D/3D 识别与压力反馈,配合 DBC 弹夹上下料与 MES 对接,更能保证一致性,因此车规级功率模块插针机多采用分体方案。
不一定。锐铂设备普遍采用过盈配合免焊工艺,pin 针通过过盈压入形成可靠电气连接,省去焊点、降低热损伤风险,也更利于汽车与功率模块的长期可靠性。
常被忽略的是上下游衔接与换型成本。设备节拍再高,若上料、检测、收板未拉通,整体产出仍受限;多品种产线的换型时间与模具通用性,直接决定实际稼动率。
可以,也是推荐做法。带着真实 PCB/DBC 样件与节拍目标到插针机厂家现场打样,能最直观地验证精度、良率与稳定性,是降低选型风险的有效手段。