在连接器、功率模块等精密端子组件的批量生产中,插针机的产能与占地往往是一对矛盾:客户既希望单位时间插装更多端子,又希望设备尽量不挤占紧张的产线面积。多工位并行插装正是化解这对矛盾的主流思路——通过把裁切、对位、压装等动作拆分到多个并行工站,让转盘或转塔在旋转中连续完成循环。本文从工艺原理出发,拆解多工位并行插装如何提升单位面积产能。
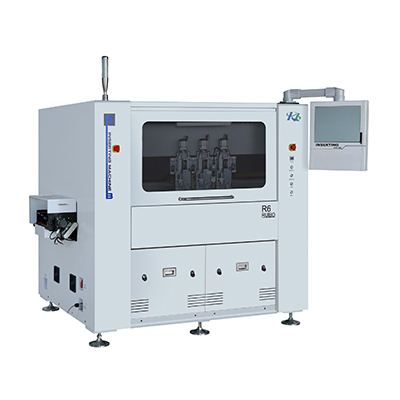
单工位设备虽然结构直观、调试简单,但插针机每个插装循环都要串行完成取针、视觉对位、压装与下料,节拍被最长的一环锁死。当端子阵列规模扩大,串行路径越拉越长,UPH(每小时产量)很快见顶。而产线面积受厂房约束几乎无法线性扩张,于是"单位面积产能"成为比单纯节拍更现实的考核指标。对新能源汽车电控插针这类批量大、空间紧的产线而言,继续堆单工位只会让车间越来越拥挤。
单工位的节拍由取针、对位、压装、下料四步之和决定,任何一步变慢都会拖累整体,难以通过局部优化突破上限。
厂房面积改造周期长、成本高,设备只能在既有 footprint 内提升产出,这正是多工位并行被普遍采用的根源。
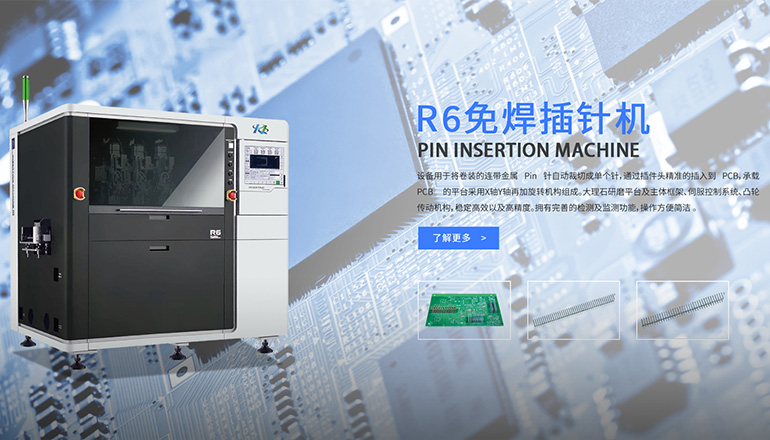
多工位并行插装通常借助转盘式或转塔式结构。转盘把圆周划分为若干等分工位,每个工位只负责一段动作,插针机的主轴随转盘分度连续运转,上一个工位的动作与下一个工位的动作几乎同时进行。在卷料插针机上,卷料送料、Pin针自动裁切与压装常被分配到相邻工位,使裁切与插装重叠进行而不互相等待。转盘每转一圈,就产出与工位数相当的一批端子,天然放大了单位时间的有效动作数。
转盘式适合平面排布的端子阵列,转塔式则擅长把不同动作沿轴向分层,两者都把串行步骤拆成并行片段,区别在于空间利用与适配的端子形态。
多工位能否真正提速,取决于各工位工时是否接近。某一工位耗时过长会成为新的瓶颈,因此动作拆分要围绕"削峰填谷"展开。
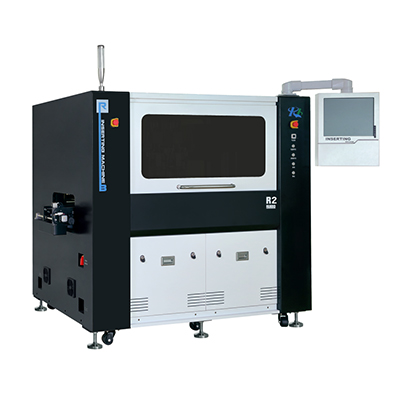
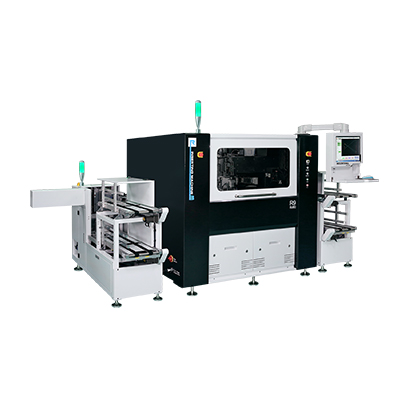
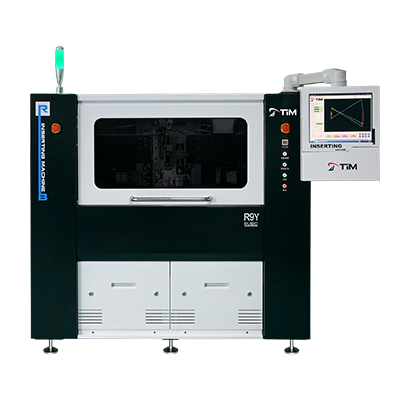
把串行流程摊到多个工位后,插针机在同样占地内完成的有效插装次数显著增加。以一体插针机为例,紧凑机身内集成多工站,既省去工件在设备间的周转距离,又靠并行重叠压缩空程时间;而分体插针机则用模块化工位沿产线排布,在较长布局内实现高UPH。两种方式都把"动作重叠"转化为"面积复用",使每平米产出的端子数明显高于单工位。
并行架构让取针与压装在不同工位同时发生,原本彼此等待的空程被折叠进重叠时段,等效提升了主轴利用率。
单位面积产能可用 UPH 除以设备投影面积衡量,多工位通过重叠动作抬高分子、摊薄分母,指标自然优于串行单机。
更高并行度并非总是最优。插针机的工位越多,夹具与传动的复杂度、维护成本也随之上升。对于多品种小批量场景,过分细分的并行工位反而拖慢换型;而对新能源汽车电控插针等大批量需求,适度增加工位数能显著降低单件成本。选择具备成熟多工位方案的插针机厂家,需要结合批量、端子形态与场地条件综合判断。
工位越细,换型时涉及的夹具与参数越多,频繁换线的产线要警惕并行度过高带来的停机损失。
批量稳定时,并行工位的一次性投入可被海量产出摊薄,单位成本与面积占用同时下降,这正是过盈配合免焊工艺在大批量端子压装中受欢迎的原因。
现代插针机通过独立分度与缓冲工位隔离,卷料送料走连续路径、Pin针自动裁切在专属工位完成,两者通过时序错开而非抢占同一资源,因此不会直接冲突。
一体插针机把多工站集成在紧凑机身内,靠空间折叠提升单位面积产能;分体插针机则沿产线模块化排布工位,用更长的布局换取更高UPH,都体现了插针机在并行布局上的取舍,适用场地条件不同。
该类产线批量大、端子阵列规整、场地紧张,插针机在新能源汽车电控插针产线中靠多工位并行在有限面积内稳定输出高UPH,同时把过盈配合免焊工艺的压装与检测并行排布,兼顾效率与一致性。
若某工位工时明显偏长,会重新成为瓶颈,使整体节拍回落到最慢环节,叠加的复杂度反而拉高故障概率,因此插针机在多工位方案下的动作拆分必须围绕节拍平衡设计。