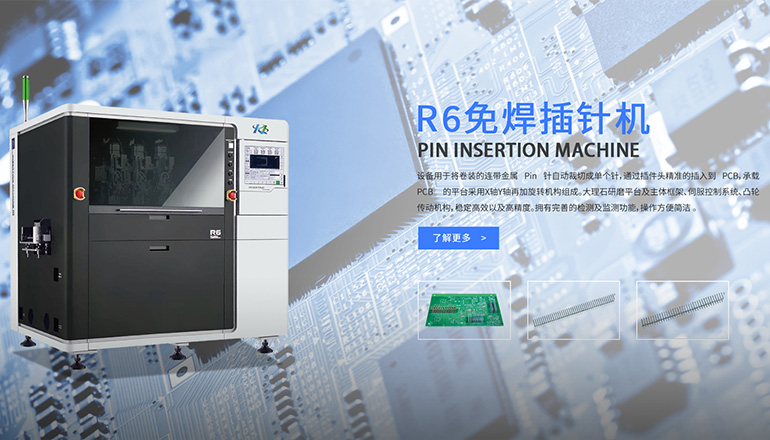
在连接器、IGBT功率模块等精密端子组件的自动化生产中,插针机完成了Pin针的裁切、对位与压装之后,端子的电气性能是否达标,仍是决定产品可靠性的最后一道关卡。越来越多产线在插装工位之后串联了在线电测环节,把导通、绝缘、耐压等判定从离线抽检前移到制造过程之中。本文从工艺原理出发,梳理插针完成后电气性能在线检测的实现方式与自动判定逻辑。
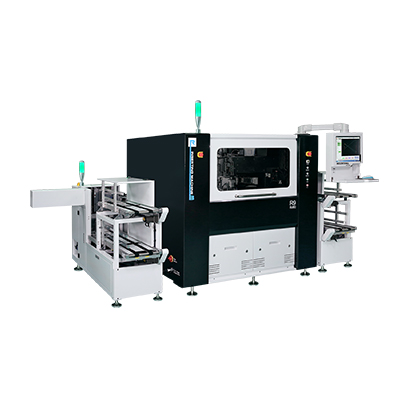
传统端子装配常以"插得到、压得紧"为合格标准,但插针机交付的端子对车规级与工业级产品而言,机械连接并不等于电气连通。Pin针偏短、虚插、针脚氧化或绝缘体缺料,都可能造成接触电阻偏高甚至间歇性断路。把IGBT功率模块插针等关键环节的电测嵌入产线,能在第一时间内发现缺陷,避免不良品流入下道工序。对于连接器插针这类高密度端子,单颗针脚的电参数异常若未被拦截,整件组件都将面临返工风险。
压装到位只说明针脚进入了孔位,却无法证明金属界面真正形成了低阻通路,这正是插装后必须补一道电测的原因。
缺陷发现得越早,隔离与追溯的成本越低;在线电测让不良在工位内就被剔除,远优于下游整机测试时的批量返修。
在线电测通常包含三个层级。第一是导通测试,向被测回路施加小电流,测量回路电阻是否低于阈值,用于确认Pin针与焊盘、端子与导线之间真正连通。第二是绝缘电阻测试,在相邻导体间施加直流高压,判定是否存在漏电流超标。第三是耐压测试,验证绝缘介质在过压条件下不被击穿。在一体插针机所在的紧凑型产线中,这三步常以分时复用的方式在同一测试工站完成,既保证覆盖率又不拖慢节拍。
导通测试以恒流源测压降,换算回路电阻,主要识别虚插、断针、错针等"不通"类缺陷。
绝缘测试查"漏不漏",耐压测试查"扛不扛",两者叠加才能覆盖正常工作与异常过压两种失效场景。
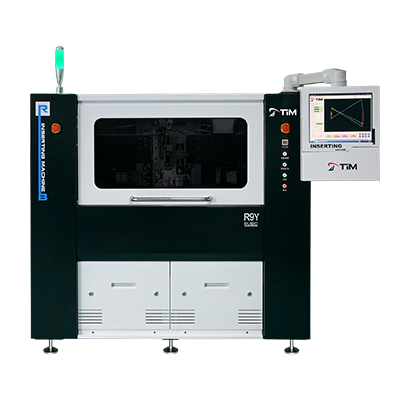
电气性能检测能否落地,关键在于它与插装动作的时序配合。插针机的检测工站通常在插针完成并夹持定位后,由测试探针在零间隙状态接触端子,执行毫秒级测量,结果随工位节拍实时回传。对于分体插针机这类模块化设备,检测工站可独立布置在压装之后,通过总线与主控PLC交互,使不良品在传送前即被剔除。判定逻辑通常以"先导通、再绝缘、后耐压"的顺序执行,任一环节失败即触发报警与分拣。
探针必须在端子被稳定夹持、零间隙状态下接触,才能避免动态接触电阻干扰测量,保证读值的可重复性。
判定结果通过总线回传主控,与气缸或分拣机构联动,使不合格件在流出工位前即被拦截并记录。
现代电测不再只是点亮一盏红绿灯。每一次测试的电阻值、绝缘阻值与判定结果都会绑定产品序列号,进入制造执行系统的质量档案。当某批次车规级功率模块插针机产出的接触电阻呈现缓慢漂移时,系统可在统计层面预警,提示刀具磨损或压力参数偏移。这种"检测—记录—追溯"的闭环,正是自动化产线从"能插装"走向"插得可靠"的标志。选择具备完整电测能力的插针机厂家,已成为车规与新能源客户评估设备的重要维度。
接触电阻的缓慢上升往往早于明显不良,统计预警能在批量报废前锁定工艺偏移来源。
绑定序列号的逐件记录,让售后追溯、工艺复盘与客诉分析都能快速定位到具体批次与参数。
主要是虚插、断针、错针导致的回路不通,以及绝缘缺料、针脚氧化引起的漏电流或耐压不足,这些外观往往无法识别,只能靠电测判定。
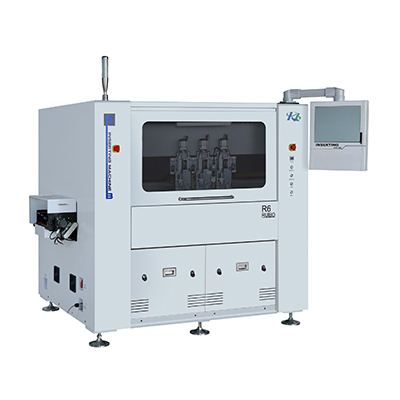
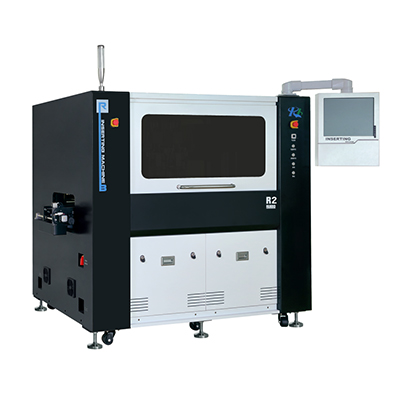
一体插针机多用同一工站内分时复用完成三项测试;分体插针机则常把检测站独立布置在压装之后,通过总线与主站协同,更利于按工序扩展与排障。
阈值通常依据产品规格书的接触电阻上限并预留工艺余量:一般以规格上限的几分之一作为报警线,超过则判定不合格,同时结合统计过程控制动态观察趋势。
IGBT模块工作电压高、功率密度大,绝缘失效会引发整车电控连锁故障,因此IGBT功率模块插针产线普遍把绝缘与耐压作为必测项,且要求逐件记录可追溯。