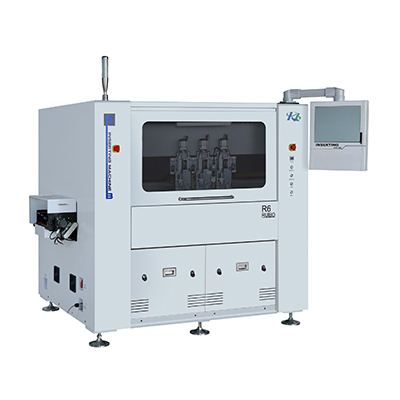
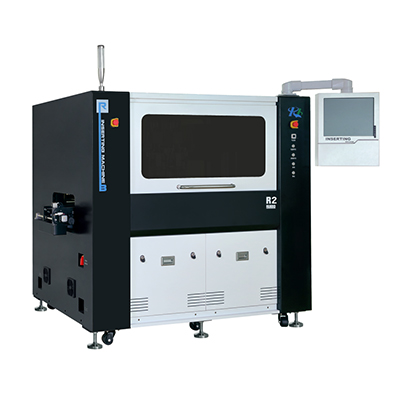
在新能源汽车电控与光伏逆变器快速普及的今天,IGBT功率模块插针作为电能转换核心器件的端子连接环节,其一致性与可靠性直接决定整车与逆变系统的安全寿命。相比普通连接器,功率模块端子阵列更密、针径更粗、电流承载要求更严苛,这对插针机的插装精度与过程能力提出了更高门槛。本文结合一条典型车规级功率模块产线的落地经验,梳理插针机在设备选型、工艺匹配与一致性管控上的要点,供工艺与设备工程师参考。
功率模块内部往往排布着数十至上百根Pin针,阵列间距小、针径粗,任何一台金属端子插针设备在插装时的偏角或高度偏差,都会造成模块内部接触电阻不均,长期大电流工况下容易局部过热。因此车规级产线对插针机的垂直度与重复定位精度有明确指标,通常需控制在丝级以内,这与消费类连接器的宽松公差完全不在同一量级。这也让插针机从通用装配设备转变为工艺核心。
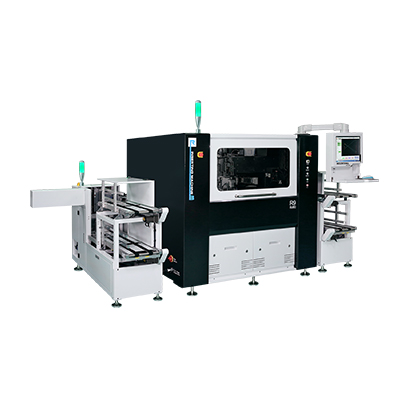
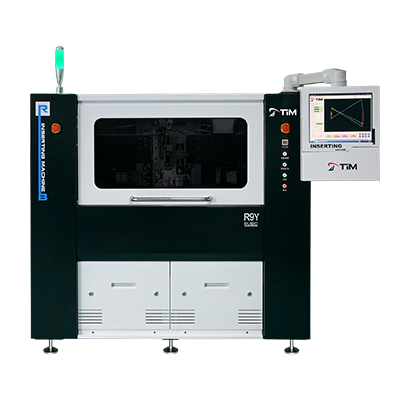
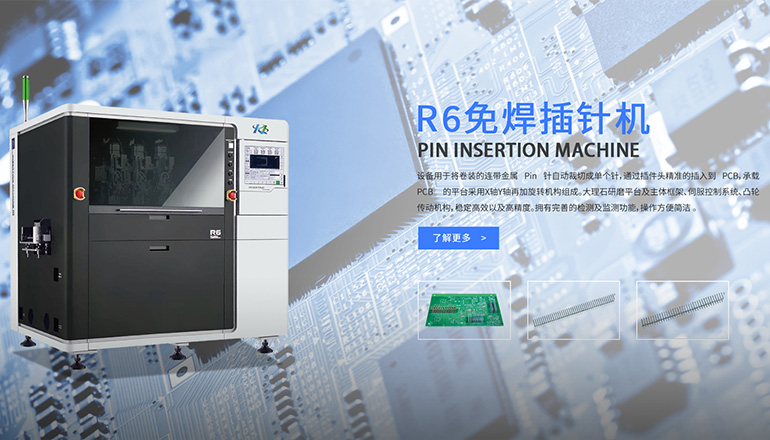
面对多型号混线生产,分体插针机凭借可快速更换的插装头与独立供料单元,在换型时只需调整夹具与参数而非整机重构,显著缩短车型迭代带来的停线时间。对于更大型的功率模组,车规级功率模块插针机还可与视觉检测工位集成,实现插装、复检与数据追溯的一体化,让批量稳定性可追溯、可复盘。
这类模块化思路,也契合连接器插针与功率模块小批量多品种的行业现实。一台配置合理的插针机,其价值不止于单次插装准,更在于让换型与扩产的成本可控。

车规级端子普遍采用过盈配合免焊工艺,依靠Pin针与端子孔之间的精确过盈量形成机械与电气双重连接,省去传统焊接的热损伤风险。要稳定达成这一效果,插针机必须保证每次插装的垂直度与插入深度高度一致。插装偏角会直接削减有效过盈面积,长期振动工况下可能出现微动磨损,进而影响模块寿命。
成熟的插针机厂家会在设备出厂前完成精度链标定,并提供过程能力(CPK)报告,帮助客户在导入前确认设备是否满足车规要求,避免产线爬坡阶段才暴露精度短板。
真正决定良率的不是单点精度,而是批量稳定性。新能源汽车电控插针产线通常会在每班次抽取样本做插拔力与接触电阻测试,并将数据回流到插针机的工艺参数库,形成持续优化的闭环。当某批次过盈力异常时,系统可反向定位到对应的插装参数,实现问题早发现、早纠偏。
对于计划导入功率模块产线的团队,建议把插针机CPK指标、换型效率与检测集成能力一并纳入选型评估,而非只看标称插装速度。
功率模块针径粗、阵列密,分体结构便于按型号快速换型,且插装头可独立维护,更适合车规级小批量多品种节奏,停机损失更小。
核心是保证插装垂直度与插入深度一致,避免偏角削减过盈面积,一般要求重复定位精度达到丝级,并具备出厂CPK验证报告。
通过每班插拔力与接触电阻抽检,将结果回流至设备工艺参数库,形成参数、数据、复检的闭环,异常可反向追溯到对应插装参数。
还需关注换型效率、供料稳定性、与检测工位的集成能力,以及厂家能否提供车规级过程能力报告与长期标定支持。