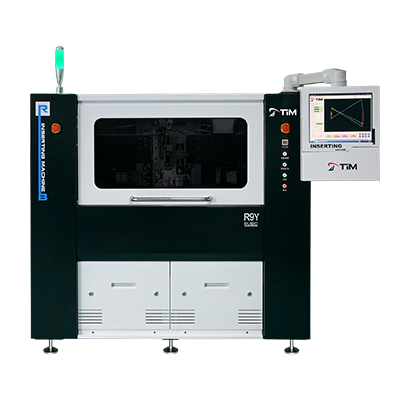
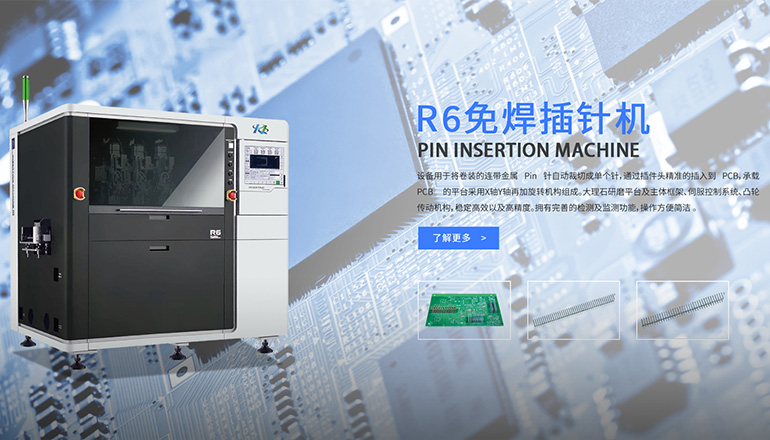
在功率模块、汽车电子与智能家电的产线上,插针机是把金属端子精准压入PCB孔位的核心设备。对于卷料来料而言,插装质量的源头其实不在插针头,而在料带的送料与张力控制——只有料带连续、平稳、定位精准地输送到裁切工位,后续的Pin针自动裁切与插入才能稳定进行。本文从工艺原理角度,拆解卷料插针机如何通过张力控制保障连续供料。
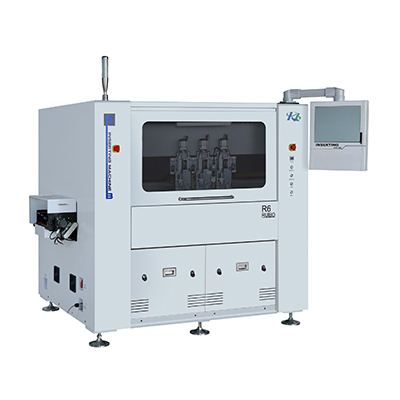
卷料插针机的来料是连带状金属端子,针与针之间由料桥连接。送料机构通常采用伺服电机驱动夹爪或滚轮,按程序设定的步距(pitch)将料带向前推送一个工位。步距精度直接决定裁切位置的一致性:步距偏大或偏小,都会导致Pin针自动裁切偏离针体中心,进而造成插入深度波动。成熟的金属端子插针设备会对送料伺服做闭环控制,并配合料带张紧轮吸收启停冲击,避免料带在高速送进时抖动。
送料步距是整条工艺链的起始基准,它的误差会被后续裁切、对位逐级放大,因此卷料机型普遍把送料轴纳入精度链统一管理。
料带在加速、减速瞬间易产生惯性松垂,张紧轮以适度预压吸收冲击,让料带始终保持贴紧导向面,是高速连续供料的基本保障。
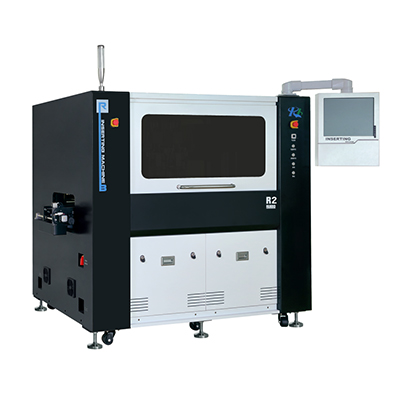
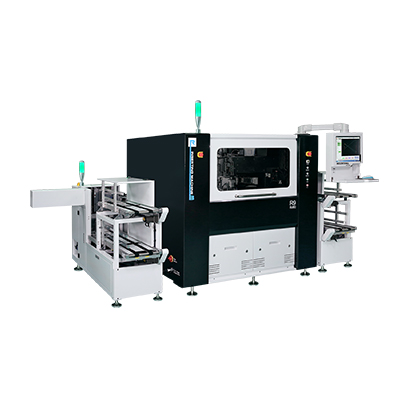
料带在放卷、送进与收废边过程中,若张力忽大忽小,会出现"松—紧—松"的脉动,轻则令裁切位置漂移,重则拉伤料带或令端子变形。为此,R5S插针机等卷料机型普遍配置恒张力放卷机构:通过磁粉制动器或伺服张力闭环,将料带张力维持在工艺窗口内。以锐铂R6S、R5S为代表的卷料插针机,将张力控制与送料节拍联动,即使连续长时间运行,也能保持端子姿态稳定,这是大批量产线良率恒定的底层逻辑。
放卷端以磁粉制动或伺服闭环给定基础张力,收卷端同步收废边,两端协同把张力波动压到极小,是恒张力供料的核心。
张力脉动会让步距偏移,造成裁切偏心、插入深度不一致,严重时出现斜插、浮高或撞针,最终拉低整线良率。
料带在行进中难免存在横向偏移,若不纠正,针体相对裁切刃口和插装坐标就会错位。卷料插针机通常在送料路径上设置导向槽与边缘检测,对料带进行横向纠偏,确保针体始终落在裁切与插装的基准线上。结合CCD对PCB孔位的视觉校正,设备实现了"料带侧对准 + 板件侧校正"的双重基准,把插装误差压缩到微米级。这类R6S插针机因结构成熟,在功率模块与汽车电子产线应用广泛。
光电或CCD对料带边缘实时采样,发现偏移即由导向机构微调,使针体中心线始终贴合裁切基准,避免累积误差。
料带侧对准保证来料一致,板件侧校正补偿PCB涨缩,两端独立校准再叠加,整体插装精度更稳。
送料与张力控制最终要服务于整线节拍。料带在裁切工位被分离成单针后,立即由取料末端转移至插装头,插入PCB过盈孔位。这一过程中,送料节奏、裁切时机与插装头动作必须严格同步;任何一段节拍失配,都会造成堵料或空插。因此,R6S插针机等机型把送料、裁切、插装纳入同一运动控制总线,用统一时钟协调多轴,既提升速度,又避免张力波动被节拍突变放大。选择能提供工艺验证与持续服务的正规插针机厂家,才能让供料稳定性真正转化为产线竞争力。
把送料、裁切、插装挂在同一运动控制时钟下,动作衔接无等待空隙,既提速度又抑波动,是高速卷料插装稳定的关键。
送料快而插装慢会堵料,插装快而送料慢会空插;只有两端节拍匹配,整线才能连续不中断地稳定运行。
卷料机型使用连带状端子,依靠步进送料与张力控制连续供料,效率高、一致性强;散料机型针对已成型的单针,多用振动盘上料,适合针型多变的场景。
张力脉动会让步距偏移,造成Pin针自动裁切偏心、插入深度不一致,严重时出现斜插、浮高或撞针,最终拉低整线良率。
R5S定位紧凑型卷料插装,适合中小批量、多品种、对换型速度敏感的场景,在智能家电控制板、连接器端子等领域应用广泛。
建议重点看送料步距精度、张力控制方式(是否闭环)、长时间运行稳定性,并要求厂家用真实料带打样,观察连续供料下的裁切与插装一致性。