在功率模块与连接器端子的自动插装现场,端子镀层划伤、压痕乃至镀层脱落,常被当作"外观瑕疵"轻轻放过。事实上,镀层是端子接触可靠性的第一道屏障,一旦在插装环节受损,接触电阻抬升、微动腐蚀与早期失效的风险都会随之上升。现代插针机虽以一致姿态完成入孔,但若过程控制不到位,表面损伤仍会悄然发生。本文从一线工艺视角,拆解端子表面损伤的常见成因、分步排查思路与预防要点,帮助设备与工艺工程师把风险挡在量产前。
端子表面的镀金、镀锡或镀银层,本职是降低接触电阻、抵御氧化与微动腐蚀。金属端子插针设备在高速插装时,若导向、夹持或压装环节存在硬接触,镀层便可能被刮伤甚至局部脱落。裸露的基材在湿热与振动环境下极易生成氧化膜,使接触电阻缓慢爬升,最终表现为间歇导通或温升异常。对新能源汽车电控插针这类车规场景而言,这种隐患在生命周期内难以通过常规抽检发现,因而更依赖过程控制。一台成熟的插针机本应把这种损伤概率压到极低,而现实中却常因治具与参数疏于维护而反弹。
与引脚弯折不同,镀层划伤不改变几何形态,常规通断测试难以察觉,往往要到整机温升或长期可靠性测试才暴露,返工与追溯成本更高。
第一,卷料插针机的夹持机构若夹紧力偏大或夹指材质偏硬,会在端子料带上留下细微压痕;第二,导向槽公差与端子来料姿态不匹配时,端子在入位前会与金属槽壁发生刮擦;第三,压装行程未随端子料厚自适应,过深的压入会把镀层挤向边缘形成翻边。很多插针机在换型后若未重校夹持力,损伤便会集中出现。
散料端子经振动盘分选后姿态差异大,与刚性导向壁贴边运行时极易刮伤镀层;卷料端子则更依赖料带定位精度,来料翘曲会放大入位刮擦。
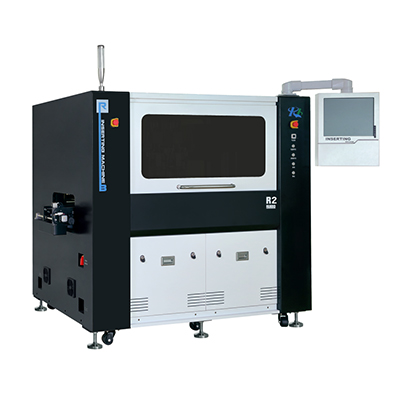
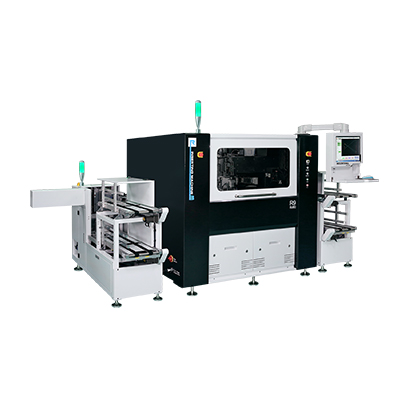
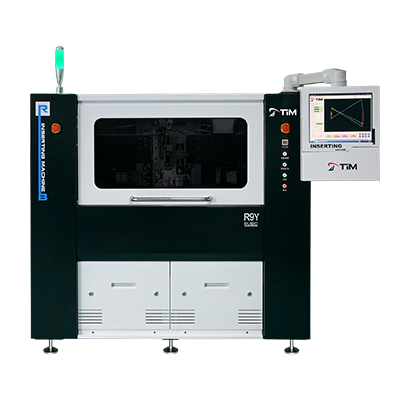
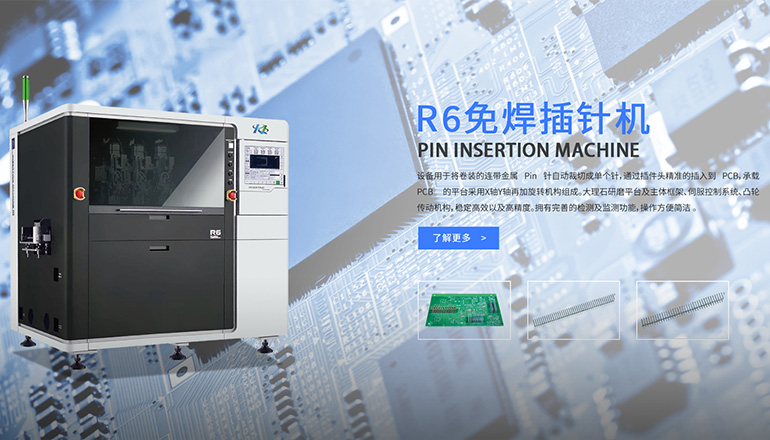
相较之下,分体插针机多用于车规级功率模块,对镀层完整度要求更高,往往需要配合浮动夹爪与柔性导向来抑制硬接触,并以限深压装保障镀层不被挤伤。
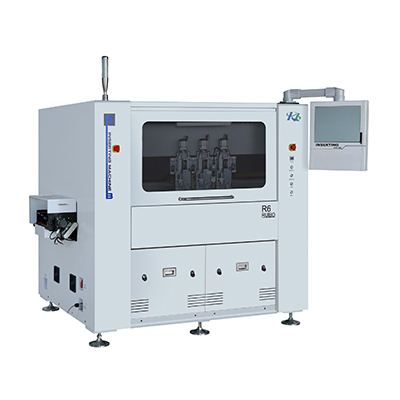
排查时先用显微镜比对来料与插装后端子的损伤位置:若来料即带划痕,问题在供应商端;若损伤集中在夹持点或入位口,则指向设备。随后在一体插针机上低速复现取放与压装路径,观察夹指与导向是否贴边。即便再先进的插针机,也需配套金相抽检,确认镀层是否仍在有效厚度区间。对IGBT功率模块插针这类高可靠场景,建议把镀层抽检纳入首件与巡检。
用低速单步运行还原取料、对位与压装全过程,定位刮擦发生的具体工位,比整线停机盲调更高效,也能避免误伤相邻端子。
借助压装位移—力曲线识别过深压入,结合样件金相切片量化镀层剩余厚度,为整改与放行提供数据依据。
预防优于返工。治具层面可采用软质导向衬套、浮动夹爪与限深压头,从源头降低硬接触;工艺层面应在换型后固化夹爪力与压装行程,并以过盈配合免焊工艺的压装曲线作为放行依据。成熟的插针机会把端子表面保护做成标准动作,而非事后挑废。
来料端按端子镀层类型建立外观与厚度抽检,过程端把"镀层无可见划伤"写入作业指导书。选择插针机厂家时,也应把端子表面保护能力列为样件验证的关键项,而非只看节拍与良率。
轻度划伤未必立即失效,却会削弱镀层对氧化与微动腐蚀的防护,长期可能抬升接触电阻。对车规与功率场景,建议按损伤深度与位置评估,而非简单放行。
两者机理不同:散料端子姿态差异大,更易与导向壁刮擦;卷料插针机料带端子则更怕夹爪夹持力与压装过深。关键是按端子形态匹配合适的导向与夹持策略。
首件与巡检用显微镜或自动光学检测比对入位口与夹持点,配合压装力—位移曲线趋势,可在不破坏样件的前提下快速识别异常。
插针机的夹爪与导向若换用更软或带弹性衬层的夹指,可降低压痕,但还需同步校准夹紧力、导向间隙与压装行程,单点改动往往治标不治本。
功率模块多采用银烧结或厚镀层基板,对镀层完整度与厚度更敏感。分体插针机(R9F)常以柔性导向与限深压装保障镀层,评价一台插针机不能只看节拍,还应把表面保护纳入样件验证。