端子引脚在插装过程中发生弯折、变形,是金属端子插针设备现场最常见的质量异常之一。看似只是"一根针歪了",背后却可能牵连导向间隙、受力姿态与来料一致性等多重因素,轻则首件不过、重则批量返工。本文从受力与导向两个维度,拆解插针机插装时引脚弯折的诱因,并给出可落地的分步排查与预防方法。
引脚弯折往往不会立刻暴露,而是在后续压接、焊接或整机测试时才被发现,返工成本成倍放大。对连接器插针这类高密度、细间距端子,单根 Pin 针的偏移就可能造成邻位短接或虚连,因此把弯折风险控制在插装这一道工序尤为关键。插针机的优势本就在于以一致姿态完成入孔,一旦受力不垂直或导向失准,可靠性优势便无从谈起。
压接与焊接会放大微小偏移,许多弯针在插装工位肉眼难辨,到下游工序才被发现,追溯与隔离成本远高于在线拦截。
细间距下针间距本就逼仄,一根弯针就可能顶到邻位,引发短接或插装卡滞,是细间距产线的典型痛点。
第一类是导向间隙过大——浮动手爪或导向套磨损后,Pin 针入孔前缺少约束,遇到绝缘体微偏便斜向插入;第二类是受力不垂直——压装头与基座平面不平行、或多工位累积回差,使插针力出现侧向分量;第三类是来料引脚预弯——卷料或散料端子来料本身存在轻微翘曲,插针机未先矫直便强行入孔。明确类别,才能对症处理。
观察弯折是否集中在某一工位或某一模具,多为导向件磨损;若是偶发分散,则更可能来自来料或受力姿态,需分开处置。
在供料与入孔之间增加校直或预检工位,把翘曲引脚拦在插装前,比事后挑废更经济,也更能稳住整线良率。
第一步,停机后目检导向套与浮动手爪磨损量,更换超差件;第二步,用标准治具复核压装头平面度与垂直度;第三步,抽取来料端子测引脚直线度,剔除预弯批次;第四步,回看设备过程曲线,定位弯折高发时段是否对应换型或提速;第五步,以小批量首件验证整改效果并留样。五步环环相扣,多数弯折问题能在半天内收敛。
换型后工装未校准、或节拍提速后压装力曲线变陡,都会增大侧向分量,是弯折异常的常见触发点,需把首件确认设为强制动作。
压装力—位移曲线的异常拐点,往往早于肉眼可见的弯针出现,可用于提前预警与根因定位,避免问题流入下游。
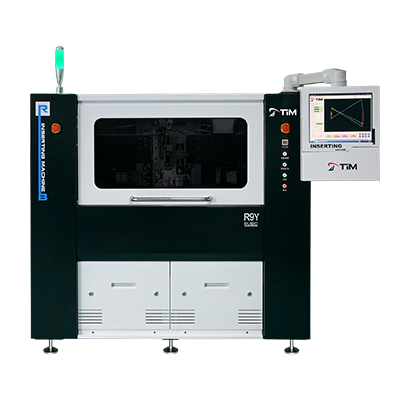
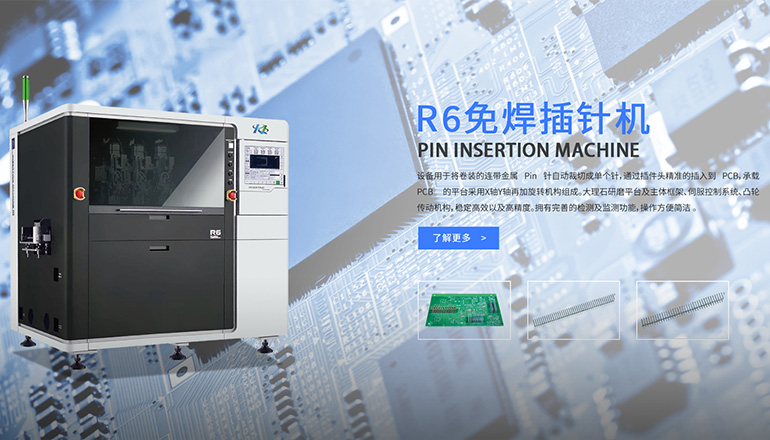
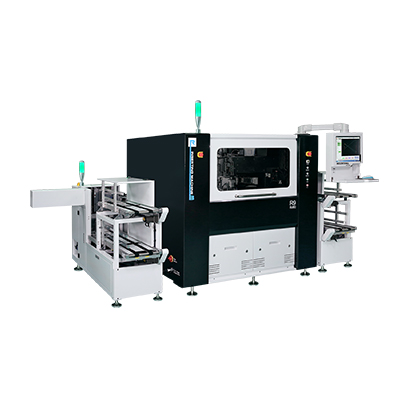
治具层面的定期点检、导向件寿命台账,能把弯折风险压到最低;选型验收时,则建议把"插装垂直度过程能力"与"浮动手爪自找正行程"写入技术协议,让插针机厂家在首件阶段就给出实测数据。对需要兼顾高密度与高可靠的产品,分体插针机(R9F)以更大工装调整空间更擅长控制入孔姿态,卷料插针机适合大批量标准品,一体插针机(R9Y)则在中批量场景平衡效率与精度。
除节拍与良率外,应明确垂直度、回差与浮动行程等力学指标,并用首件插深与针高数据佐证,避免验收只看产量。
将导向件磨损、手爪浮动量列入日/周点检表,结合 SPC 监控弯折不良率,把隐患拦在量产之前。
多为导向间隙过大、压装受力不垂直与来料引脚预弯三类,建议先分类再对症,避免盲目调机造成二次损伤。
卷料插针机面向大批量标准端子,稳定性好;分体插针机(R9F)工装调整空间更大,更利于高精度、细间距端子的入孔姿态控制。
不会。过盈配合免焊工艺靠机械锁紧连接,关键在于垂直入孔;只要导向与受力到位,反而比焊接更不易损伤端子。
换型后工装基准未复校、参数配方未重设,易出现回差与受力偏斜,建议换型后强制执行首件确认并留样复核。
把插装垂直度、浮动自找正行程与过程曲线能力写进协议,并要求首件实测数据支撑,从采购端锁定质量基线。