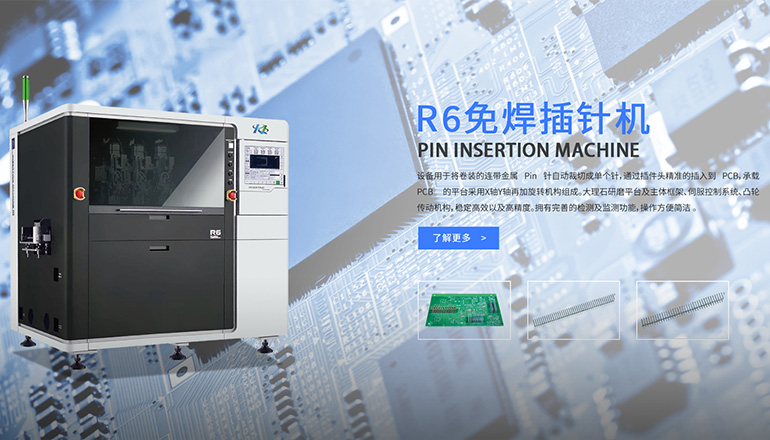
随着新能源汽车电控与IGBT功率模块产能持续爬坡,单工站插针机的节拍逐渐成为整线瓶颈。转盘式多工位插针机把取料、对位、插装与检测拆分到旋转工站并行执行,在相近占地内让产能成倍释放。本文从工艺原理与产线趋势两个角度,解析这类设备如何用旋转架构兼顾产能与插装精度。
传统单工站插针机采用串行作业:取料、视觉对位、压装、保压、检测全部挤在一个工位完成,整站节拍约等于各工序时间之和。当订单翻倍,单工站几乎没有并行空间可压缩节拍,只能靠并排堆设备来扩产,土地与运维成本随之上升。要让产出迈上新台阶,必须从串行堆叠转向并行分流。
取料与插装共用一个执行头,意味着上一枚端子完成全部工序后,下一枚才能开始。哪怕单步已优化到极限,工序叠加仍把节拍锁死在总和上,这是单工站难以突破的结构性上限。
提升单工站速度会放大振动与定位偏差,反而影响过盈配合免焊工艺的连接一致性。速度边界由稳定性决定,单纯加轴的边际收益很快递减,多工站分流才是更稳的扩容路径。
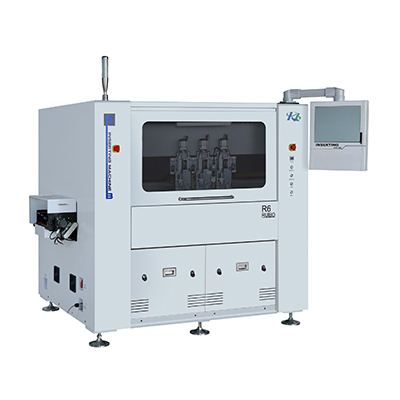
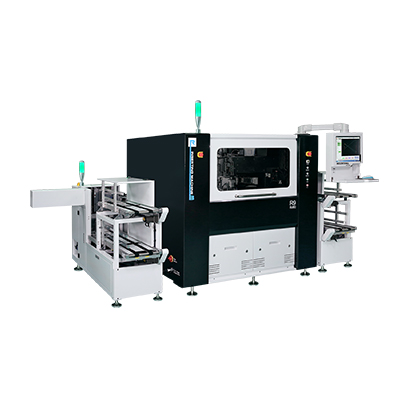
旋转分度工作台把串行链条拆成并列工站:取料、对位、插装、保压、检测各占一个工位,转盘每转一格,多个工序同时发生。理想状态下,这类设备的产能约等于单工站节拍除以工站数。配合卷料插针机的连续供料,转盘线能把大批量端子的吞吐进一步拉满,而中批量标准件则可交给结构紧凑的一体插针机承担。
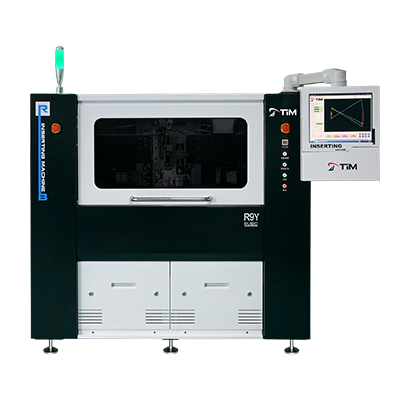
高刚性凸轮或伺服分度机构把转盘锁定在固定角度,重复定位精度通常可达微米级。只有分度到位可靠,各工站的视觉与压装基准才一致,旋转架构的精度地基才算打牢。
每个工站被同一分度节拍驱动,节拍由最慢工站决定。工程上会对取料、插装、检测做负荷均衡,避免某一站成为拖慢整线的短板。
并行不意味放松精度。转盘式结构通常给每个工站配置独立视觉与力控:对位工站负责找正,插装工站用压力位移窗口判定过盈量,保压与检测工站做过程留痕。同时,浮动找正单元吸收基座来料公差,转盘的分度精度则保证多站基准统一,使高速并行下仍维持稳定的插装一致性。
它来自分度机构的机械刚性、编码器反馈与定期校准三者的叠加。和单工站一样,转盘也需要周期性标定,才能把长时间运行的累积误差挡在工艺窗口之外。
检测工站可并行做漏插、歪针与插深高度判定,问题件在转盘出口即被剔除。独立质检让缺陷不流入下道,也便于把数据反哺到新能源汽车电控插针等高端场景的过程追溯。
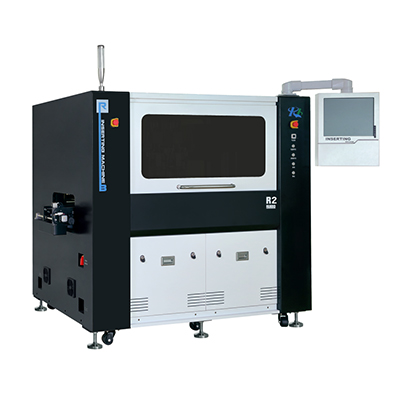
多工位扩容不是盲目加站。首先要做工站负荷均衡,让取料、插装、检测节奏匹配;其次依赖治具快换与稳定来料,减少分度等待;最后把压装曲线与检测数据接入追溯。对承接IGBT功率模块插针与高可靠连接器的分体插针机而言,在放大产能的同时守住一致性,才是多工位架构的真正价值。
加站会带来分度累积误差与换型复杂度,当工站数超过节拍收益拐点,边际产能反而下降。合理做法是先标定各工序耗时,再按最慢工序反推最少工站数。
转盘并行节奏快,端子针长、间距与料态的波动会被放大。稳定的卷装与管装来料、规范的进检,是多工位线稳定达产的先决条件。
随着自动化设备从单台走向产线节点,转盘式多工位正成为规模制造的主流形态。对于车规级功率模块插针机场景,并行架构既满足产能,又通过分站监控守住可靠性;选择能提供工艺验证与持续服务的正规插针机厂家,才能让旋转架构的稳定收益真正落地。
适合中大批量的标准端子连续生产,如连接器插针与功率模块端子;小批量多品种更宜用柔性换型方案,避免转盘为低频规格空转。
靠高刚性分度机构、伺服编码器反馈与定期校准共同保证,重复定位精度通常可达微米级,是多站基准统一的前提。
可以。卷装连续供料与转盘分站插装天然契合,能在大批量场景下把吞吐拉满,是规模化产线的常见组合。
两者都可作为转盘线的组成单元:一体机适合中批量标准件的高密度集成,分体机以更大工装空间承接高可靠端子,按订单结构组合即可。
电控与IGBT模块需求体量大、交付节奏紧,并行架构在守住插装精度的同时成倍释放产能,是满足车规级爬坡交付的关键装备路径。