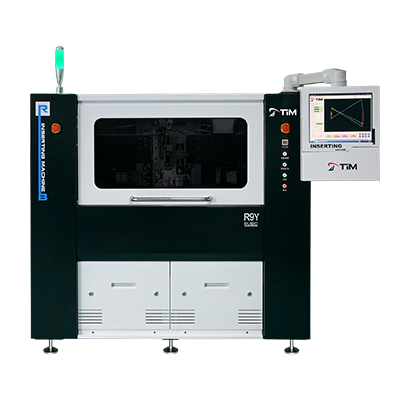
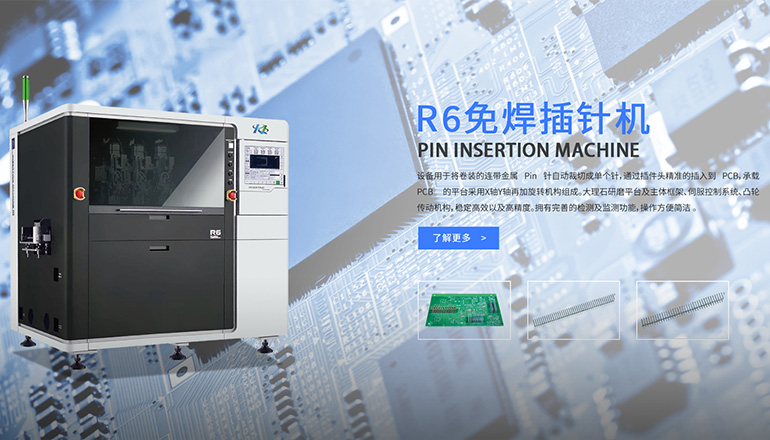
在多品种小批量成为常态的今天,产线频繁切换端子规格,停机换线时间直接吃掉设备的有效稼动率。现代插针机面对的不再只是"插得准、插得快",还要"换得快"。插针机的快速换型能力,正成为评估柔性产线竞争力的隐形指标。
订单结构正在变化。新能源汽车电控、连接器等行业大量转向小批量多批次,产线几乎每天都在切换端子规格。对插针机而言,从一种端子料带换到另一种,涉及夹具、定位基准、送料通道、视觉模板与工艺参数的全套切换。换型越慢,设备有效产出越被稀释。这也倒逼插针机厂家把快速换型做成设备标配能力,而不是事后改造。成熟的插针机,会把换型时间作为交付指标一同承诺。
客户从按库存生产转向按订单生产,单批数量下降而规格种类上升,换型从偶发动作变成日常动作,直接决定设备被调用的频率。
用设备综合效率视角看,可用时间固定,换型占去的时间越多,净稼动率越低;把换型从小时级压缩到分钟级,往往比单纯提速更能提升实际产出。
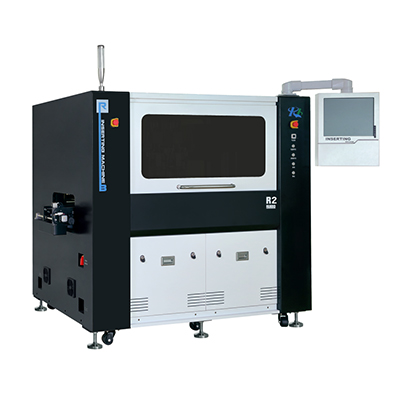
快速换型的核心思路来自SMED:把必须停机才能做的内部作业和可以停机前后完成的外部作业彻底分开。例如料带预装载、夹具预调、视觉模板调用,都能在机外准备;只有实际的机械对接与基准复位需要停机。分体插针机因模块相互独立,更容易把多排夹具做成快插快换单元,停机只做对接,准备工作在机外完成,换型时间显著下降。一台设计良好的插针机,应当让停机窗口尽可能短。
来料预检、载具预热、参数文件准备、夹具预调,这些都不依赖设备占用,提前并行即可,是压缩停机时间的第一抓手。
机械对接、定位基准复位、首件确认与校准仍要停机进行,但通过标准化接口能让这部分既快又稳,减少反复微调。
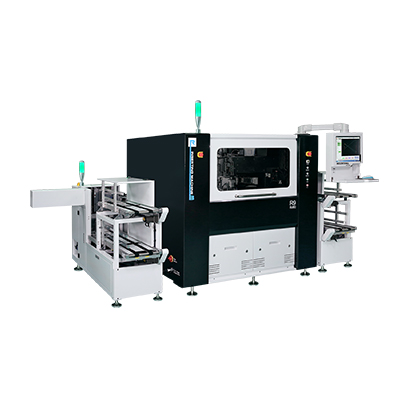
落到硬件,模块化是关键。夹具按端子族做成标准接口模块,换型即插拔,不用现场配钻配铰;工艺参数则存成配方,把送料张力、插深、力控窗口、视觉ROI一并保存,一键调用。卷料插针机在规格化料带连续作业时,配方化能显著压缩调试时间;一体插针机把夹具与机构做成紧凑快换模块,更适合工位空间受限的场合。模块化让插针机的换型从重新调机变成换件加载。
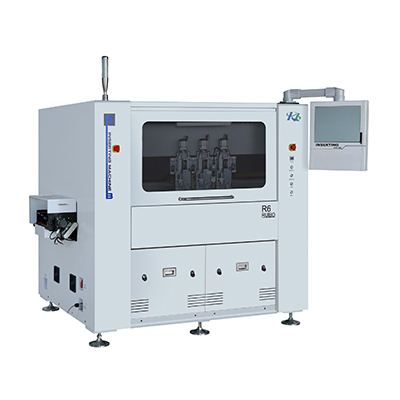
采用一面两销或快锁定位,重复定位精度由结构保证,不依赖老师傅的手感,换型后无需大幅重新找正。
配方库统一管理各端子工艺窗口,减少人为设定错误,也让新员工能快速完成换型,降低对人的依赖。
换型不是把机械换完就结束。插针机厂家在交付设备时,通常会强调换型后的首件验证:过盈配合免焊工艺依赖稳定的插装力窗与接触面洁净,因此换型后必须抽检插深、保持力与接触电阻,确认新配方窗口生效,才能批量流转。把换型与首件检验、数据追溯打通,才能既快又稳。这类插针机在换型后保留可追溯的工艺记录,也更容易满足车规级审核对过程一致性的要求。
首件三检确认力窗与插深一致,是快速换型后防止批量不良的关键闸门,再快的换型也要以质量为前提。
配方版本与首件数据关联存档,使每一次换型都可回溯,为工艺优化与审核提供证据链。
换型频次高,停机时间占比大,压缩换型能直接提升稼动率与交付弹性,是这类产线降本的关键抓手。
分体机型模块独立,适合多排快插快换;一体机型结构紧凑、夹具内嵌,适合空间有限且切换相对简单的工位,按产线布局选择即可。
常规端子可实现一键调用、几乎免调;但新规格首用时仍需首件校准,配方是减少调试而非消除判断,两者互补。
只要夹具标准化、基准由结构保证,并保留首件验证,换型快反而有助于稳定批次质量,关键是把验证环节固化。
常用单款端子换型停机时长与换型后首件合格节拍衡量,优秀设备能把常用规格换型压到分钟级并即换即稳。