在端子插装产线,不少采购把插针机的选型焦点放在节拍和价格上,却忽略了精度等级这道更隐蔽的门槛。当产品对插装一致性的要求从"能插进去"升级到"每根都落在公差带中心",选型逻辑就完全不同了。本文从过程能力与一致性角度,聊清楚如何按精度等级匹配机型。
很多设备样本都标注重复定位精度±0.01mm,但标称值是在理想工况下测的。真正决定良率的是插针机的过程能力CPK——也就是在来料波动、温漂、磨损叠加之后,设备还能把插装位置稳定控制在公差带内的能力。把精度等级理解为"CPK≥1.33的稳态能力",比纠结一个孤立的标称数字更有意义。

选型第一步,是把客户图纸上的位置公差换算成可执行的工艺窗口。例如端子允许偏移±0.05mm,而来料端子本身有±0.02mm摆差,留给设备的有效窗口就只剩±0.03mm。窗口越窄,对金属端子插针设备的刚性与对位分辨率要求越高。先算清窗口再谈机型,才不会在试产时被一致性问题反噬。
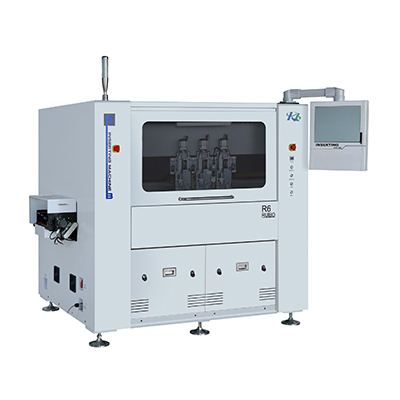
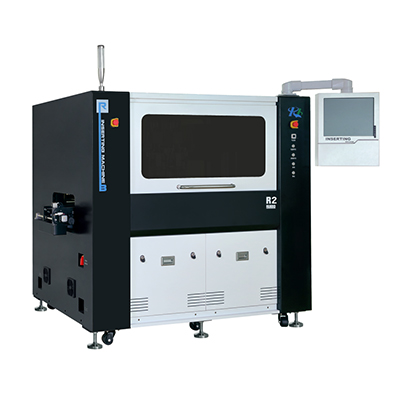
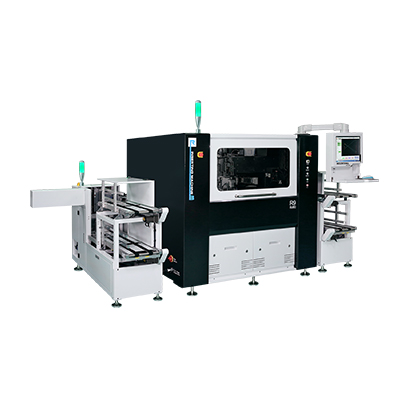
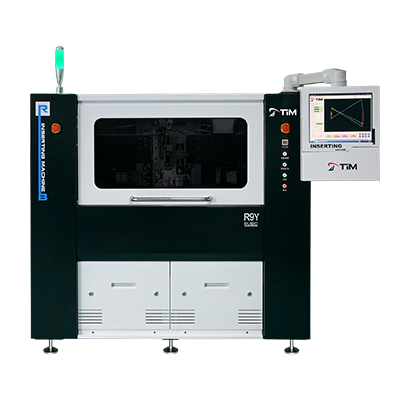
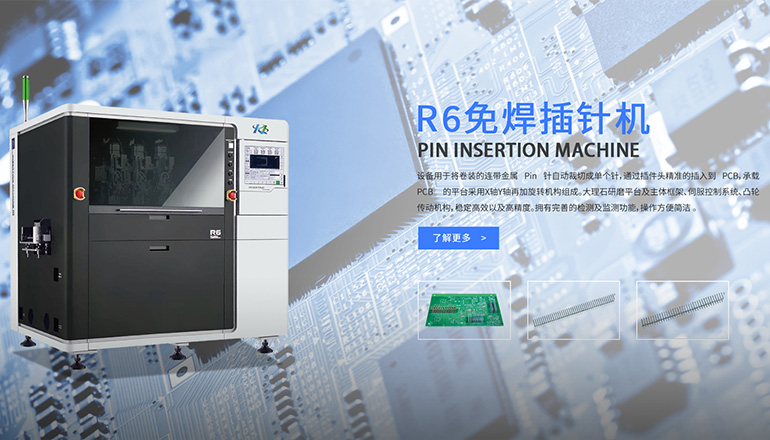
不同结构能力对应不同精度等级。以卷料插针机为例,卷料连续供料适合中小间距、批量稳定的端子,对位更多依赖凸轮与导向;一体插针机把裁切与插装集成在同一工位,减少工序传递误差,更适合对同轴度要求高的场景;分体插针机则将送料、裁切、插装分段,便于在关键工位叠加视觉对位与力控闭环,应对车规级那样窄窗口、高一致性的要求。选机型,本质是按精度等级选结构冗余。
签单前别只看演示样件。要求供应商用你的真实端子做首件,实测插装位置分布并给出CPK报告;试产阶段用SPC跟踪针高与偏移的漂移趋势,确认工艺窗口留有安全余量。把"过程能力"写进验收条款,比口头承诺"精度够用"更能规避后续扯皮,也能让插针机厂家在早期就把能力边界讲清楚。
误区一:只看标称重复定位精度,忽视温漂与来料波动后的真实CPK。误区二:把精度等级和端子间距混为一谈——间距决定能不能插,等级决定插得稳不稳。误区三:以为换更贵的设备就自动达标,却不放宽来料公差、不做首件验证。精度是系统结果,不是单点参数,单纯堆设备解决不了工艺窗口本身的问题。
车规级功率模块普遍要求插装偏移控制在一个极小的窗口内,且强调批次一致性而非单件合格。因此这类车规级功率模块插针机通常要叠加视觉对位与力控闭环,并在验收时提供CPK≥1.33的过程能力证据,而不是仅靠标称精度说话。
一体机工序内闭环、传递误差小,适合中高精度且节拍紧凑的场景;分体机把关键工位拆分,便于逐工位叠加视觉与力控,应对更窄的公差窗口。简单说,当Pin针自动裁切与插装能在同一工位完成,一致性往往更可控。
会。裁切断面有毛刺或侧弯,会改变端子进入导向的姿态,间接放大插装偏移。所以评估金属端子插针设备时,要把裁切断面质量纳入整条精度链路一起看,而不是孤立评价插装工位的表现。
最稳妥的做法是用客户真实端子连续插装30组以上,测量针高与位置偏移,按正态分布计算CPK。若CPK≥1.33且漂移趋势平稳,才算达到高等级精度要求;低于1.0则说明工艺窗口过窄或设备能力不足,需要重新选型。
应要求对方提供真实端子首件报告、连续运行的CPK数据、温漂与磨损后的精度保持曲线,以及对应你产品公差窗口的工艺验证记录。把这些作为评估插针机厂家的硬指标,比看宣传参数更可靠。