在功率模块、新能源汽车电控插针与高端连接器产线,插针机的插装精度靠的不只是伺服与视觉,还有整机的"静"。很多产线把注意力放在定位与对位上,却忽略了设备本体的振动与噪声——它们看似小问题,实则是机械状态最诚实的健康信号。本文从一线维护视角,聊清楚振动噪声从哪来、怎么定位振源,以及怎样把降噪稳振落到日常点检里。
插针机在高速往复运动中,任何不平衡、松动或间隙都会在机身留下振动,并通过结构传到治具与视觉安装座。当振动超出工艺窗口,插深一致性、位置重复精度会随运行时间悄悄劣化。噪声则是振动的"声音版"——不同频率的异响,往往对应着完全不同的故障部位。把振动噪声管住,本质上是在管设备的长期精度与寿命。
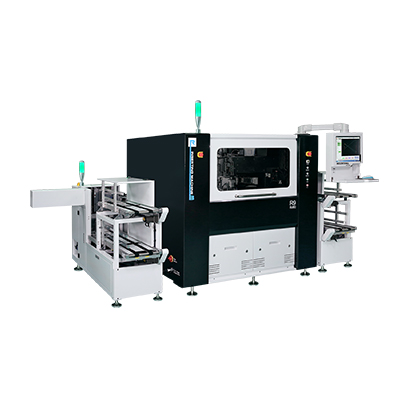
排查不必一上来就拆机。先用耳朵和经验给异响"分诊",能省掉大半弯路。
尖锐的啸叫多来自旋转部件——轴承缺油或老化、同步带张紧不当、电主轴动平衡偏移。这类问题随转速升高而加重,是高速金属端子插针设备最常见的异响来源。
有节奏的"哒哒"声,往往指向气动元件——电磁阀换向冲击、气缸末端无缓冲、挡料与送料节拍不匹配。它会影响插装节拍的稳定性,也是过盈配合免焊工艺对位抖动的一个隐性诱因。
低沉的嗡嗡共振,多半是地脚松动、减震垫老化或设备未调平,在特定频率被放大。这类问题最容易被忽视,却是整机长期精度漂移的温床。
先空跑、再单轴点动、最后满载,逐段屏蔽运动部件,把振动锁定到某个轴或某个模组,避免盲目整备。
用水平仪复核设备四角,紧固地脚螺栓,检查减震垫是否压死或开裂。这一步能解决相当比例的低频共振。
对直线模组与滚珠丝杠检查预紧与背隙,必要时重新调整。卷料插针机行程长、往复频率高,传动间隙的微小变化都会被放大。
给气缸加缓冲、调排气节流阀,削平换向冲击。同时注意气源压力是否稳定,避免压力波动带来的节拍抖动。
对电主轴、旋转裁切部件做动平衡校核,更换老化轴承与皮带。对 IGBT 功率模块插针这类高精度工序,建议把振动值纳入定期测量。
振动对精度的影响是渐进且隐蔽的。低频共振让治具基准在每次插装间微动,高频抖动让视觉取像与Pin针自动裁切的 timing 出现偏差。当产线只盯冷机首件、忽略热机与振动复合工况时,大货波动往往被误判为来料或夹具问题。把振动纳入设备基线管理,才能分清"真缺陷"与"设备状态波动"。
与其等设备异响到无法忍受再修,不如把振动噪声变成可观测的指标。日常点检加入"听音三查":查高频啸叫、查周期撞击、查低频共振;月度保养用测振仪记录关键轴位数值,建立趋势基线。选型阶段也应向一体插针机、分体插针机的厂商了解整机刚性、减震结构与动平衡设计,从源头降低振噪风险。找插针机厂家评估设备时,把"长期运行振动水平"列为验收项,比只看标称精度更贴近真实良率。
未必。先确认地脚是否调平、减震垫是否到位、运输固定螺栓是否已拆除。多数"一开机就抖"是安装环节的松懈,而非设备本身问题;若调平后仍异常,再排查传动与动平衡。
卷料机型行程长、往复频率高,传动与送料链更长,振动源相对更分散,对安装水平与传动预紧更敏感。同等维护下,它的振动管理需要更细致的日常点检。
分体结构把高频裁切模块与精密插装工位物理分离,振动在空间上被隔离,热与振对基准的影响都更小,这也是其常被用于IGBT 功率模块插针与新能源汽车电控场景的原因。
若是尖锐啸叫或撞击声骤增,建议先降速观察、排查轴承与气动缓冲,避免带病运行扩大损伤;若是缓慢爬升的共振,可纳入计划保养,但都应记录并跟踪趋势。
建立关键轴位的月度振动基线,当数值连续两个周期抬升或突跳时,优先检查轴承、皮带与传动预紧。把振动当作插针机厂家设备的"体检指标",能大幅减少突发停机。