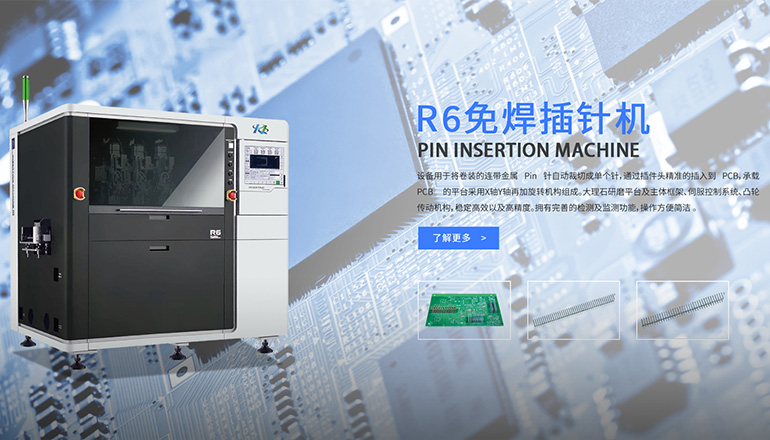
在连接器与功率模块的批量生产中,插装完成并不意味着工序结束。漏插、错插、歪针、插深不足这类缺陷一旦流向下游焊接或装配,往往造成整批报废。随着车规级与工业级客户对零缺陷要求的提升,插针机正在从"能插进去"走向"插完即检"。插后视觉全检(AOI)正成为高端产线的标配,用机器代替人眼,把质量判定从抽检前移到每一颗端子。
传统方式依赖人工或抽检,样本有限,难以覆盖每一颗Pin针。而金属端子插针设备在高速运行下,偶发的卡料、双插、针体回弹,往往只出现在个别工位。插后AOI对每一件成品拍照比对,漏检率显著低于抽检;对于新能源汽车电控插针这类安全件,全检更是过程审核的门槛。因此,现代插针机必须把检错能力内建到工序里。
视觉系统通常围绕三类缺陷建模。一是漏插与错插:通过模板匹配确认每个焊盘位是否有针、针型是否正确。二是歪针与偏位:对针尖坐标与角度做亚像素测量,超差即报警。三是插深与高度异常:结合激光或双目测高,判别过盈配合免焊工艺下的压入量是否达标。一台合格的插针机,检测与插装本就是一体两面,成熟的视觉方案会叠加多光源与多角度成像来应对金属反光干扰。
以标准阵列为基准,逐位比对有无Pin针与型号是否一致,从根源杜绝空位流出。
对针体中心线做拟合,角度与位移偏差实时判定,超出阈值即自动剔除。
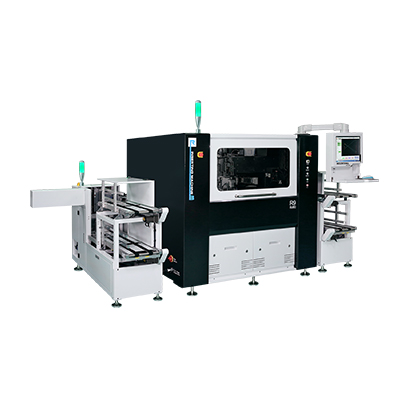
全检不能拖慢产线,这要求插针机在结构上为检测留好工位。主流做法是将一体插针机的插装与检测工位并行排布,插装与拍照流水线化;或采用线阵相机配合编码器触发随动抓拍。当分体插针机用于功率模块多排阵列时,分区域扫描与ROI定位能把单件检测压到毫秒级,总节拍不受拖累。这也是高端插针机区别于通用设备的关键。
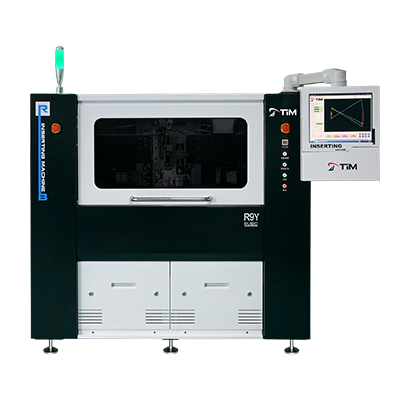
插装与成像并行,检测不占用主节拍,是高速线常见的布局方式。
对大阵列分块ROI扫描,只测有效区域,可显著缩短算法处理耗时。
真正的价值不止挑出不良。AOI把每次缺陷的位置、类型、频率记录下来,回流给卷料插针机等设备的工艺参数与上游来料管控。例如歪针集中在某区,往往指向供料姿态或导向磨损;漏插频发则提示裁切或取料节拍失稳。质量数据反过来驱动设备自校正,形成"检测—分析—改善"闭环,让插针机越跑越稳。
对标准化阵列的漏插、歪针、错插等可量化缺陷,AOI稳定且高效;但极细微的镀层划伤仍需结合抽样目检,二者互补更稳妥。
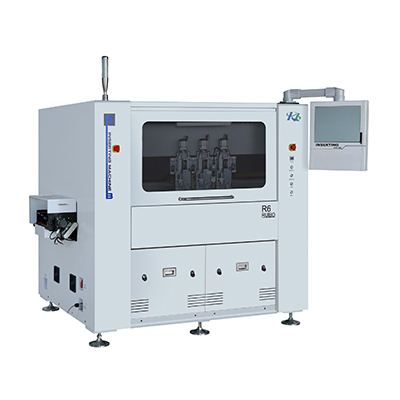
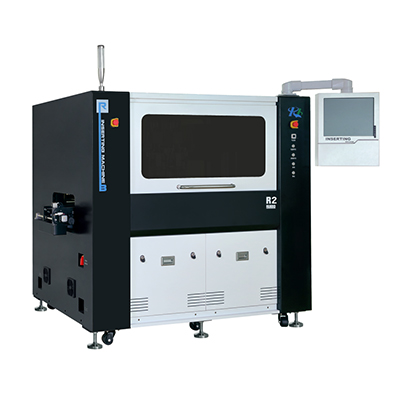
一体机多将视觉集成于机身,布局紧凑;分体机因模块独立,更适合按阵列分区外接检测站,灵活性更高,两者都可实现全检。
通过多光源与算法标定,正常误判率可控制在很低水平;定期用标准样件校准,能把误报与漏报持续压低。
电控连接器关乎整车高压安全,单颗失效可能引发系统故障,因此过程全检与可追溯是车规审核的硬性要求。
视觉模块会增加前期投入,但换来的零缺陷流出与返工减少,通常在量产爬坡期即可收回,长期看更划算。