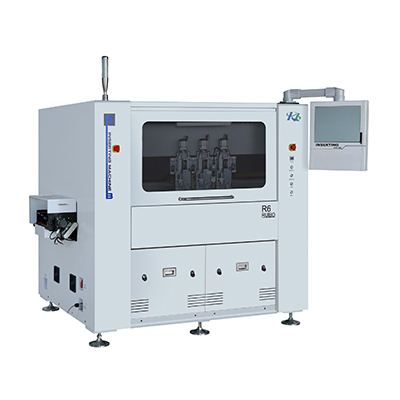
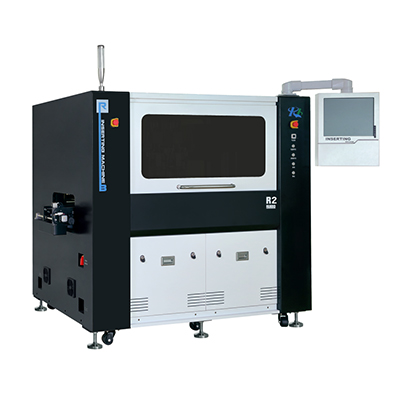
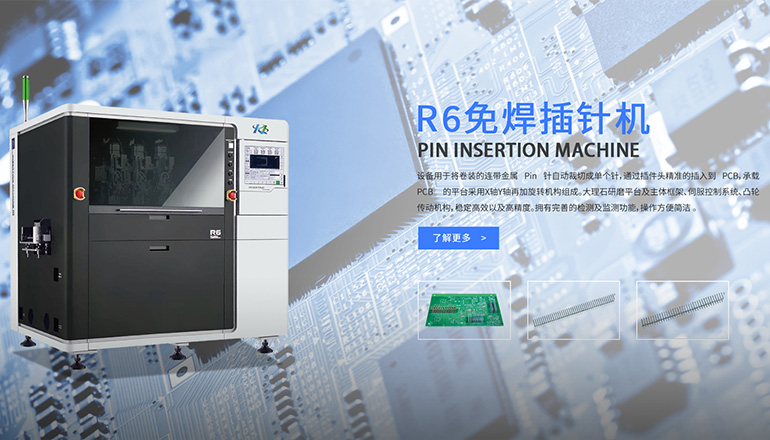
在功率模块、新能源汽车电控插针与高端连接器产线,插针机往往要连续运行数小时甚至全天。设备内部伺服、驱动与裁切机构持续做功,机体温升不可避免。很多插装精度漂移、首件合格但大货波动的问题,根因并不在夹具,而在热稳定没有管住。本文从一线维护视角,梳理温升的来源、对插装精度的传导路径,以及连续生产中的散热与热管理要点。
连续生产中,插针机的热量主要来自三处:伺服电机与驱动器的铜损铁损、滚珠丝杠与导轨的摩擦生热,以及裁切模组高频往复做功。热量沿机身骨架向治具基准、直线模组与视觉安装座传导。当局部温度在两三小时内累计上升 8 至 15℃ 时,铝合金基座与钢制导轨的热膨胀系数差异,会直接改变治具相对坐标,体现为整板插装基准的缓慢漂移。
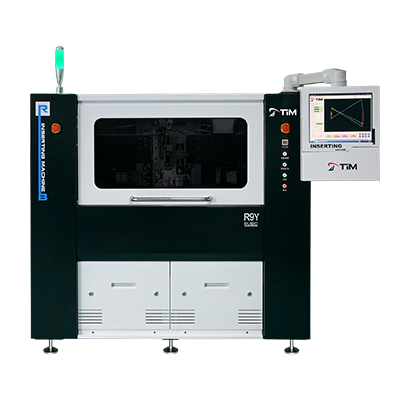
冷机首件往往合格,因为调试在常温下进行;但连续运行后机体升温、基准微胀,插深与位置同时偏移,且偏移是渐变的。过盈配合免焊工艺对位置公差高度敏感,0.02 毫米的漂移就可能让保持力从合格线滑落。这类问题不报警、不卡料,只在抽检或客户端暴露,回溯时才意识到是热稳定没做到位。
电柜必须保证进排气通畅,环境温度建议控制在 35℃ 以下,避免阳光直射与热源临近。伺服驱动器是主要热源,散热风道不能堵塞,滤网按班次清理,防止粉尘堆积极热。
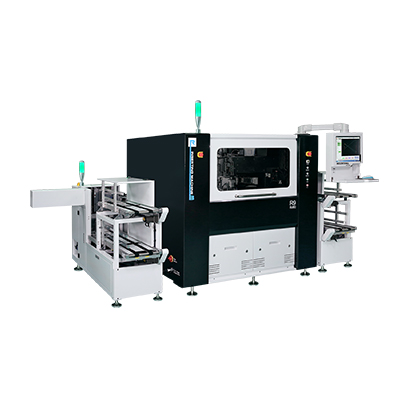
开班先空载运行 10 至 15 分钟,让机身进入热平衡再首件,比冷机直接量产更稳。一体插针机结构集成度高、升温更集中,更需重视开机预热。
对精度要求高的工序,可在工艺文件里预留温漂补偿量,或定期以实物首件复核基准;关键治具优先选用低膨胀系数材料,削弱热胀对坐标的影响。
在电柜与机身布点测温,建立连续生产的温度基线,一旦偏离基线提前干预,避免热累积到影响插装精度。
日常保养除了润滑与清洁,应把散热风道、滤网、风扇纳入固定点检。选型阶段就要关注设备的热设计:卷料插针机与大行程机型散热负荷更高,应确认厂商是否做了热对称结构与温控方案。对车规级产线,分体插针机常被用来隔离裁切热源与插装工位,本身就是一种热隔离思路。找插针机厂家评估设备时,把"连续运行热稳定性"列为验收项,比单纯看标称精度更贴近真实良率。
误区之一是只盯冷机精度,忽略了热机波动;误区之二是长期敞开电柜门散热,反而引入粉尘且破坏原有风道;误区三是靠提高冷却风扇转速掩盖结构设计的散热缺陷。插针机真正稳妥的做法是源头散热、过程监测、末端补偿三位一体,让热稳定成为持续良率的底座。
多数情况不是夹具问题,而是热漂移。可先测机身与治具温度,对比冷机首件与热机首件,若偏差随运行时间持续扩大,基本可判定为温升导致,应从散热与预热节拍入手。
卷料机型行程长、裁切频率高,热源更分散,长时间连续生产的热负荷确实更高,需要更重视电柜散热与开机预热,把温升控制在设计窗口内。
分体结构把高频裁切模块与精密插装工位物理分离,热源与基准相互隔离,温升对插装精度的影响更小,这也是其常被用于 IGBT 功率模块插针与新能源汽车电控场景的原因。
要处理。风扇异响通常是轴承老化或积尘的前兆,既影响散热又可能引入振动,应在日常保养中点检更换,不要等过热报警出现才处理。