在端子插装工艺里,插针机的选型常被"能插多少针、节拍多快"这类问题带偏,而真正先框定机型边界的,往往是端子间距(pitch)与针径这两项几何参数。间距一旦进入细间距区间,对定位精度、浮动补偿与针高一致性的要求会陡然上升;针径与料厚则直接决定过盈配合的窗口。本文从选型视角,梳理按间距与针径匹配插针机的几个关键判断点。
端子插装的本质,是把金属针脚以稳定过盈量压入塑胶或基板孔位。当插针机面对的端子间距从 2.54mm 降到 1.27mm、甚至 1.0mm 以下时,相邻针位的干涉风险显著增加,对治具定位与可制造性窗口的要求完全不同。同时,针径与孔壁的过盈配合免焊工艺也直接受针径公差和料厚影响。换句话说,间距与针径先框定"能不能做",机型与配置才是"做多做快"的后续问题,选型时不应本末倒置。
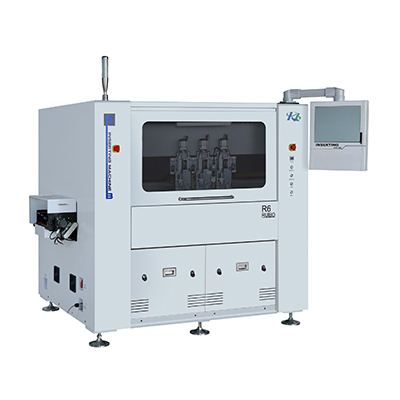
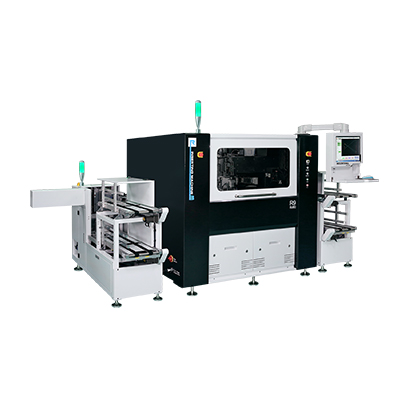
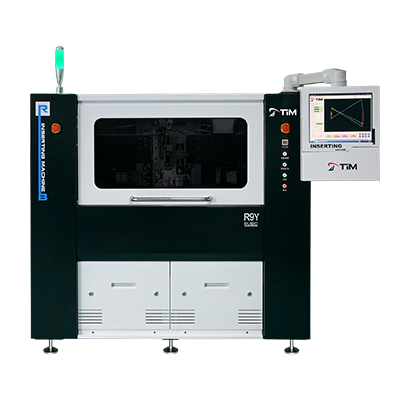
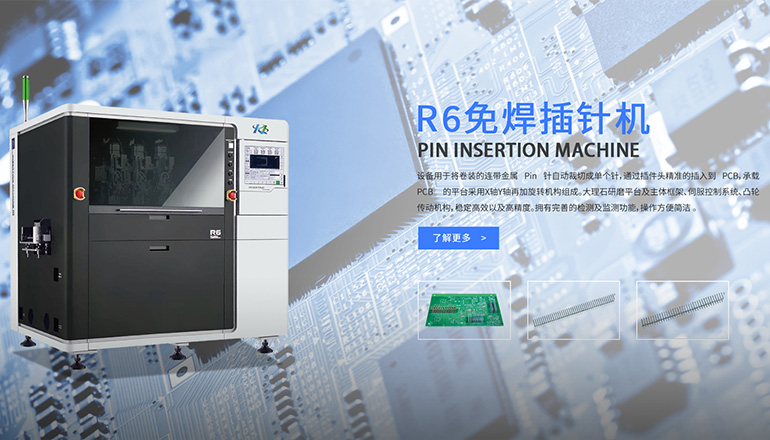
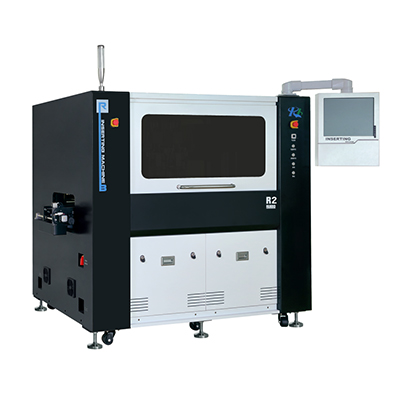
粗间距、规格化料带的电源端子与信号排针,通常走卷料插针机,料带连续供料、Pin针自动裁切,节拍稳定、单件成本低,适合大批量标准件。进入细间距区间后,端子形态更紧凑、对针高散差更敏感,一体插针机(如 R9Y 一体插针机)凭借紧凑结构与较好的一致性,常用于信号类排针与紧凑连接器。更厚铜、异形基板或车规级高可靠性场景,则倾向分体插针机(如 R9F 分体插针机),分体结构便于单独调校压装基准与浮动补偿,满足车规级功率模块插针机对一致性的严苛要求。
过盈量并非越大越好。针径偏粗、料厚偏厚时,过盈配合免焊工艺能获得更高保持力,但插入力与针高反弹也会上升,细间距下更易出现邻针干涉或塑胶开裂;针径偏细则要保持足够拉拔力,对裁切断面质量与孔位精度要求更高。IGBT功率模块插针这类厚铜基板场景,对压装曲线与拉拔力分布格外敏感,选型时应让插针机厂家提供对应针径、料厚的样件数据,而不是只看标称过盈值。
真正稳妥的选型,是把客户实际端子样件交给金属端子插针设备做首件验证:连续插装一定数量的样品,记录针高散差、插入力与拉拔力分布,确认在细间距下不出现邻针干涉与歪针。验证通过的参数应固化为工艺配方,后续换型直接调用。这一步能提前暴露设备与来料形态的匹配问题,比纸面参数更可信,也便于在采购合同里锁定验收标准。
误区一是"间距小就上最贵的分体机",其实很多中等间距连接器用一体机已够用,过度配置反而浪费;误区二是只看名义 pitch 而忽略针径与料厚组合,结果标准件能插、异形件掉链子;误区三是把连接器插针的选型等同于普通插件,忽视浮动基准与首件验证,导致量产爬坡期良率波动。规避之道是先用样件实测,再按数据定机型与配置。
间距进入亚毫米区间后,卷料插针机对料带定位与裁切一致性的要求极高,能否适用取决于端子是否规格化、是否有可靠的浮动补偿。多数高密度信号排针更适合评估一体插针机或分体插针机,并用样件实测针高散差后再定。
核心看端子形态与可靠性等级。紧凑信号排针、批量标准件优先 R9Y 一体插针机,结构紧凑、一致性好;厚铜异形基板、车规级功率模块插针机场景则选 R9F 分体插针机,分体结构便于单独调校压装基准,满足更高的一致性要求。
针径与料厚共同决定过盈量。粗针厚料保持力强但插入力与反弹大,细间距下易干涉;细针则需更高裁切与孔位精度来保证拉拔力。选型应以样件压装曲线与拉拔力数据为准,而非只看名义过盈。
IGBT 功率模块插针多为厚铜基板、针脚粗且一致性要求高,通常匹配分体插针机,需要独立的压装基准、浮动补偿与首件验证流程,确保大过盈下的针高一致与无邻针损伤。这也是分体机型在新能源电控产线被广泛采用的原因。