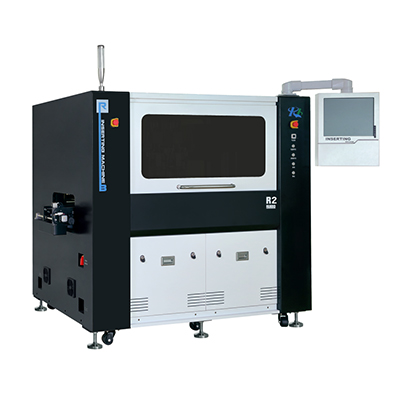
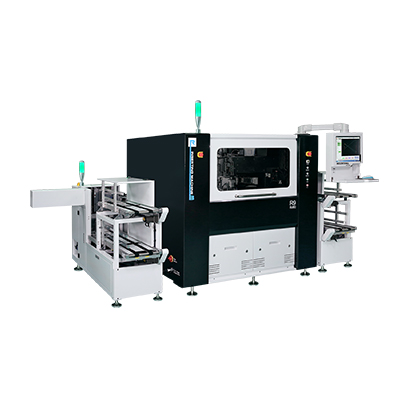
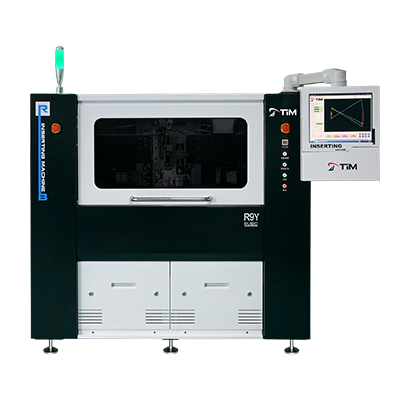
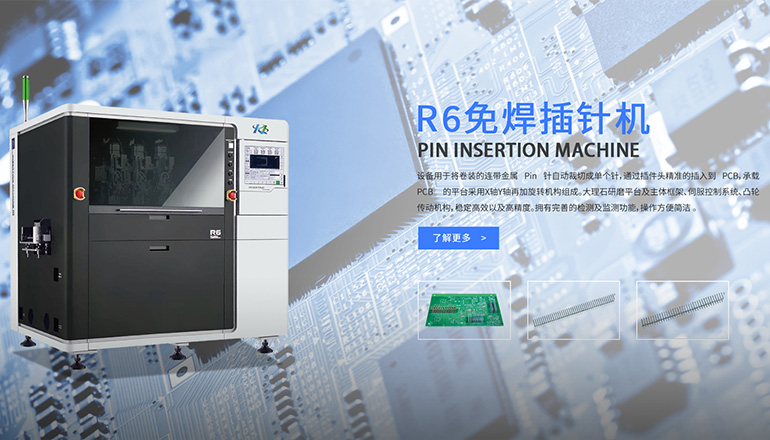
在功率模块与连接器产线中,插针机的定位精度与运行稳定性,很大程度取决于直线导轨和滚珠丝杠这两项核心传动部件的状态。长期高节奏运行下,导轨磨损、丝杠背隙增大、润滑失效都会直接反映在插装位置偏差与异响上。本文从工程维护角度,梳理直线导轨与滚珠丝杠的日常保养、点检与寿命管理要点,帮助设备管理人把精度衰减挡在发生之前。
对一台插针机而言,龙门或悬臂的每一次取料、对位与下压,都由直线导轨承担导向、由滚珠丝杠把旋转运动转成直线运动。导轨的平直度与丝杠的导程精度,共同决定运动末端的重复定位精度。当导轨滑块出现点蚀、丝杠螺母预紧力下降,插装点的三维坐标就会在毫微米尺度上漂移,最终表现为端子插入位置不稳定、针高散差变大。因此,传动部件的保养不是简单的"上油",而是精度保持的第一道防线。
直线导轨最容易受伤的环节是粉尘与金属屑侵入。建议每班用无尘布配合中性清洗剂擦拭外露导轨面,确认无积屑后再涂抹设备指定型号的锂基润滑脂。涂抹应遵循"少量多次、均匀覆盖"原则,过量润滑脂反而会裹挟颗粒造成研磨。对于卷料插针机这类送料区粉尘较大的机型,可在导轨加装防护刮屑板与风帘,从源头减少污染物进入滚道。润滑周期一般按运行小时计而非简单按月,连续两班运转的设备应缩短至厂家建议周期的七成。
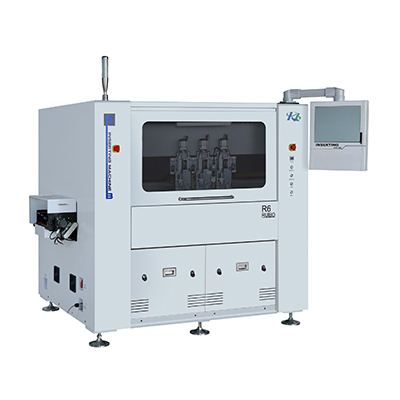
滚珠丝杠的预紧与背隙,是分体类设备最该盯紧的指标。分体插针机多用于车规级功率模块与新能源汽车电控这类高一致性场景,对Z轴下压同步性要求更高。丝杠螺母副长期使用后预紧力松弛,会带来反向间隙(背隙),表现为正向与反向运动的位置差。点检时可用千分表抵住运动末端往返移动并记录回差,若超过设备技术文件规定值,应通过调整螺母预紧或更换双螺母结构恢复。这类产线建议把丝杠点检纳入首件前的强制项,分体插针机的维护档案也应单独记录每次预紧力矩。
一套可落地的保养日历,应把"日常清洁、周度润滑、月度精度点检、季度预紧复核"分层排布。常见误区有三类:只在设备报警后才保养,此时磨损往往已不可逆;混用润滑脂型号,不同基材混合后极易乳化失效;忽略车间环境,温湿度剧烈波动会放大导轨热变形。把一体插针机与分体设备分开建档、按各自运行时长执行,比统一日历更贴合实际。一体插针机结构紧凑、拆装空间有限,保养时应严格按作业指导书顺序松紧,避免强行撬动损伤滚道。
精度寿命一半在保养、一半在选型。采购阶段就应向插针机厂家确认导轨额定动载荷、丝杠导程与预紧方式,并评估备件通用性与易损件价格。对高节拍产线,优先选择带自动润滑接口与导轨防护装置的机型,可显著降低后续保养强度。把传动部件寿命指标写进验收标准,配合过盈配合免焊工艺对连接可靠性的要求,才能让设备在全生命周期内稳定输出一致插装质量。
多数情况下有关。导轨异响常由润滑不足、滚道进入异物或滑块预紧不当引起,这些都会改变运动阻力与定位一致性,长期会转化为插装位置偏差。发现异响应先清洁润滑,若无改善需检查滑块与丝杠状态。
没有统一周期,应按实际运行小时与回差测量值判断。一般连续两班运转的设备,建议每三到六个月用千分表复核一次丝杠背隙,接近技术文件上限即安排重新预紧,而非固定时间强制更换。
分体设备常用于车规级功率模块场景,建议加装伸缩护罩与正压风帘,阻断金属屑与粉尘侵入;同时保证自动润滑管路通畅,避免干磨。点检时重点关注导轨接缝与端部密封是否完好。
最易忽略的是送料区导轨的清屑。卷料在裁切与牵引过程中会产生细微金属粉尘,若只保养插装头而放任送料侧导轨积屑,粉尘随滑块循环进入滚道会加速磨损。每班收工前对送料区做一次擦拭,性价比最高。