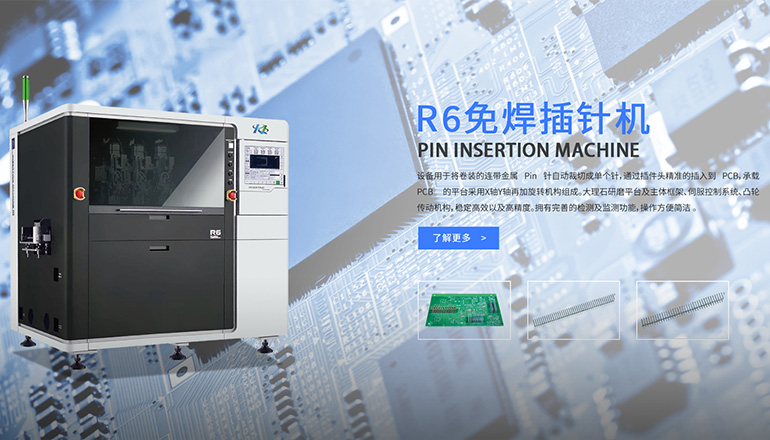
在新能源汽车与储能系统加速轻量化的背景下,连接器与功率模块的端子材料正在从纯铜向铜铝复合端子、铝合金端子延伸。材料变了,压接与插装的工艺边界也随之改变。作为产线上的核心装备,插针机必须重新理解材料的力学特性,才能在轻量化趋势下保持连接可靠性。本文从材料特性出发,解析新型端子给压接工艺带来的适配挑战。
高压连接器与大电流母排对减重和降本极为敏感。纯铜端子虽然导电稳定、工艺成熟,但密度高、价格波动大。铜铝复合与铝合金端子凭借更轻的重量与更低的材料成本,正快速进入新能源汽车电控插针与储能功率回路。对设备侧而言,这意味着插针机厂家面对的不再只是单一铜材谱系,而是要具备兼容多种金属形态的能力,把金属端子插针设备的适应性提到新高度。
铝的屈服强度低于铜,且回弹量更大,表面还覆盖一层致密氧化膜。这些特性直接影响连接质量:过盈量过小,接触压力不足、保持力下降;过盈量过大,又容易压溃镀层、损伤塑壳。因此过盈配合免焊工艺在不同材料上需要重新标定过盈量窗口,不能再简单沿用纯铜配方。对于一体插针机这类裁切与插装同节拍的设备,材料一致性稍有波动,针高与断面质量就会直接反映到压装曲线上。
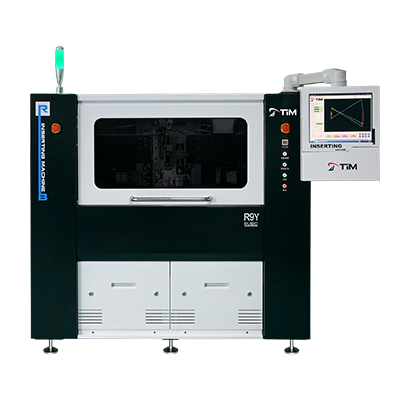
在车规级功率模块与高压连接器场景,端子往往是厚铜母排、大电流端子与铝件并存,对对位精度与力控柔性要求更高。分体插针机通过独立的力控伺服与视觉对位,在插装前识别端子材质与姿态,按材料特性调整插入力曲线,避免铝件因过硬施力导致的弯针与塑壳损伤。而车规级功率模块插针机更把材料批次差异纳入过程管控,用压力位移窗口判定每一次压接是否达标。
规格化料带端子走卷料插针机路线时,材料的连续性与断面一致性决定了连续插装的良率。铜铝复合料带的层间结合强度、裁切断面是否产生分层,都会通过Pin针自动裁切后的针长散差传递到插装环节。稳定的恒张力送料与视觉纠偏,是保证铝基料带针脚直线度与间距一致的前提,也是轻量化材料能否规模落地的关键。
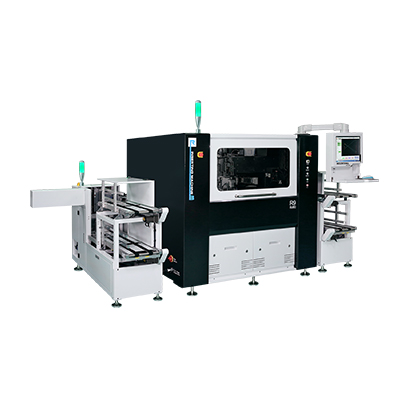
铝件更软、回弹更大,对插装垂直度与导向衬套的磨损更敏感。分体设备通常强化浮动找正与双确认机制,先识别后插装,吸收材料形变带来的偏角,避免单边接触导致保持力与接触电阻劣化。
需以材料屈服强度为上限重新做压装曲线标定:在压力位移窗口内找到既保证接触压力、又不压溃镀层与塑壳的区间,并通过首件实测与SPC将过盈窗口固化到配方中。
可以,但前提是料带的层间结合与断面质量稳定。设备需要匹配恒张力送料并加视觉纠偏,同时在裁切刀口间隙与点检上更关注分层风险,确保针长散差可控。
除常规拉拔力外,车规级场景把压装曲线、接触电阻与功率循环纳入过程管控,用过程数据替代单点抽检,确保铝端子在数万次热循环下连接不退化。
重点看其是否具备多材料工艺数据库、能否提供铜铝复合与铝合金端子的打样报告,以及力控与视觉系统是否支持按材质动态调整插入曲线,而非仅能处理单一铜材。