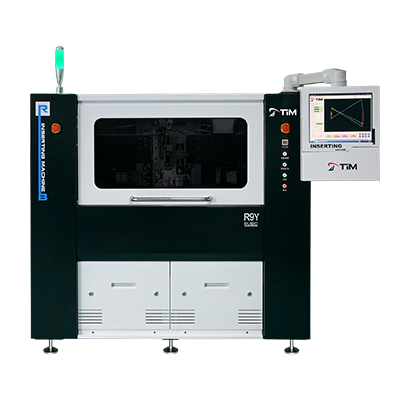
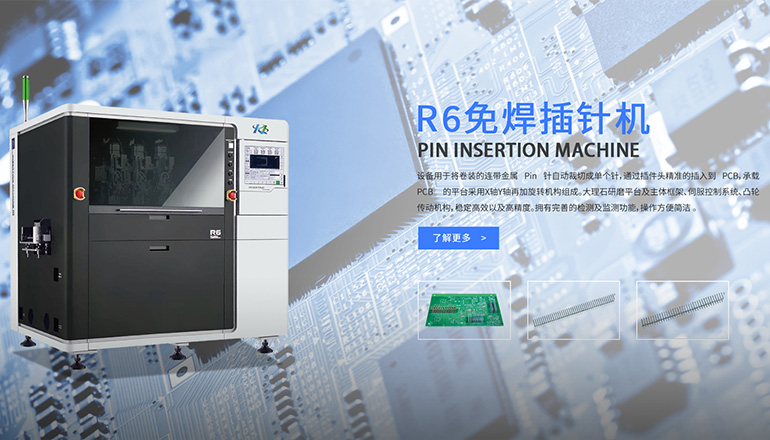
在插针机的精度体系里,真正决定端子插装是否一致的,往往不是最后一个插装动作,而是工装夹具的定位基准。无论视觉对位多准、伺服多稳,只要工件在夹具上的定位基准发生浮动,插装位置就会随批次悄悄漂移。本文从基准面选择、一面两销定位,到重复定位精度与浮动补偿,拆解夹具定位这一"看不见的精度地基"。
很多用户把精度寄托在视觉与伺服上,却忽略了物理基准才是原点。插针机的取放轴在"相机坐标系"里找到了目标,但最终把基板或端子按到正确物理位置的,是工装夹具。一旦夹具基准存在偏差、磨损或被异物垫高,下游所有动作都建立在偏移的原点之上——插深、针高、间距一致性,根源都在夹具的重复定位。对金属端子插针设备而言,端子本身体积小、形位公差紧,基准哪怕偏出几十微米,插装就会超差。
机械定位的经典做法是"一面两销":一个主基准面限制三个自由度,再配一圆销与一菱销限制剩余的转动与平移,从而把工件唯一地锁定在工作位置。这里的精度天花板,由销孔配合间隙决定——间隙越小,重复定位越紧,但来料毛刺、基准面异物或工件放反都会让定位失败或微偏。因此夹具基准面的清洁与防错,比想象中更重要。
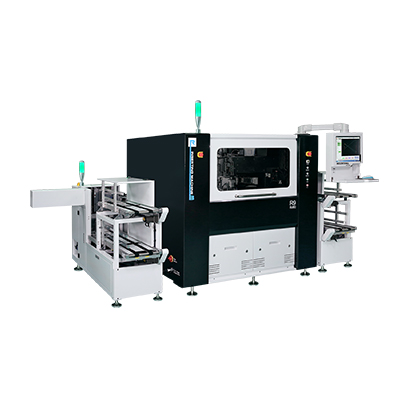
所谓重复定位精度,是指同一动作多次回归同一位置的离散程度,通常由夹具与驱动系统共同决定,并以统计方式衡量。验收时,分体插针机等车规级设备常按过程能力指数判定设备水平,离散过大说明基准、导轨或传动存在隐性衰减。值得注意的是,若卷料插针机的料带裁切基准不稳,Pin针自动裁切后的针长一致性也会随之劣化,问题同样要从定位基准溯源。
连续运行下,台面温升会让夹具基准产生微米级偏移,这种"热漂移"在长时间批量生产中尤为明显;另一类是工件本身的形位偏差——车规级功率模块基板平面度不佳时,硬顶定位只会放大应力与偏位。成熟做法是引入浮动定位与柔性压持,让基准"柔性贴合"而非"刚性顶死",再用视觉补偿余量。不同机型侧重不同:一体插针机强调夹具模块化快换,分体机侧重复杂基板的浮动对位,卷料机则要保证料带进给基准连续稳定。
现场要做的,是把"夹具基准"当作可追溯的精度资产:基准面与定位销定期点检、销孔间隙用塞规复测、治具清洁制度化;每次换型后做首件实测,确认基准已正确回归;设备热机后再复标零点,避免冷机基准与量产基准不一致。把这些数据纳入过程控制,插针机厂家与用户的验收争议也能用同一把"尺子"说话。对连接器插针这类多规格产线,标准化夹具接口更能缩短换型、稳定基准。
卷料连续供料时,料带的进给与裁切都依赖稳定的料带基准。若基准浮动,不仅插装位置偏移,Pin针自动裁切的针长一致性也会变差。稳定的料带定位槽与进给零位,是卷料插针机夹具定位的第一环。
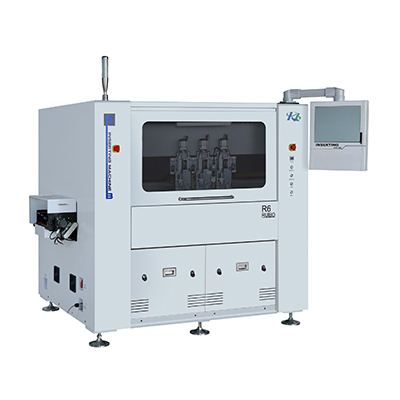
一体插针机通过标准化夹具接口与快换定位销,让同一底座适配多规格工件。关键在于定位销与基准面的加工精度与防错设计,模块换上即锁位,避免每次装夹重新找正带来的基准散差。
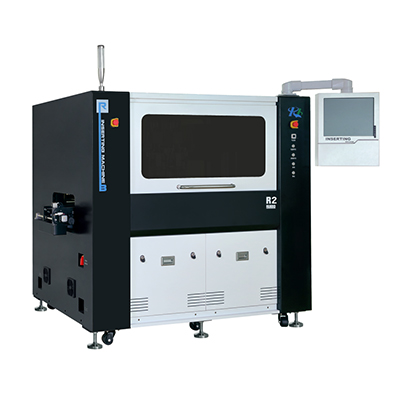
面对平面度不佳的车规级基板,分体插针机采用浮动定位与柔性压持,让工件先"柔性贴合"基准再插装,并用视觉补偿余量,避免硬顶造成的应力偏位,保证复杂基板上的插装一致性。
基准漂移会让插深、针高、间距出现批次性散差,轻则外观针高不齐,重则过盈量不足导致保持力下降、接触电阻增大。定期点检基准面与定位销,是遏制这类缺陷的根本手段。
建议把基准面清洁、定位销间隙复测、换型后首件基准回归纳入标准作业;对多规格连接器插针产线,统一夹具接口标准,既能缩短换型,也能让基准长期稳定可控。