伺服驱动器是工业自动化的"动力心脏",其控制板上密布着信号 Pin 针、编码器端子、通信插座以及大电流功率端子,端子形态跨度大,插针机插装一致性要求高。某工控设备厂在扩产过程中,把以往靠人工和半自动治具完成的端子插装工序集中到自动化设备上,本文记录这一导入过程与达产要点。
改造前,这家工厂的端子插装以手工配合简易工装为主。信号 Pin 针与功率端子混线生产,金属端子插针设备缺位,导致三个突出问题:一是针高散差大,细间距信号针与厚铜功率端子的插入深度难以统一,下游焊接与压接良率波动;二是节拍受人工限制,单板数十个端子的插装耗时占整线装配近两成,扩产时成为卡点;三是返修集中,歪针、保持力不足、漏插等问题在整机调试阶段才暴露,返工成本高。这种靠人工难以根治的散差,正是插针机要解决的痛点。
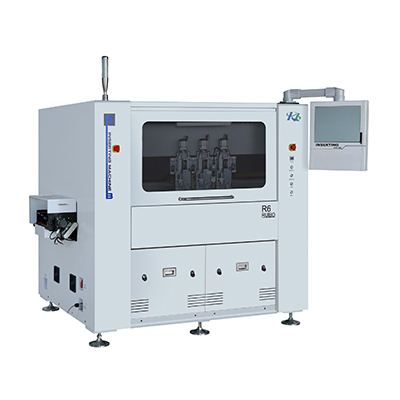
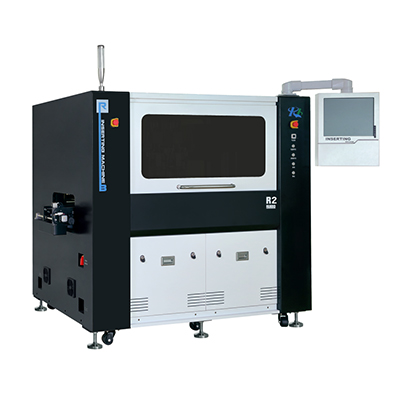
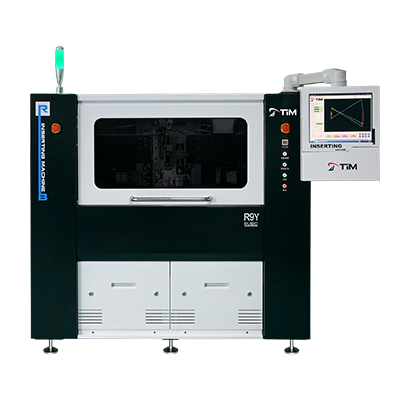
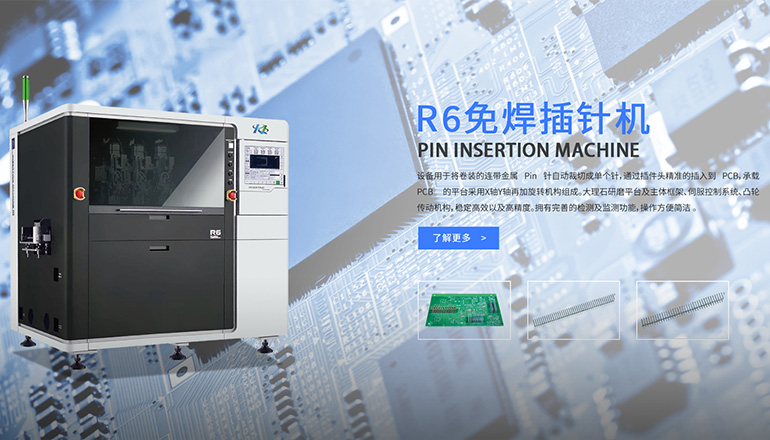
伺服驱动器单板上的端子并非一种形态,因此插针机选型的关键在于"按料定机"。规格化料带的信号针与通信端子,走卷料插针机,利用料带连续供料与 Pin 针自动裁切实现裁切插装同节拍;而厚铜功率端子、母排以及细间距信号区域,则交给我们分体插针机——凭借伺服力控与视觉对位,稳定完成大插入力与高精度并存的任务;中小批量补位则交由一体插针机,节省中转工序。三种机型按端子形态分工,是本条产线改造的核心思路。
设备进场只是第一步,真正决定达产速度的是三件事。其一,治具基准的浮动量——首轮试产直通率偏低,根因不在插针机本体,而在于定位治具存在微小浮动,导致插装基准漂移,需把浮动量锁进公差带并做首件实测。其二,参数配方与首件确认:不同端子的插入力曲线差异明显,需将过盈配合免焊工艺对应的压力-位移窗口逐型固化。其三,检验方式随工艺转变——免焊工艺让质量关口从"外观目视"前移到"压装曲线与拉拔力"量化判定,使插装质量变得可追溯。
导入后,该产线在插针机介入下端子插装直通率由改造前的约 92% 提升至 99% 以上,单板插装节拍缩短约三成,返修工时明显下降。结合这条产线的经验,给同类工控设备厂三点建议:一是坚持按端子形态做机型分工,避免用单一机型硬覆盖全部端子;二是把治具标准化与浮动补偿纳入验收,治具才是直通率的根因;三是建立插装数据闭环,让压力位移、拉拔力等参数可追溯,为后续连接器插针工艺优化留底,也让设备厂家的远程诊断有据可依。
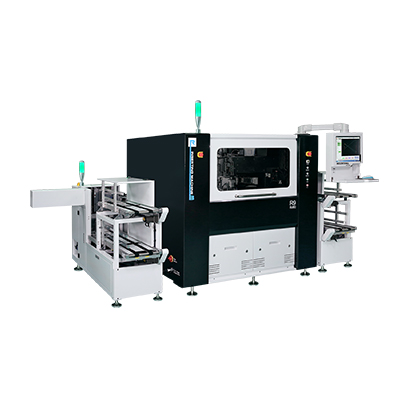
伺服驱动器端子形态跨度大,通常按"规格化料带→卷料插针机、厚铜功率端子与细间距信号→分体插针机、中小批量补位→一体插针机"分工,而非单一机型通吃,这样才能兼顾节拍与精度。
规格化料带端子与 Pin 针自动裁切更适配卷料机型;厚铜功率端子对插入力与定位精度要求更高,更适合分体机型。两者分工,才能在同一块控制板上既保节拍又保精度,避免互为拖累。
这类一体机型一次完成裁切与插装,适合中小批量、中转少的工序补位;分体机型以伺服力控加视觉对位,承接复杂基板与高插入力端子。两者按产能与端子形态互补,是伺服驱动器这类多端子混线场景的常见组合。
免焊工艺以过盈压接替代传统锡焊,减少热损伤与虚焊风险,把质量判定从外观转向压装曲线与拉拔力。在伺服驱动器这类高可靠场景,插针机的稳定压装正是免焊工艺成立的基础,也更适配工控与车规级可靠性要求。
除首件实测外,应锁定标准量块复测零点、记录压力位移窗口,并以拉拔力抽检保持力。用数据闭环确认插装一致性与长期稳定,远比依赖人工目检更可靠,也便于向设备厂家反馈工况、持续优化工艺。