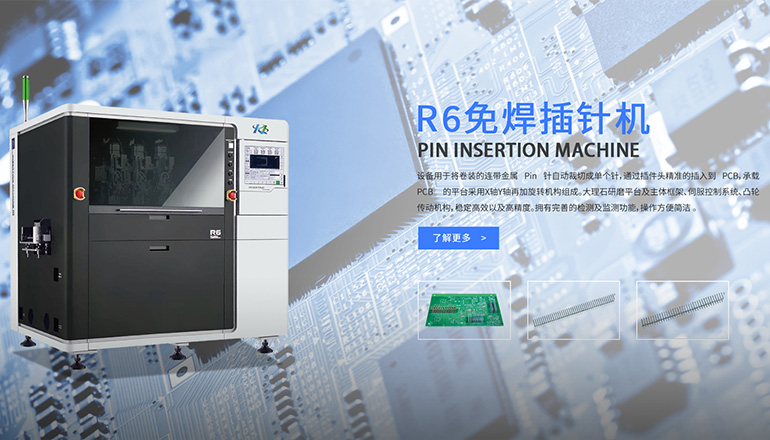
在自动化插装产线里,取放与压装动作高度依赖压缩空气,插针机的气动系统是否健康,往往直接决定插装节拍与稳定性。不少现场出现的精度漂移、掉针与动作迟滞,根子并不在机械或视觉,而在气源与气动元件的长期劣化。本文从保养实务出发,梳理气源品质、三联件点检、执行元件寿命与真空系统预防性维护的要点,帮助产线把气动问题挡在故障发生之前。
压缩空气中若含水、含油或颗粒物超标,进入插针机的气缸与电磁阀后,会加速密封件老化、造成阀芯卡滞,表现为动作迟滞、定位抖动甚至误插。这类由气源引发的隐性劣化,常被误判为插针机本体工艺问题,延误保养时机。车间应保证气源经冷冻式干燥机处理,露点控制在工艺要求范围,并在主气路设置主管过滤器;对洁净度要求更高的工位,可在设备进气口再加一道精密过滤。把空气品质这一关守住,后续多数气动类故障都能从源头减少,远比停机后逐台排查更划算。
每台一体插针机或分体设备的气路入口,通常配备过滤器、减压阀与油雾器(三联件)。保养重点有三:一是过滤器水杯每日排放积水,滤芯按压差或周期更换;二是减压阀输出压力按设备铭牌设定并锁定,避免人为误调导致出力不足或插装力漂移;三是油雾器油位与滴量检查,确保气动元件得到适度润滑。三联件状态稳定,气缸动作才能一致,插装节拍才不会忽快忽慢,也为后续精度一致性打好基础。
气缸是插针机取放与压装的执行单元,密封件属于典型易损件。现场可通过观察动作是否顺畅、有无异响与爬行来判断磨损程度。电磁阀则建议建立更换台账,按动作次数或运行小时数预防性更换,而不是等卡阀停机再处理。对分体插针机这类多轴力控设备,气动回路更复杂,更应把气路元件纳入备件标准化管理,缩短突发停机的恢复时间,避免单点卡阀拖累整线节拍与良率。
散料取料依赖真空吸附,真空发生器、吸嘴与真空检测回路的保养,直接影响掉针率。应定期清洁吸嘴、检查发生器真空度衰减、确认破真空回路灵敏。这与被动的取料故障排查不同,预防性保养强调在劣化早期就更换易堵易损件,让卷料插针机之外的散料环节也保持稳定。保养到位,真空反馈才可靠,取放精度才有保障,复杂基板上的引脚落点才不会出现系统性偏移。
建议按日、周、月分级管理:日排放积水、周查三联件与压力表、月校验气源露点与更换到期滤芯。常见误区是把气动当作“免维护”,只在停机才想起来查气路;或只换密封圈不查气源,治标不治本。把气动保养写进插针机厂家提供的标准点检清单,并与设备保养日历合并执行,才能长期稳定插装良率,让气动系统从“故障来源”转为“稳定底座”。
没有统一数值,应以设备铭牌标注的额定工作压力为准,通常在0.4到0.6兆帕区间。关键是稳定与洁净:压力过低会出力不足、插装力漂移,过高则加速密封件磨损。建议在三联件处设定并机械锁定,定期核对压力表,避免人为误调,再结合首件实测确认插深与拉力窗口。
取决于气源品质与环境粉尘。常规做法按压差或运行小时数更换,环境较差的车间应缩短周期。判断依据:水杯积水频繁、减压阀输出波动、气缸动作变迟缓,往往提示过滤已饱和。把滤芯更换写入月保清单,与油雾器、电磁阀一并管理,能显著降低气路类突发停机的概率。
看动作是否出现爬行、异响或定位回差增大。若同一工位插深散差上升、且排除来料与刀具因素,多半是密封件老化漏气。建议按产量建立气缸更换台账,到期预防性更换而非等漏气压不住再处理。对连续插装节拍高的卷料机,密封圈是性价比最高的预防性维护对象。
不一定,但风险显著上升。轻度堵塞会降低吸附余量,在高速或多规格切换时才暴露;重度堵塞则会直接导致取料失败。预防性保养要求每班清洁吸嘴、定期更换易损吸嘴,并在气路侧保证真空发生器与破真空时序正常。把吸嘴纳入点检,比事后调机更能稳定取料良率。
能。多数气动类停机与精度漂移,根源是气源品质与元件老化,而非设备本体缺陷。把三联件、气缸、电磁阀与真空系统的预防性保养制度化,可大幅减少非计划停机与插装不良,既降低现场返修率,也减少向金属端子插针设备供应商反复报修的频次,让产线运行更可控。