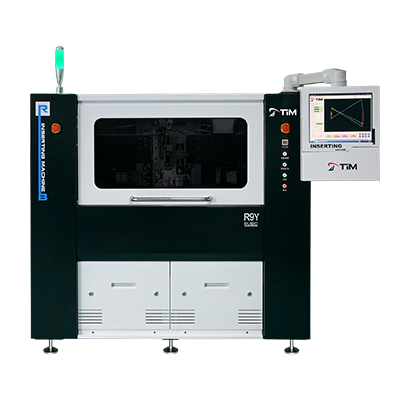
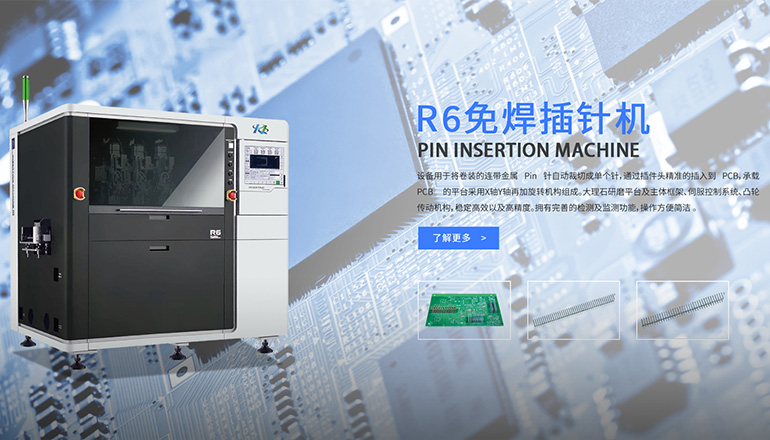
在连接器、功率模块与新能源汽车电控等下游产线,单位时间内的插装节拍逐年走高,插针机的运行速度被不断推向更高区间。然而速度并非越快越好——加减速过程中的惯性超调与停止瞬间的残余振动,往往会在高速段悄悄侵蚀插装精度。本文从运动学与动力学角度,解析高速插装场景下的稳定性控制要点。
当插针机的取放机构以更高速度接近工位时,运动部件携带的动能随之增大。抵达目标位后,机械结构来不及完全吸收惯性,便会产生微小超调与回弹;若加减速过于生硬,还会激发框架与滑座的固有频率,形成持续数毫秒到数十毫秒的残余振动。对端子而言,这种"未稳先插"会放大针脚插入角偏差,成为歪针、插深散差与塑壳微裂纹的隐性来源。
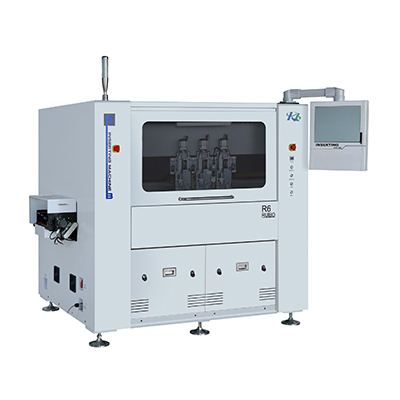
正因如此,单纯提高伺服转速并不能线性转化为良率提升,速度边界往往由稳定性而非动力余量决定。
解决冲击最直接的方式,是让运动曲线从梯形升级为S曲线——在加速与减速的两端引入平滑过渡,并对加加速度设置上限。加加速度限制降低了速度突变带来的结构冲击,使插针机的运动在高速段依然柔和可控。对需要高频启停的裁切与插装动作,合理的加加速度整定既能压缩循环时间,又避免把振动"甩"进定位精度里。
光有控制曲线还不够。高节拍下,插针机的框架刚性、导轨预紧与滑座模态必须匹配目标速度区间;刚性不足会在高速段表现出肉眼难辨的弹性变形。与此同时,将频繁往复的运动部件做轻量化,可降低等效惯量、错开谐振频率,让结构在更高速度下仍保有充裕的稳定裕度。刚性打底、轻量化提效,二者缺一不可。
真正决定精度的是"到位后的稳定时间"。优秀的插针机会在运动指令完成后,等待振动衰减到阈值以内再执行插装,而非机械地按固定延时动作。现场可通过优化减振垫、增加运动末端缓冲、对谐振频段做陷波抑制,来缩短稳定时间;对于车规级功率模块插针机这类高可靠场景,还会把稳定判据写入工艺配方,确保每一颗端子都在"安静"状态下入位。
把速度跑起来之后,长期一致性仍要靠管理兜底。建议将插针机的关键运动参数固化为标准配方,定期复测零点与反向间隙,并用首件实测验证高速段的插深与针位。不同机型侧重点各异:卷料插针机与一体插针机关注连续针位一致性,分体插针机依赖力控与视觉应对复杂基板——选型与日常点检都应把"高速稳定性"作为硬指标纳入评估。
卷料连续供料本身就对高速友好,但针位一致性更依赖运动曲线的平滑与到位稳定。实践中通过S曲线加减速、端部缓冲与到位等待,让每一根Pin针在相同的振动衰减状态下入位;配合飞拍同步,可在不降速的前提下锁定连续针位。
节拍提升确实会放大插入力冲击,但一体插针机的工序集中特性反而便于统一管控力控与导向。只要加加速度整定合理、稳定时间留足,弯针风险主要来自来料与孔位偏差,而非单纯速度。提升节拍时应同步验证首件插深与拉力窗口。
分体插针机面对的是厚铜母排与细间距并存、平面度不一的复杂基板。它通过力控与视觉闭环补偿高速带来的姿态偏差,把稳定判据写入配方,在更高节拍下仍让每颗端子的插深与插入力落在车规级可接受窗口内。
有。高速裁切会提高对刀口间隙与刀具锋利度的敏感度,间隙失配或刀具钝化会让断面毛刺升高,进而影响下游插装。高速段应加密刀具点检与首件断面确认,把裁切质量纳入节拍提升的前置验证。
看稳定时间占比与良率是否同步劣化。若提速后循环缩短但歪针、插深散差上升,说明运动平滑或结构刚性已到边界;此时优先优化加加速度整定与减振,而非继续推高速度。必要时按工位实测稳定时间反推可行节拍。