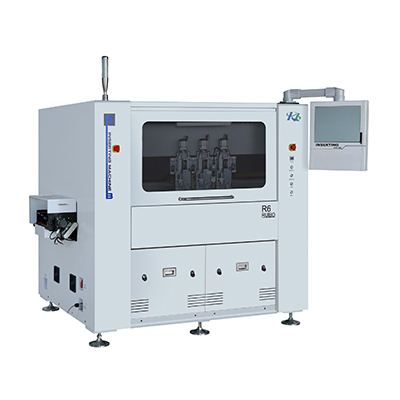
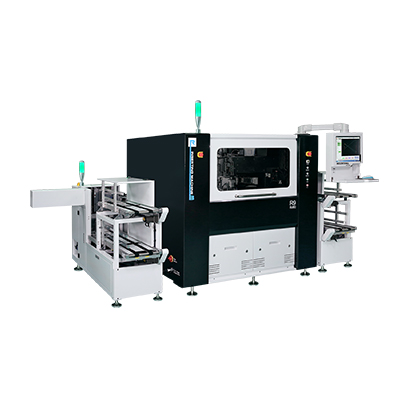
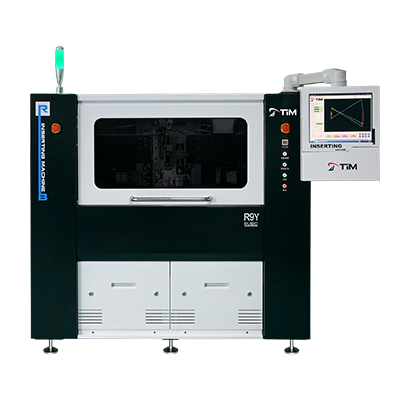
在采用散料供料的产线上,端子以散装形式进入振动盘,再由插针机逐一吸取、对位、压装。相比规格化料带的卷料机,散料方式柔性高、适合多规格小批量,但取料环节也更依赖真空与姿态控制。一旦吸取不稳,轻则掉针、重则置放偏移引发歪针与短路风险。本文梳理散料端子掉针与吸附偏移的常见成因,给出可落地的排查与恢复要点。
动手排查前,先区分两类现象。掉针是指吸嘴没能把端子带到位,或在搬运中脱落,常表现为缺针、漏装;吸附偏移则是端子被吸起但位置姿态不准,置放后整体偏位,多见于视觉对位坐标与实际落点不符。两者成因不同:掉针多源于真空不足或来料姿态异常,吸附偏移更偏机械基准与视觉标定。混淆二者会绕远路,所以排查第一步应记录故障出现的位置与频次,再决定从哪条线入手。
散料插针机的取料靠真空吸附完成,真空链路是头号排查对象。一是真空发生器与气路:气压不稳、过滤器积水或气管折弯都会造成吸力不足;二是吸嘴本体,长期使用后内孔磨损、端面划伤或被锡渣油污堵塞,吸附面积下降,吸不牢;三是真空检测与破真空时序,部分设备带真空反馈,若检测阈值漂移会误判已吸住,破真空过晚则端子未被平稳放下。建议把吸嘴清洁与气源三联件排水纳入每班点检,卷料插针机因取料环节被料带弱化,对真空的依赖远低于散料机。选型时关注插针机的真空反馈能力,能显著降低掉针问题的追溯难度。
很多掉针并非设备问题,而来料形态与振动盘不匹配。散料端子若存在毛刺、轻微变形或表面油膜,在轨道上易叠料、搭桥,导致单次送出的不是单颗;振动盘振幅与轨道倾角若与端子重心不匹配,出料姿态散乱,金属端子插针设备的吸嘴难以在固定角度抓取。导入期应与供应商确认来料一致性,并据端子形态微调盘体与轨道参数,必要时增加方向筛选或吹气整形工位,从源头降低取料失败率,比事后调机更见效。
若端子被吸起但落点偏位,重点查三处。其一是插针机的取放Z轴与导向,吸嘴磨损或浮动量过大,落位瞬间姿态漂移;其二是视觉对位基准,标定漂移、镜头窗口污损会让识别坐标整体偏移;其三是坐标系对齐,工装浮动、基板压紧后的微位移会改变实际落点。处理吸附偏移,应先复标视觉与机械零点,再核对治具基准,最后微调取放行程,避免反复凭经验挪动参数。对复杂基板,一体插针机与分体插针机在视觉集成与力控侧重点不同,偏移诱因也会略有差异。
现场恢复可走四步:一清吸嘴与气路过滤器,排除堵塞;二复标视觉与机械零点,校正基准;三核来料与振动盘姿态,必要时筛除异常料;四做首件实测,确认取放坐标与针高后再放量。日常点检建议固定三项:吸嘴磨损与清洁、真空值与气源排水、振动盘出料一致性。把取料稳定性纳入SPC,比事后返修更划算。对多规格产线,提前在选型阶段确认设备的真空检测与防错能力,能少走很多弯路,也让连接器插针这类高密度工序更可控。
散料端子以自由形态供料,取料前没有料带定位,完全依赖真空吸嘴与来料姿态,变量更多;Pin针自动裁切后的卷料端子在料带上已整齐排列,裁切插装同节拍,取料环节被弱化。因此散料方式柔性更高,但对吸嘴、气路与振动盘的要求也更严,导入时应把来料一致性作为前提。
没有统一周期,取决于端子材质与节拍。判断依据:吸附同一端子所需真空值升高、掉针频次上升、吸嘴端面出现明显划痕或内孔扩大。建议备足易损吸嘴,按产量建立更换台账,与夹爪、裁刀一并纳入点检,避免突发掉针影响整线节拍与良率。
视觉对位失败是设备“认不出”或识别坐标错,多在识别阶段报错;吸附偏移是端子已被吸起,但落点偏位,常表现为无报警却针位散差。前者偏算法与光源,后者偏机械基准与取放行程。排查时先区分故障出现在识别前还是置放后,能快速定位根因,避免两头乱调。
先清吸嘴与气路排除堵塞,复标视觉与机械零点校正基准,再核来料与振动盘姿态,最后做首件确认取放坐标与针高。若仍频繁,检查真空发生器与吸嘴磨损,必要时换件。把恢复步骤做成标准作业,比临时凭手感调整更稳,也便于交接班延续处理。
引入散料插针机时,应把真空反馈检测、吸嘴可快换、振动盘与来料匹配验证作为硬性指标,并要求插针机厂家提供吸嘴选型与来料适配建议。对多规格小批量产线,一体插针机或分体插针机在换型柔性上各有侧重,最好用真实端子打样确认取料良率,再决定最终方案。