医疗电子设备对连接可靠性有近乎苛刻的要求——心率、血氧、体温等传感信号一旦出现接触不良,轻则数据跳变,重则触发误报警。部分医疗传感器制造商在导入自动化插装前,仍以人工或半自动压接为主,针高散差与虚插问题拉高了整机返修率。本文记录一家医疗传感器厂商产线导入插针机后的改造路径与达产数据,供同类高可靠产线参考。
改造前这家厂商以半自动工装加手工插装为主,三个问题最突出。一是端子形态并存,生物传感信号端子、微型连接器与少量电源回路厚铜端子来料形态不一,手工插装节拍受手速与疲劳限制,换型尤其吃时间。二是针高散差大,人工对位误差高,插装后 Pin 针露出高度不一,下游压接与装配反复出现虚插、偏位,AOI 判定通过率低。三是可追溯性弱,医疗行业要求质量可审计,手工记录难以满足从端子到整机的全流程追溯。这正是引入金属端子插针设备的直接动因——把一致性交给设备而非手感。
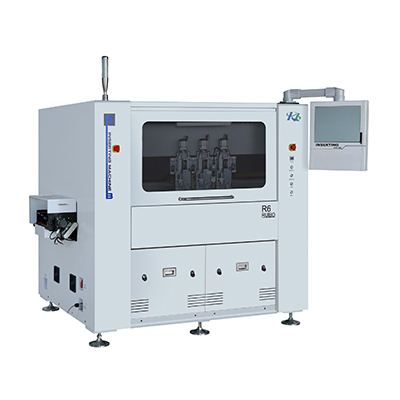
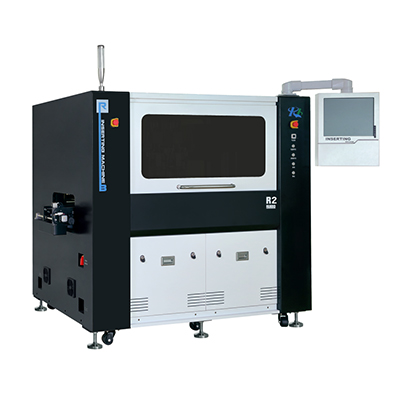
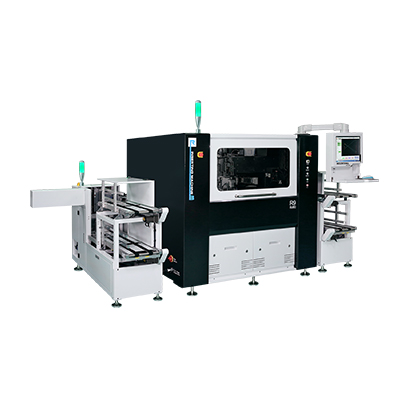
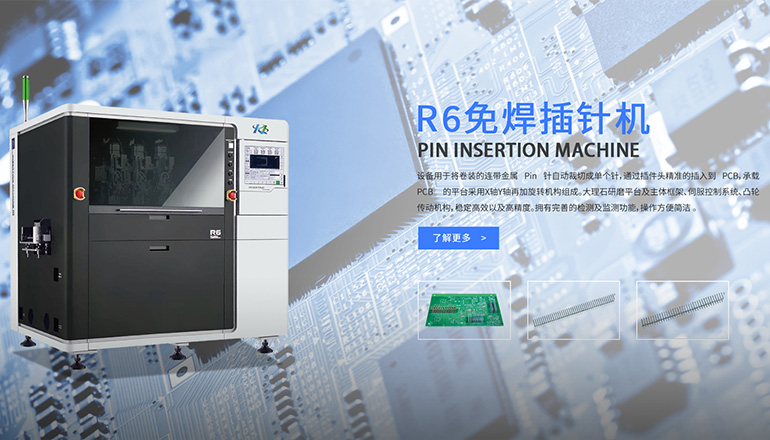
项目没有押注单一机型,而是按端子形态把工序拆开。规格化的料带信号端子走卷料插针机,Pin针自动裁切与插装同节拍完成,连续插装效率高、针位一致。微型连接器与排针,交给一体插针机一次完成裁切与插装,省去中转搬运、减少二次定位误差。少量厚铜电源回路端子,由分体插针机以伺服力控加视觉对位完成精密插装,过盈配合免焊工艺保证连接可量化、可复现。把三类机型按形态分工,既保住连续节拍,又照顾复杂基板精度,是这套产线跑顺的前提。
设备进场只是开始,决定直通率的是三件容易被低估的事。第一,治具浮动基准。首轮试产直通率上不去,根因在工装基准未做浮动补偿,复杂基板平面度差导致入孔偏角,插针机插得再准也会偏。把治具做成浮动压持、入孔自对心后,插深与针高散差明显收敛。第二,参数配方与首件。把不同模组的针型、插入力、插深写成可调用配方,首件用压力—位移曲线与拉拔力实测固化,换型不再靠老师傅手感。第三,免焊检验转向曲线。过盈配合免焊工艺让质量关从"看外观"升级为"读压装曲线与拉拔力",每颗端子可追溯,契合医疗设备长寿命与高可靠要求。
改造跑顺后,几项数据值得参考:插装不良率由约 2.0% 降到 0.35% 以内,换型时间下降约四成,单线产能提升约 26%。结合这条产线经验,给准备上插针机的医疗传感器厂商三点建议:一是先按端子形态做机型分工,不要指望单一机型覆盖全部;二是治具浮动与首件固化是直通率关键,预算向工装倾斜;三是把压装曲线与拉拔力纳入 SPC,让一致性持续可监控。配置拿不准的,也可直接咨询专业插针机厂家,把机型分工与工装方案一次做对。
医疗设备故障直接关系患者安全,行业审计要求从元件到整机全程可查。连接器插针的连接质量若只靠手工记录,批次波动难以回溯;插针机配合过盈配合免焊工艺,把压装曲线与拉拔力逐颗归档,出现偏差可一追到底,比人工台账更可靠。
适合规格化料带信号端子,尤其是生物传感中数量多、间距统一的信号针。卷料插针机裁切与插装同节拍,连续作业针位一致,能把这类端子的针高散差稳定压住,是信号端子连续化生产的高效选择。
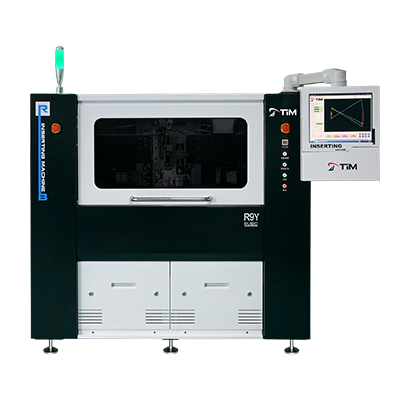
一体插针机负责微型连接器、排针等规格统一端子,省中转、保节拍;分体插针机 R9F 负责厚铜电源回路等复杂基板端子,靠伺服力控加视觉对位保精度。两者按端子形态分工,是高可靠医疗产线最稳的组合。
医疗设备讲究长期稳定,免焊靠过盈压装形成可量化保持力与接触电阻,不引入焊点疲劳与虚焊风险,连接一致性可被压装曲线全程追溯,更契合高可靠与长寿命要求,也便于质量审计。
优先查工装基准是否做浮动补偿,复杂基板平面度差会放大入孔偏角;再确认首件固化的插深与力控窗口仍是当前配方。基准与参数复位后,针高散差通常能收敛到可接受范围。